

Was spezielle Industriezylinder in der modernen Automatisierung unverzichtbar macht
Spezialisierte Industriezylinder sind das Rückgrat moderner Automatisierungssysteme. Ohne einen richtig passenden Zylinder – sei es ein Standard Luftzylinder oder ein maßgeschneiderter Linearantrieb – automatisierte Produktionslinien können nicht die Zykluszeiten, Präzision oder Belastbarkeit erreichen, die die moderne Fertigung erfordert. Die kurze Antwort: Der richtige Zylinder bestimmt direkt den Durchsatz, die Wiederholgenauigkeit und die Gesamtverfügbarkeit des Systems. Jede andere Komponente in einer pneumatischen oder elektromechanischen Automatisierungszelle hängt davon ab, dass der Zylinder bei jedem Zyklus und über Millionen von Hüben hinweg innerhalb der Spezifikationen arbeitet.
Die industrielle Automatisierung hat sich in den letzten zwei Jahrzehnten dramatisch verändert. Wo einst ein allgemeiner, handelsüblicher Druckluftzylinder die meisten Pick-and-Place- oder Spannaufgaben erledigte, erfordern heutige Systeme Zylinder, die für bestimmte Bohrungsgrößen, Hublängen, Montagekonfigurationen, Betriebsdrücke und Umgebungsbedingungen ausgelegt sind. Ein Zylinder, dessen Bohrungsdurchmesser auch nur um 10 % nicht übereinstimmt, kann die Kraftabgabe so stark reduzieren, dass es zu zeitweiligen Störungen kommt, die durch ungeplante Ausfallzeiten Tausende von Dollar pro Stunde kosten.
In diesem Artikel geht es darum, wie man spezielle Industriezylinder auswählt, spezifiziert und in Automatisierungssysteme integriert – unter Berücksichtigung der technischen Variablen, die in realen Anwendungen am wichtigsten sind.
Kerntypen von Industriezylindern, die in Automatisierungssystemen verwendet werden
Nicht alle Zylinder sind austauschbar. Automatisierungsingenieure müssen die funktionalen Unterschiede zwischen den Primärzylinderfamilien verstehen, bevor sie Komponenten für eine neue Zelle oder ein Nachrüstprojekt spezifizieren.
Pneumatische Luftzylinder
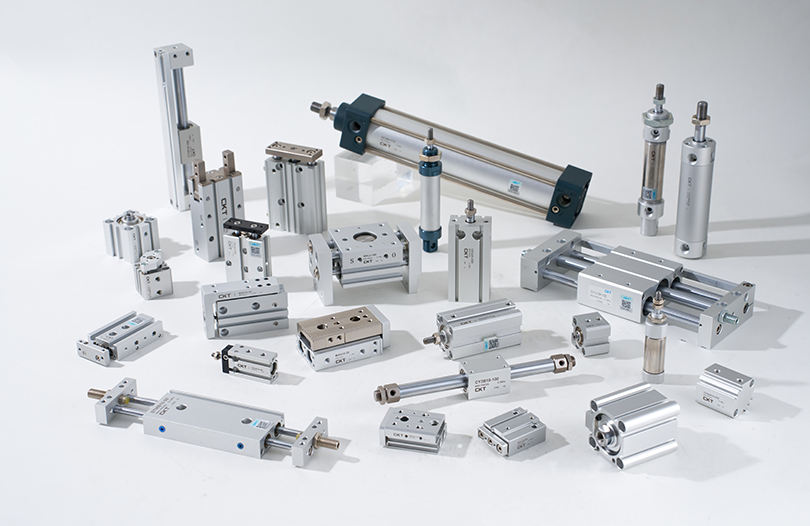
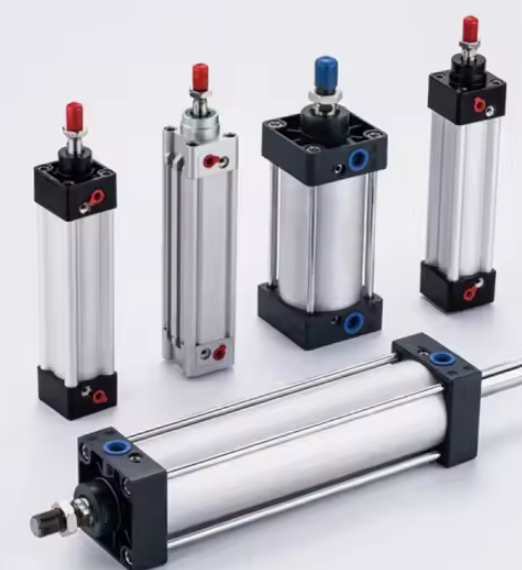
Der Luftzylinder bleibt weltweit der am weitesten verbreitete Aktuator in der industriellen Automatisierung. Es wandelt Druckluftdruck in lineare mechanische Kraft um und eignet sich daher ideal für Anwendungen mit hohen Zyklen, bei denen die Kosten pro Hub minimal bleiben müssen. Dazwischen liegen die üblichen Betriebsdrücke 0,4 MPa und 1,0 MPa (ca. 58 bis 145 psi) und liefern Kraftausgänge, die direkt mit dem Bohrungsdurchmesser skalieren. Ein Luftzylinder mit 63 mm Bohrung, der bei 0,6 MPa arbeitet, erzeugt einen theoretischen Schub von etwa 1.870 N – ausreichend für eine Vielzahl von Aufgaben zum Spannen, Auswerfen und Indexieren von Teilen.
Moderne Spezial-Luftzylinder gehen weit über die grundlegende doppeltwirkende Konstruktion hinaus. Ingenieure spezifizieren jetzt Varianten, darunter:
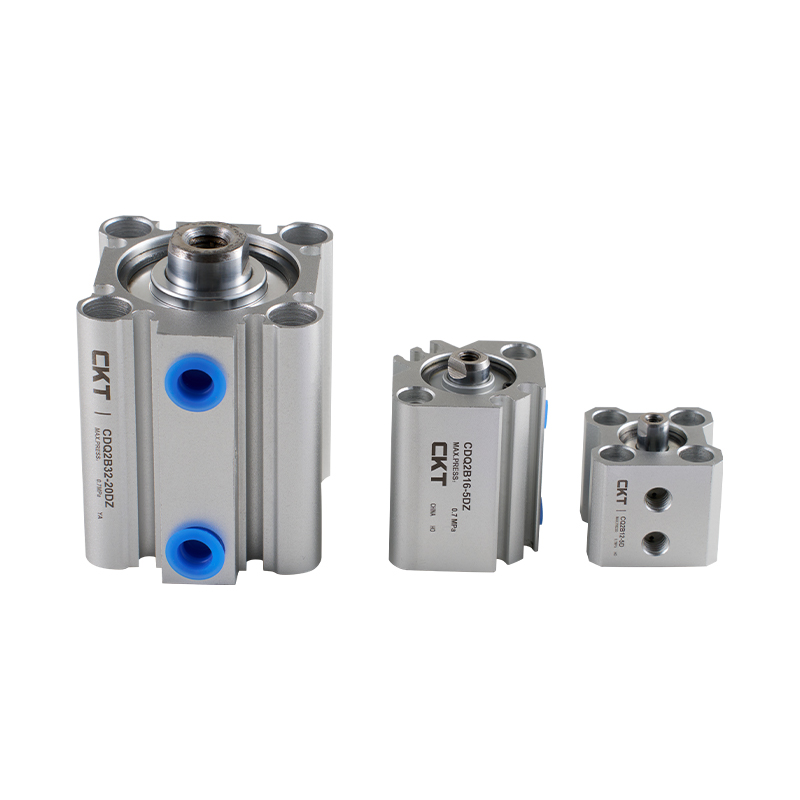
- Kompakt-/Kurzhub-Luftzylinder — wird in beengten Montagezellen verwendet, in denen die Gesamtlänge des Einbauraums weniger als 100 mm beträgt
- Kolbenlose Luftzylinder — für Hübe über 1.000 mm, bei denen eine Standardkolbenstange ein unzulässiges Biegemoment erzeugen würde
- Geführte Luftzylinder — Zweistangen- oder profilgeführte Varianten, die außeraxialen Belastungen bis 500 N·m standhalten, ohne dass externe Führungsschienen erforderlich sind
- Tandem-Luftzylinder — zwei in Reihe gestapelte Zylinder mit derselben Bohrung, wodurch die Ausgangskraft effektiv verdoppelt wird, ohne den Durchmesser der Stellfläche zu vergrößern
- Reinraum-Luftzylinder – Edelstahlzylinder, PTFE-Dichtungen und ausgasungsfreie Beschichtungen für Umgebungen der ISO-Klasse 5 oder besser in der Halbleiter- und Pharmaautomation
Hydraulikzylinder für die Schwerlastautomatisierung
Während ein Luftzylinder bei Standardbohrungsgrößen praktische Kraftwerte um die 30 kN erreicht, erweitern Hydraulikzylinder den Bereich auf Hunderte von Kilonewton. Automatisierungssysteme für Metallstanzen, Schmiedetransferstraßen und Montagepressen für schwere Teile basieren auf hydraulischen Linearantrieben, die mit 140 bis 350 bar arbeiten. Der Kompromiss besteht in der Systemkomplexität: Hydraulikaggregate, Filteranlagen, Wärmetauscher und Infrastruktur zur Leckageverhinderung erhöhen die Kapitalkosten und den Wartungsaufwand, den pneumatische Systeme vollständig vermeiden.
Elektrische Stabzylinder
Elektrische Stangenaktuatoren – im Wesentlichen ein Servomotor, der eine Kugelumlaufspindel oder eine Planetenrollenumlaufspindel innerhalb eines Zylindermantels antreibt – haben den pneumatischen Luftzylinderanwendungen, die eine präzise Positionsrückmeldung erfordern, erhebliche Marktanteile abgenommen. Sie bieten Positionierungswiederholgenauigkeit von ±0,01 mm oder besser , programmierbare Kraftbegrenzung und etwa 70 % geringerer Energieverbrauch als ein gleichwertiger Pneumatikkreis, wenn der Arbeitszyklus berücksichtigt wird. Ihre Einschränkung liegt in der Spitzenkraftdichte: Bei gleicher Größe kostet ein elektrischer Stangenzylinder immer noch drei- bis fünfmal mehr als ein pneumatischer Luftzylinder mit derselben Bohrung, sodass die wirtschaftliche Rechtfertigung stark von der Zyklenzahl und den Präzisionsanforderungen abhängt.
So dimensionieren und wählen Sie den richtigen Zylinder für Ihr Automatisierungssystem
Bei der Zylinderauswahl handelt es sich um eine technische Berechnung und nicht um eine Katalogsuche. Ein Fehler führt zu vorzeitigem Dichtungsversagen, Knicken der Stange oder unzureichender Kraft – all dies äußert sich in ungeplanten Ausfallzeiten, die die Kosten einer korrekt spezifizierten Komponente bei weitem übersteigen.
Kraftberechnung mit Sicherheitsfaktor
Der Ausgangspunkt für jede Dimensionierung von Luft- oder Hydraulikzylindern ist die erforderliche Arbeitskraft am Einsatzort. Dieser Wert muss Folgendes umfassen:
- Statisches Nutzlastgewicht, das entgegen der Bewegungsrichtung wirkt
- Dynamische Kraft, die erforderlich ist, um die Last innerhalb der verfügbaren Hubzeit auf die Zielgeschwindigkeit zu beschleunigen
- Reibungskräfte von Führungen, Dichtungen und externen Mechanismen
- Prozesskräfte (Klemmen, Pressen, Schneiden) am Hubende
Es gilt die übliche Praxis: a Sicherheitsfaktor von 1,5 bis 2,0 über dem berechneten theoretischen Bohrungsdruck-Kraftprodukt. Dieser Spielraum absorbiert Schwankungen des Versorgungsdrucks (typische Druckluftsysteme weichen um ±10 % vom Sollwert ab), Dichtungsverschleiß über die Lebensdauer und produktionsprozessbedingte Lastschwankungen.
Wenn zum Beispiel eine Spannanwendung 800 N am Werkstück erfordert und die Luftzufuhr 0,6 MPa beträgt, errechnet sich der minimale Bohrungsdurchmesser bei 100 % Effizienz zu etwa 42 mm. Durch die Anwendung eines 1,6-fachen Sicherheitsfaktors wird die ausgewählte Bohrung je nach verfügbaren Standardgrößen auf 50 mm oder 63 mm verschoben. Dadurch wird sichergestellt, dass der Zylinder auch dann eine ausreichende Kraft liefert, wenn der Versorgungsdruck bei Spitzenbedarf des Systems auf 0,5 MPa abfällt.
Analyse der Hublänge und der Stabknickung
Die Hublänge wirkt sich direkt auf die Knickneigung der Kolbenstange unter Druckbelastung aus. Für jeden Luftzylinder oder pneumatischen Antrieb mit einem Hub von mehr als etwa dem Zehnfachen des Stangendurchmessers ist eine Euler-Säulen-Knickprüfung obligatorisch. Die kritische Knicklast hängt vom Stabdurchmesser, der Hublänge, dem Material (normalerweise Kohlenstoffstahl oder Edelstahl) und der Montagekonfiguration ab – die Endbedingungen „fest-fest“, „fest-frei“ oder „Stift-Stift“ ergeben jeweils unterschiedliche effektive Säulenlängen.
Eine Stahlstange mit einem Durchmesser von 20 mm und einem Hub von 600 mm weist im fest-freien Einbauzustand eine kritische Knicklast von ca. auf 2.850 N – die unter der Kraft liegen kann, die der Zylinder erzeugen kann. In solchen Fällen sorgt die Angabe eines größeren Stangendurchmessers (25 mm oder 32 mm) oder der Wechsel zu einem geführten Zylinder für zusätzliche seitliche Unterstützung, die ein Knicken verhindert, ohne dass der Techniker den Betriebsdruck reduzieren muss.
Zykluszeit- und Dämpfungsanforderungen
Hochgeschwindigkeits-Automatisierungszellen – insbesondere solche, die mit 60 oder mehr Zyklen pro Minute laufen – üben erhebliche Stoßbelastungen am Hubende auf Zylinderkomponenten, Ventile und Werkzeuge aus. Bei diesen Geschwindigkeiten kann ein unkontrollierter Luftzylinder mit 100 mm Hub unmittelbar vor der Endlage Kolbengeschwindigkeiten von über 1,5 m/s entwickeln. Die von der Endkappe bei jedem Hub absorbierte kinetische Energie muss durch interne Kissen, externe Stoßdämpfer oder Durchflussregelventile am Auslassanschluss gemanagt werden.
Die meisten speziellen Industrieluftzylinder mit einem Durchmesser von mehr als 40 mm verfügen standardmäßig über einstellbare Nadelventilkissen an beiden Endpositionen. Diese ermöglichen die Einstellung des Verzögerungsabstands vor Ort, typischerweise zwischen 5 mm und 30 mm. Für Anwendungen, die sowohl eine hohe Geschwindigkeit in der Mitte des Hubs als auch eine präzise kontrollierte Verzögerung erfordern, bieten externe hydraulische Stoßdämpfer mit einstellbarer Dämpfung eine feinere Steuerung als pneumatische Kissen allein.
| Bohrungsdurchmesser (mm) | Theoretische Kraft bei 0,6 MPa (N) | Typische Anwendung in der Automatisierung | Max. empfohlener Hub (mm) |
|---|---|---|---|
| 20 | 188 | Kleinteileauswurf, Sensoraktor | 200 |
| 32 | 483 | Pick-and-Place, leichte Klemmung | 400 |
| 50 | 1.178 | Zusammenpressen, Torbetätigung | 600 |
| 80 | 3.016 | Werkstückspannung, Transferhub | 800 |
| 125 | 7.363 | Schwere Vorrichtungsspannung, Pressenvorschub | 1.200 |
Spezielle Zylinderkonstruktionen für anspruchsvolle Automatisierungsumgebungen
Luftzylinder aus dem Standardkatalog bewältigen die meisten harmlosen Anwendungen in Fabrikhallen. Ein erheblicher Teil der industriellen Automatisierung arbeitet jedoch in Umgebungen, in denen Standardkomponenten innerhalb von Wochen zerstört werden, es sei denn, die Zylinderkonstruktion berücksichtigt speziell diese Bedingungen.
Korrosionsbeständige Zylinder für Washdown- und chemische Umgebungen
In der Lebensmittelverarbeitung, Getränkeabfüllung und Pharmaverpackungsautomatisierung werden häufige Waschzyklen mit Hochdruckwasser, Dampf und ätzenden Reinigungsmitteln durchgeführt. Standard-Luftzylinder mit Aluminiumzylinder korrodieren unter diesen Bedingungen schnell. Die Zylinder- und Stangenkonstruktion aus Edelstahl (typischerweise 304 oder 316L) in Kombination mit FDA-konformen Dichtungen aus EPDM oder PTFE verlängert die Wartungsintervalle von Wochen auf Jahre. Der Kostenaufschlag für eine rostfreie, spritzwassergeschützte Luftflasche gegenüber einer Standard-Aluminiumeinheit beträgt typischerweise 40 % bis 80 % – ein Bruchteil der Ausfallkosten, die durch den Ausfall eines einzelnen korrodierten Zylinders während eines Produktionslaufs entstehen.
Die Automatisierung chemischer Prozesse stellt noch härtere Bedingungen dar: Säuren, Lösungsmittel und Umgebungen mit hoher Luftfeuchtigkeit und kondensierendem Wasser. Zu den Zylinderoptionen gehören hier hartanodisiertes Aluminium mit PTFE-ausgekleideten Bohrungen, Polyphenylensulfid-Verbundkörper (PPS) oder vollständig mit Fluorpolymer beschichtete Varianten. Die Kompatibilität der Dichtungen muss anhand der spezifischen chemischen Belastung überprüft werden – NBR-Dichtungen, die in Ölumgebungen gut funktionieren, zersetzen sich in aromatischen Lösungsmitteln schnell, während EPDM-Dichtungen in Dampf und heißem Wasser hervorragend funktionieren, in Flüssigkeiten auf Erdölbasis jedoch aufquellen.
Hochtemperaturzylinder für Öfen und Schweißzellen
Die Automatisierung in Industrieöfen, Lackhärtungssystemen und Roboterschweißzellen setzt Zylinder anhaltenden Temperaturen von 120 °C bis über 200 °C aus. Standarddichtungen aus Buna-N (NBR) beginnen unter dynamischen Bedingungen bei etwa 100 °C zu zerfallen, was innerhalb von Hunderten von Stunden zu Undichtigkeiten und zum Verlust der Haltekraft führt. Hochtemperatur-Spezialzylinder verwenden Dichtungen aus Silikon oder Viton (FKM). 150 °C bis 200 °C Dauerbetrieb sowie Hochtemperaturschmierstoffe, die nicht verkohlen oder aus den Dichtungsnuten austreten.
In Schweißumgebungen ist die Kolbenstange des Luftzylinders außerdem Spritzern und UV-Strahlung durch Lichtbogenüberschläge ausgesetzt. Hartverchromte oder keramikbeschichtete Stangen widerstehen der Anhaftung von Spritzern und Lochfraß auf der Oberfläche weitaus besser als herkömmlicher polierter Stahl und reduzieren direkt den Dichtungsverschleiß, der durch in die Abstreiferzone eindringende Verunreinigungen auf der Stangenoberfläche verursacht wird.
Zylinder für Anwendungen in explosionsgefährdeten Bereichen (ATEX/IECEx).
Automatisierungssysteme für den Getreideumschlag, Farbspritzkabinen, das Mischen von Chemikalien sowie die Öl- und Gasverarbeitung werden in Bereichen eingesetzt, die als potenziell explosionsgefährdet eingestuft sind (Zone 1 oder Zone 2 unter ATEX oder Division 1/Division 2 unter NEC). Pneumatikzylinder sind in diesen Zonen grundsätzlich sicherer als elektrische Antriebe, da Druckluft keine Zündenergie enthält. Allerdings muss die Zylinderkonstruktion dennoch die Ansammlung statischer Ladung auf nicht leitenden Bauteilen verhindern und darf am Ende des Hubs keine funkenfähigen Metall-auf-Metall-Stöße erzeugen. ATEX-zertifizierte Zylinder verwenden leitfähige Polymerkomponenten, Erdungsvorrichtungen und weich gepolsterte Endanschläge, um die Zonenanforderungen zu erfüllen, ohne auf externe explosionsgeschützte Gehäuse angewiesen zu sein.
Miniaturzylinder für die Automatisierung der Präzisionsmontage
Die Elektronikmontage, die Herstellung medizinischer Geräte sowie die Uhren- und Instrumentenproduktion erfordern Luftzylinder mit Bohrungsgrößen von 4 mm bis 16 mm, Hüben von nur 1 mm und einer Positionswiederholgenauigkeit unter 0,05 mm. Bei Miniatur-Pneumatikzylindern dieser Größenordnung gelten Fertigungstoleranzen, die einen größeren Prozentsatz der Bauteilabmessungen ausmachen – eine Dichtungsnuttoleranz von 0,02 mm bei einem Zylinder mit 6 mm Bohrung erfordert eine weitaus strengere Bearbeitungskontrolle als die gleiche Toleranz bei einer Einheit mit 63 mm Bohrung. Führende Miniatur-Zylinderplattformen erreichen Zykluslebensdauern von mehr als 100 % 30 Millionen Schläge bei vollem Nenndruck durch geläppte Bohrungsoberflächen, reibungsarme PTFE-Verbunddichtungen und präzisionsgeschliffene Edelstahlstangen.
Integration von Industriezylindern mit Automatisierungssteuerungssystemen
Ein Zylinder erzeugt erst dann einen Wert, wenn er in die Steuerungsarchitektur des Automatisierungssystems integriert ist. An der Schnittstelle zwischen Zylindermechanik und SPS-Logik versagen viele scheinbar gut spezifizierte Zylinder in der Praxis.
Positionserkennung und Rückmeldung
Moderne Luftzylinderkonstruktionen umfassen integrierte Sensorschienen – T-Nuten oder C-Nuten, die in den Zylinder eingearbeitet sind –, die magnetische Reed-Schalter, Halbleiter-Hall-Effekt-Sensoren oder analoge magnetostriktive lineare Positionssensoren aufnehmen. Reed-Schalter bieten einen einfachen Offen/Geschlossen-Ausgang an definierten Endpositionen und kosten weniger als 10 US-Dollar pro Sensor. Hall-Effekt-Sensoren bieten eine längere Schaltlebensdauer (über 100 Millionen Betätigungen gegenüber etwa 10 Millionen bei Reed-Schaltern), eine bessere Vibrationsfestigkeit und schnellere Reaktionszeiten im Bereich von 0,5 ms.
Für Anwendungen, die kontinuierliche Positionsdaten statt binärer Endlagensignale erfordern – wie Proportionalspann- oder Montagepressen mit variablem Hub – bieten analoge magnetostriktive Sensoren, die in das Zylinderrohr eingebettet sind absolute lineare Position mit einer Auflösung von 0,1 mm über den vollen Hub. Dadurch entfallen externe Linearencoder, die Komplexität der Verkabelung wird reduziert und die SPS kann die Stangengeschwindigkeit als Diagnosetool in Echtzeit überwachen.
Ventilauswahl und Reaktionszeit
Das Magnetventil, das jeden Luftzylinder antreibt, bestimmt, wie schnell der Zylinder auf SPS-Befehle reagiert. Die Reaktionszeit des Ventils – das Intervall zwischen der Erregung der Spule und der vollständigen Öffnung des Anschlusses – reicht von unter 5 ms für direkt wirkende Hochgeschwindigkeits-Tellerventile bis zu 30–60 ms für Standard-Schieberventile bei 24 VDC. Bei einer Anwendung mit 60 Zyklen pro Minute und einer Gesamtzykluszeit von 200 ms erhöht ein 50-ms-Ventil die pneumatische Betätigungszeit um 25 % und kann dazu führen, dass das Zykluszeitziel nicht erreicht wird.
Der Ventildurchfluss (Cv-Wert) muss außerdem mit dem Zylindervolumen und der erforderlichen Hubzeit übereinstimmen. Unterdimensionierte Ventile erzeugen bei Hochgeschwindigkeitshüben eine Druckdifferenz über dem Ventil, wodurch der Betriebsdruck, den der Luftzylinderkolben in der Mitte des Hubs erfährt, effektiv reduziert wird, selbst wenn der Versorgungsdruck am Ventileinlass ausreichend ist. Als Faustregel gilt, einen Ventil-Cv-Wert zu wählen, der den Druckabfall am Ventil auf weniger als begrenzt 10 % des Versorgungsdrucks bei maximalem Durchflussbedarf.
Feldbus- und IO-Link-Integration
Industrie 4.0-Automatisierungsarchitekturen erfordern zunehmend Diagnosen auf Zylinderebene, die über die SCADA- oder MES-Systeme der Anlage zugänglich sind. IO-Link-fähige Ventil-Verteilerbaugruppen ermöglichen die Übertragung der Positionssensordaten, der Hubzahl, des Kissendrucks und der Zykluszeitabweichung jedes Zylinders über Standard-Industrie-Ethernet (PROFINET, EtherNet/IP, EtherCAT) an die SPS, ohne dass eine separate E/A-Verkabelung erforderlich ist. Ein IO-Link-Masterknoten kann bis zu bedienen acht Flaschenstationen über ein einziges Kabel, wodurch die Komplexität der Schalttafelverkabelung in dichten Automatisierungszellen mit 20 oder mehr Zylindern drastisch reduziert wird.
Diese Konnektivität ermöglicht vorausschauende Wartung: Wenn ein bestimmter Luftzylinder 15 % länger braucht, um seinen Hub abzuschließen – ein Muster, das durch den Vergleich zeitgestempelter Sensorflanken erkennbar ist – kann das System den Zylinder zur Inspektion markieren, bevor es zu einem Produktionsfehler kommt. Studien aus der Automatisierung von Karosseriewerkstätten haben gezeigt, dass vorausschauende Wartungsprogramme mit Diagnose auf Zylinderebene ungeplante pneumatische Ausfallzeiten um reduzieren 35 % bis 55 % im Vergleich zu Austauschplänen mit festen Intervallen.
Schlüsselindustrien steigern die Nachfrage nach speziellen Industriezylindern
Das Verständnis, welche Branchen das größte Volumen an Spezialzylindern verbrauchen, hilft dabei, die Designprioritäten zu klären, die Hersteller und Systemintegratoren berücksichtigen müssen.
Automobilbau
Eine einzelne Karosseriewerkstatt umfasst zwischen 800 und 2.500 einzelne Pneumatik- und Hydraulikzylinder an Schweiß-, Handhabungs- und Montagestationen. Die Taktraten erreichen üblicherweise 240 bis 480 Hübe pro Stunde und Station, was bedeutet, dass sich ein einzelner Luftzylinder in einer Linie mit hohem Volumen ansammelt über 4 Millionen Schlaganfälle pro Jahr . Die Zylinderspezifikationen betonen hier die Lebensdauer der Dichtung, die Haltbarkeit des Kissens und den einfachen Inline-Austausch ohne Entfernung der Montagestruktur.
Verpackungs- und Logistikautomatisierung
Hochgeschwindigkeitssysteme zum Kartonaufrichten, Kartonverschließen und Sortieren laufen mit Geschwindigkeiten, die Zylinderhubzeiten unter 100 ms erfordern. Stangenlose Luftzylinder mit Magnetkupplung oder mechanischen Bandverbindungen werden häufig für horizontale Transfers mit langen Verfahrwegen (500 mm bis 2.000 mm) verwendet, bei denen eine herkömmliche Stange unzulässig auskragen würde. Die Verpackungsautomatisierung läuft außerdem drei Schichten pro Tag, 350 Tage im Jahr, sodass die mittlere Zeit zwischen Ausfällen (Mean Time Between Failure, MTBF) eher ein primäres Spezifikationskriterium als ein zweitrangiges Problem ist.
Halbleiter- und Elektronikmontage
Wafer-Handhabungsroboter, Die-Bond-Maschinen und PCB-Montagegeräte verwenden Miniatur-Luftzylinder und elektrische Stabantriebe, die Sauberkeitsstandards im Submikrometerbereich erfordern. Zylinder in diesen Umgebungen dürfen keine Partikel erzeugen, müssen einer Ausgasung standhalten, die empfindliche Substrate verunreinigen würde, und müssen ihre Positionsgenauigkeit über Milliarden von Zyklen hinweg aufrechterhalten. Der weltweite Markt für Halbleiterausrüstung hat einen Wert von über 100 Milliarden US-Dollar pro Jahr und treibt die kontinuierliche Entwicklung ultrareiner, hochpräziser pneumatischer Betätigungstechnologie voran.
Lebensmittel- und Getränkeverarbeitung
Abfülllinien, Portioniermaschinen und Verpackungszellen in Lebensmittelbetrieben müssen mit produktberührenden Oberflächen sicher funktionieren. Luftzylinder in diesen Anwendungen erfordern USDA-akzeptierte Schmierstoffe (lebensmittelechte Öle der Klasse H1), FDA-konforme Dichtungsmaterialien und glatte Außenflächen ohne Spalten, in denen sich Bakterien ansiedeln. Edelstahlvarianten, die gemäß IP69K-Schutzart ausgelegt sind, halten einer Hochdruckdampfreinigung bei 80 °C stand, ohne dass sich die Dichtung verschlechtert oder Wasser in die Zylinderbohrung eindringt.
Best Practices für die Wartung zur Maximierung der Zylinderlebensdauer
Selbst der hochwertigste Spezial-Industriezylinder verliert vorzeitig an Qualität, wenn die Wartungsgrundlagen vernachlässigt werden. Die folgenden Praktiken verlängern bei konsequenter Anwendung die mittleren Wartungsintervalle auf die vom Hersteller angegebene Lebensdauer und nicht auf einen Bruchteil davon.
- Sorgen Sie für eine Druckluftqualität gemäß ISO 8573-1 Klasse 3 oder besser für allgemeine industrielle Luftzylinderanwendungen. Verunreinigte Luft, die Wasser, Kompressoröl und Partikel enthält, ist die Hauptursache für Dichtungsverschlechterung und Bohrungsriefen. Eine Filter-Regler-Öler-Baugruppe (FRL) am Einsatzort mit automatischem Kondensatablass ist nicht verhandelbar.
- Richtig schmieren – oder gar nicht. Viele moderne Luftzylinder mit PTFE-Verbunddichtungen sind für den Betrieb ohne externe Schmierung (ölfrei) ausgelegt. Das Einfüllen von Öl in einen ölfreien Zylinder kann dazu führen, dass PTFE-Dichtungen anschwellen und ein vorzeitiger Ausfall verursacht wird. Überprüfen Sie vor der Inbetriebnahme immer die Schmierungsanforderungen anhand der spezifischen Zylinderdichtungsspezifikation.
- Überprüfen Sie den Zustand der Staboberfläche in regelmäßigen Abständen. Lochfraß, Riefen oder Beschichtungsschäden an der Kolbenstange beschleunigen den Verschleiß der Abstreiferdichtung und ermöglichen das Eindringen von Verunreinigungen in die Bohrung. Stäbe mit Oberflächenfehlern, die mehr als 5 % der Kontaktfläche innerhalb einer Wischerhublänge bedecken, sollten ersetzt und nicht poliert werden.
- Überprüfen Sie die Kisseneinstellung nach jedem Zylinderaustausch oder jeder Montageänderung. Ein schlecht eingestelltes Kissen, das es dem Kolben ermöglicht, mit voller Geschwindigkeit auf die Endkappe aufzutreffen, erzeugt Spitzenkräfte, die ein Vielfaches der Betriebskraft betragen und gleichzeitig den Zylinder, die angeschlossenen Werkzeuge und die Maschinenstruktur beschädigen.
- Verfolgen Sie nach Möglichkeit die Anzahl der Schläge über SPS-Zykluszähler und vergleichen Sie sie mit den Herstellerangaben zur Dichtungslebensdauer. Der proaktive Austausch des Dichtungssatzes nach 80 % der Nennlebensdauer kostet etwa 30 bis 150 US-Dollar an Teilen und eine Arbeitsstunde – im Vergleich zu 500 bis 5.000 US-Dollar an ungeplanten Ausfallzeiten, wenn der Zylinder in der Produktion ausfällt.
- Eliminieren Sie seitliche Belastungen bei Stangenzylindern. Selbst eine 5°-Fehlausrichtung zwischen der Zylinderachse und der Richtung der Lastbewegung führt zu einer kontinuierlichen seitlichen Belastung der Stangenbuchse und der Dichtung, was in dokumentierten Fallstudien die Lebensdauer um 40 % bis 70 % verkürzt. Schwimmende Stangenkupplungen oder selbstausrichtende Halterungen kompensieren geringfügige Fehlausrichtungen der Vorrichtungen, ohne dass eine präzise Neuausrichtung der gesamten Zylinderhalterung erforderlich ist.
Vergleich von pneumatischen, hydraulischen und elektrischen Zylindern für Automatisierungsentscheidungen
Keine einzelne Aktortechnologie gewinnt über alle Automatisierungsszenarien hinweg. Die Entscheidung zwischen einem pneumatischen Luftzylinder, einem hydraulischen Zylinder oder einem elektrischen Stangenantrieb sollte im Hinblick auf die spezifische Leistung, die Kosten und die betrieblichen Anforderungen der einzelnen Anwendungsachsen getroffen werden.
| Kriterium | Pneumatischer Luftzylinder | Hydraulikzylinder | Elektrischer Stabantrieb |
|---|---|---|---|
| Kraftbereich (Standard) | Bis zu ~30 kN | Bis 500 kN | Bis zu ~50 kN |
| Positionsgenauigkeit | ±0,5–2 mm (Endanschlag) | ±0,1–1 mm (Servoventil) | ±0,01–0,05 mm |
| Anschaffungskosten (relativ) | Niedrig | Mittel–Hoch | Hoch |
| Energieeffizienz | Niedrig (25–35% overall) | Mittel (60–75 %) | Hoch (85–95%) |
| Maximale Taktrate | Sehr hoch (300 CPM möglich) | Medium (begrenzt durch Ölfluss) | Hoch (servo-dependent) |
| Sauberkeit | Hoch (dry air options) | Niedrig (oil leak risk) | Sehr hoch |
| Eignung für explosionsgefährdete Bereiche | Hervorragend (ATEX-Varianten) | Gut (funkenfreie Flüssigkeit) | Erfordert Ex-Motor |
Die oben genannten Daten veranschaulichen ein konsistentes Muster: Der Luftzylinder gewinnt hinsichtlich Kosten, Geschwindigkeit und Eignung für saubere Umgebungen für die meisten Automatisierungsaufgaben, die keine extreme Kraft oder Präzision über ±0,5 mm erfordern. Hydraulikzylinder sind nach wie vor die einzig praktikable Wahl für Zeitlupenanwendungen mit hoher Kraft. Elektrische Antriebe rechtfertigen ihren Kostenaufschlag vor allem bei Anwendungen, bei denen programmierbare Zwischenpositionierungen, Kraftbegrenzungen oder die Protokollierung des Energieverbrauchs einen messbaren Produktionswert schaffen.
Trends, die die Zukunft von Industriezylindern in der Automatisierung prägen
Der Zylinder als Komponentenklasse hat sich im letzten Jahrzehnt erheblich weiterentwickelt und entwickelt sich weiterhin als Reaktion auf Anforderungen an Automatisierungssysteme, die vor fünf Jahren noch Nischenspezifikationen waren, heute aber zu den gängigen Beschaffungskriterien gehören.
Energierückgewinnung in pneumatischen Systemen
Druckluft ist teuer: Die Erzeugung von 1 Nm³ Luft mit 0,7 MPa kostet in der Regel 0,02 bis 0,04 US-Dollar, abhängig von der Kompressoreffizienz und den örtlichen Stromtarifen. Eine Produktionsanlage mit 500 Druckluftflaschen, die bei durchschnittlichen Taktraten betrieben werden, kann allein für Druckluft 50.000 bis 200.000 US-Dollar pro Jahr ausgeben. Druckerhöhungskreisläufe, geschlossene Luftrückgewinnungssysteme und energieeffiziente Zylinderkonstruktionen mit reduziertem Totvolumen werden in neuen Automatisierungsprojekten zunehmend spezifiziert, da die Anforderungen an die Nachhaltigkeit immer strenger werden. Einige fortschrittliche pneumatische Antriebe gewinnen jetzt die Abluft aus dem Rückhub zurück, um den Vorhub teilweise mit Druck zu beaufschlagen, wodurch der Nettoluftverbrauch um bis zu reduziert wird 30 % .
Additive Fertigung für kundenspezifische Zylindergeometrien
Die additive Fertigung von Metallen (Laser-Pulverbettfusion, gerichtete Energieabscheidung) hat die Tür zu Luftzylinder- und Aktuatorkonstruktionen geöffnet, deren Innengeometrien mit herkömmlicher Bearbeitung nicht erreichbar sind. Integrierte Verteiler innerhalb des Zylinderkörpers, konforme Kühlkanäle für Hochtemperaturanwendungen und topologieoptimierte Strukturabschnitte, die das Gewicht um 20–40 % reduzieren, ohne die Festigkeit zu beeinträchtigen, bewegen sich vom Prototypenstadium zur Serienproduktion für spezielle Automatisierungsanwendungen. Die Lieferzeiten für vollständig kundenspezifische Zylinderkörper sinken von 12 bis 16 Wochen (herkömmlich bearbeitete Sonderanfertigungen) auf 3 bis 5 Wochen für additiv gefertigte Varianten.
Weiche Robotik und konforme pneumatische Aktuatoren
Für Automatisierungsaufgaben mit empfindlichen, unregelmäßigen Werkstücken oder Werkstücken mit variabler Geometrie – Handhabung frischer Produkte, Handhabung von Textilien, empfindlicher Elektronikbaugruppe – werden herkömmliche starre Luftzylinder durch weiche pneumatische Aktuatoren aus Elastomermaterialien ergänzt. Diese Balg- oder faserverstärkten Aktuatoren erzeugen Greif- oder Biegebewegungen bei niedrigem Druck (unter 0,1 MPa) mit inhärenter Nachgiebigkeit, die eine Beschädigung des Werkstücks verhindert. Sie stellen eine neue Grenze in der pneumatischen Betätigung dar, die in Standardzylinderkatalogen noch nicht vollständig berücksichtigt wird, die jedoch zunehmend in den Anforderungsdokumenten für Automatisierungssysteme der nächsten Generation auftaucht.
Integrierte Zustandsüberwachung auf Zylinderebene
Durch die Konvergenz von MEMS-Sensortechnologie, IO-Link-Kommunikationsprotokollen und Edge-Computing entstehen Luftzylinderbaugruppen mit integrierten Druckwandlern, Temperatursensoren und Vibrationsmonitoren, die Gesundheitsdaten in Echtzeit an Anlagensteuerungssysteme melden. Anstatt sich ausschließlich auf Positionssensoren am Hubende zu verlassen, überwachen diese intelligenten Zylinder interne Bohrungsdruckprofile, erkennen anormales Kissenverhalten und sammeln Zykluszähldaten in einem nichtflüchtigen Speicher, der auch beim Ein- und Ausschalten bestehen bleibt. Der Zylinder dokumentiert effektiv seine eigene Wartungshistorie – eine Funktion, die Wartungsteams in Einrichtungen mit hoher Betriebszeit heute eher als Auswahlkriterium denn als Premium-Option betrachten.