

I. Grundprinzip: Wie wird Druckluft in mechanische Leistung umgewandelt?
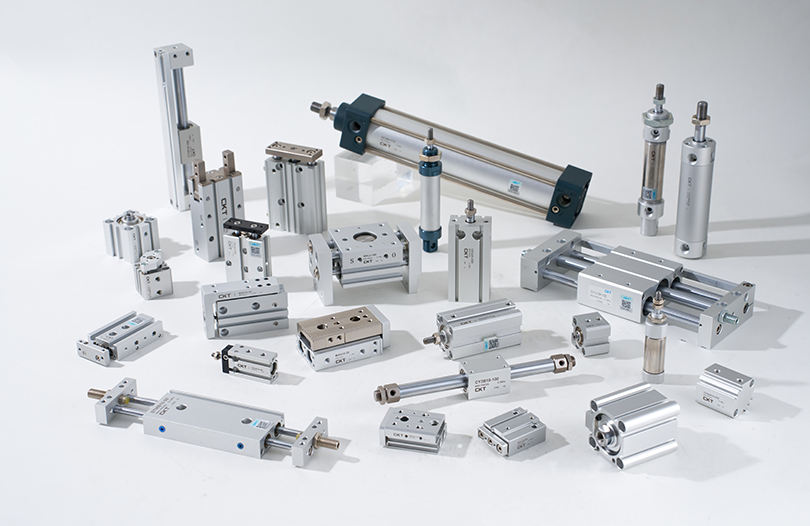
Als zentraler Aktuator in pneumatischen Systemen pneumatischer Luftzylinder s verlassen sich bei der Energieumwandlung auf eine präzise Kombination aus Strömungsmechanik und mechanischer Struktur. Eine detaillierte Analyse muss drei Schlüsselaspekte abdecken: Luftversorgungseigenschaften, strukturelle Details und Vorteilsprinzipien.
Aus Sicht der Luftversorgungsgrundlagen erfordert industrielle Druckluft Trocknungs-, Filter- und Druckstabilisierungsbehandlungen. Typischerweise sollte der Drucktaupunkt unter -20 °C liegen und die Partikelgröße fester Verunreinigungen sollte weniger als 5 μm betragen, um Schäden an den inneren Komponenten des Zylinders zu verhindern. Wenn die aufbereitete Druckluft über ein Magnetventil in die Zylinderkammer eintritt, strömt sie zunächst durch das Lufteinlassloch an der Endkappe und wird dann über eine Pufferhülse (bei einigen Modellen vorhanden) gleichmäßig auf beide Seiten des Kolbens verteilt, um einen stabilen Druck auf die Kolbenstirnfläche zu gewährleisten.
Am Beispiel eines doppeltwirkenden Zylinders mit einer einzelnen Kolbenstange wird die Innenwand des Zylinderrohrs einem Präzisionshonen unterzogen, wodurch eine Oberflächenrauheit von Ra 0,2–0,4 μm erreicht wird. Es arbeitet mit kombinierten Dichtungen (in der Regel Polyurethan-U-Ringe-Führungsringe) am Kolben, um eine bidirektionale Abdichtung zu erreichen. Die meist aus Polytetrafluorethylen (PTFE) gefertigten Führungsringe reduzieren nicht nur die direkte Reibung zwischen Kolben und Zylinderrohr, sondern sorgen auch für die Koaxialität des Kolbens und verhindern so ein Durchbiegen der Kolbenstange. Wenn Druckluft in die stangenlose Kammer eintritt, drückt der Gasdruck den Kolben in Richtung der Stangenkammer, während das Gas in der Stangenkammer durch die Auslassöffnung austritt. Während des Abgasvorgangs verwenden einige Modelle einen Schalldämpfer, um den Lärm zu reduzieren (normalerweise wird der Lärm von 85 dB auf unter 65 dB gesenkt). Wenn umgekehrt Luft in die Stangenkammer eintritt, bewegt sich der Kolben in die entgegengesetzte Richtung und vollendet so einen Hin- und Herbewegungszyklus.
Im Hinblick auf die Energieumwandlungseffizienz wird die mechanische Effizienz des Zylinders hauptsächlich durch die Dichtungsreibung und die Gaskompressibilität beeinflusst. Unter idealen Bedingungen kann der Wirkungsgrad der Umwandlung von Druckenergie in mechanische Energie 95 % erreichen. In praktischen Anwendungen liegt der tatsächliche Wirkungsgrad jedoch aufgrund von Dichtungsreibungsverlusten (ungefähr 5–10 %) und Gasleckagen (ungefähr 2–5 %) normalerweise bei 70–90 %. Dennoch erfordern Pneumatikzylinder im Vergleich zu hydraulischen Systemen keine komplexen Kreisläufe wie Öltanks und Rohrleitungen, was zu einem kürzeren Energieübertragungsweg und einer schnelleren Reaktionsgeschwindigkeit führt. Die Verzögerungszeit von der Luftzufuhr bis zur Kolbenstangenbewegung kann innerhalb von 0,02 bis 0,05 Sekunden gesteuert werden, wodurch sie besonders für hochfrequente Betriebsszenarien geeignet sind (z. B. das Sortieren elektronischer Komponenten, das 30 bis 50 Zyklen pro Minute durchführen kann).
Hervorzuheben sind auch ihre Vorteile hinsichtlich der Anpassungsfähigkeit an die Umwelt: Druckluft selbst ist ungiftig und geruchlos, und selbst wenn es zu Undichtigkeiten kommt, verunreinigt sie weder Werkstücke noch die Umwelt. Daher werden sie häufig in der Lebensmittelverpackungsindustrie (z. B. Schokoladenformmaschinen) und in der pharmazeutischen Zubereitungsindustrie (z. B. Abfüllanlagen für Impfstoffe) eingesetzt. Im Vergleich zu elektrischen Stellantrieben sind Pneumatikzylinder in feuchten Umgebungen (z. B. Autowaschanlagen) und staubigen Umgebungen (z. B. Erzsiebanlagen) langlebiger, sodass keine Bedenken hinsichtlich einer Beschädigung des Motors durch Feuchtigkeit oder Staub, der in die Wicklungen eindringt, was zu Fehlfunktionen führen könnte. Darüber hinaus weisen Pneumatikzylinder eine höhere Überlastfestigkeit auf. Wenn die Last den Nennwert überschreitet, stoppt die Kolbenstange, ohne wie ein Motor durchzubrennen; Der normale Betrieb kann einfach durch Reduzierung der Last wiederhergestellt werden, was zu geringeren Wartungskosten führt.
II. Typanalyse: Welcher Zylindertyp passt zu verschiedenen Szenarien?
Die Klassifizierung von Zylindertypen basiert auf einer detaillierten Abstimmung von Strukturdesign, Leistungsparametern und Szenarioanforderungen. Jeder Typ hat seine eigene Anwendungslogik und Leistungsgrenzen:
1. Linearer Bewegungstyp: Grundlegende Wahl für konventionelle Szenarien
Einfachwirkende Zylinder: Zusätzlich zum üblichen Federrücklauftyp gibt es Schwerkraftrücklauftypen (geeignet für vertikal nach unten gerichtete Installationsszenarien, z. B. beim Öffnen eines Silotors) und Luftdruckrücklauftypen (Erzielung des Rücklaufs durch einen anderen Niederdruck-Luftkreislauf, geeignet für enge Räume, in denen Federn nicht installiert werden können). Ihr strukturelles Merkmal besteht darin, dass nur ein Lufteinlass zur Steuerung erforderlich ist, wodurch die Anzahl der Magnetventile eingespart wird, und ihre Kosten sind 15–20 % niedriger als die von doppeltwirkenden Zylindern. Allerdings ist ihre Rückholkraft, begrenzt durch die Rückholmethode, normalerweise geringer als die Schubkraft (die Rückholkraft von Federrücklauftypen beträgt etwa 30–50 % der Schubkraft), und der Hub sollte nicht zu lang sein (im Allgemeinen nicht mehr als 300 mm, da die Feder sonst anfällig für Ermüdungsversagen ist). In praktischen Anwendungen, wie zum Beispiel der Materialpositionierung auf Montagelinien, kann der Schub einfachwirkender Zylinder durch Anpassen des Luftversorgungsdrucks (normalerweise auf 0,3–0,5 MPa eingestellt) gesteuert werden, um ein Zerquetschen von Werkstücken zu vermeiden, und Magnetschalter können verwendet werden, um genau zu erkennen, ob der Kolben an Ort und Stelle ist.
Doppeltwirkende Zylinder: Basierend auf den Installationsmethoden können sie in Standardtypen (vorderer Flansch, hinterer Flansch, Fußmontage, Zapfenmontage usw.) und kompakte Typen (integriertes Zylinderrohr- und Endkappendesign, wodurch die Länge um 20–30 % reduziert wird) unterteilt werden. Beide Seiten des Kolbens können Druck standhalten, und der Unterschied zwischen Schub- und Zugkraft ergibt sich hauptsächlich aus der Querschnittsfläche der Kolbenstange (die wirksame Kraftaufnahmefläche der Stangenkammer ist gleich der wirksamen Kraftaufnahmefläche der stangenlosen Kammer abzüglich der Querschnittsfläche der Kolbenstange). Am Beispiel eines Zylinders mit einem Bohrungsdurchmesser von 50 mm und einem Kolbenstangendurchmesser von 20 mm beträgt der Schub der stangenlosen Kammer etwa 980 N und die Zugkraft der Stangenkammer etwa 750 N. Daher sollte bei vertikalen Hubszenarien mit schweren Lasten der Krafteinleitungsrichtung der stangenlosen Kammer Vorrang eingeräumt werden. In automatisierten Produktionslinien werden doppeltwirkende Zylinder häufig in Verbindung mit Führungsvorrichtungen (z. B. Linearführungen) verwendet, um die Bewegungsgenauigkeit zu verbessern. Beispielsweise treibt der Zylinder in Schraubenanziehgeräten an Montagelinien für Autoteile die Anziehwelle an, um sie auf und ab zu bewegen, wodurch eine Wiederholpositionierungsgenauigkeit von ± 0,1 mm erreicht wird.
Miniatur-/dünne Zylinder: Miniaturzylinder (mit Bohrungsdurchmessern wie 6 mm, 8 mm, 10 mm) haben normalerweise Zylinderrohre aus Edelstahl und Kolbenstangen werden hartverchromt (Beschichtungsdicke 5–10 μm), um leichten Stößen standzuhalten. Bei der Montage von Kameramodulen für Mobiltelefone müssen Miniaturzylinder Linsenkomponenten für eine Positionierung im Mikrometerbereich drücken. Daher werden hohe Anforderungen an die Bewegungsstabilität des Zylinders gestellt. Sie sind in der Regel mit Drosselventilen (z. B. Nadelventilen) ausgestattet, um die Geschwindigkeit auf 50–100 mm/s zu regeln. Dünne Zylinder (mit Bohrungsdurchmessern von 20 mm bis 100 mm) verfügen über durch Stanzen hergestellte Endkappen, wodurch das Gewicht im Vergleich zu Standardtypen um 40 % reduziert wird, sodass sie für den Einbau in engen Räumen wie zwischen Druckmaschinenwalzen und unter CNC-Werkzeugmaschinenrevolvern geeignet sind. Einige dünne Zylinder verfügen auch über Montagenuten für Magnetschalter, sodass keine zusätzlichen Halterungen erforderlich sind und Installationszeit gespart wird. Sie verfügen über eine Doppeldichtungsstruktur (Primärdichtung, Sekundärdichtung) mit einer Leckagerate, die unter 5 ml/min (unter Standardbedingungen) liegt.
2. Kolbenstangenlose Zylinder: Platzoptimierte Lösung für Langhubszenarien
Die Kerntechnologie mechanisch gekoppelter kolbenstangenloser Zylinder liegt im Dichtungssystem. Am Schlitz am Zylinderrohr wird ein doppellagiger Dichtungsstreifen (innerer Dichtungsstreifen aus Polyurethan und äußerer staubdichter Streifen aus Nitrilkautschuk) verwendet. Der Dichtungsstreifen wird durch einen Dichtungsdruckblock an der Endkappe befestigt, um sicherzustellen, dass kein Gas austritt. Die Verbindung zwischen Schieber und Kolben besteht aus hochfestem Legierungsmaterial (z. B. 6061-T6-Aluminiumlegierung) mit Eloxierungsbehandlung (Oxidfilmdicke 10–15 μm), wodurch die Verschleißfestigkeit um mehr als das Dreifache erhöht wird. Während des Betriebs muss sich der Schieber in Verbindung mit einer Führungsschiene (z. B. eingebautem Linearlager) bewegen, um eine Beschädigung der Dichtleiste durch exzentrische Belastungen zu vermeiden. Die maximal zulässige exzentrische Belastung beträgt normalerweise 10–15 % der Nennlast. Beispielsweise muss in der Fahrgestell-Förderverbindung einer Automobilmontagelinie ein mechanisch gekoppelter stangenloser Zylinder ein Fahrgestell mit einem Gewicht von 50 kg antreiben, um es mit einem Hub von bis zu 5 m zu bewegen. In diesem Fall sollte eine verstärkte Führungsschiene gewählt und die Geschwindigkeit auf 0,8–1,2 m/s geregelt werden, um Gerätevibrationen durch übermäßige Trägheit zu vermeiden.
Die Magnetringe magnetischer stangenloser Zylinder bestehen aus hochfestem Neodym-Eisen-Bor-Magnetmaterial mit einem magnetischen Energieprodukt von 35-40 MGOe. Eine synchrone Bewegung wird durch die magnetische Anziehungskraft zwischen dem inneren Magnetring am Kolben und dem äußeren Magnetring am äußeren beweglichen Körper erreicht. Um eine stabile Magnetkraft zu gewährleisten, sollte der Spalt zwischen den inneren und äußeren Magnetringen auf 0,5–1 mm eingestellt werden und das Material des Zylinderlaufs muss nicht magnetisch sein (z. B. Aluminiumlegierung, Edelstahl 304). Ihr Vorteil liegt in der stangenlosen Struktur, die eine bessere Dichtleistung bei nahezu null Leckage bietet und sie für Szenarien mit hohen Sauberkeitsanforderungen (z. B. Halbleiter-Wafer-Transport) geeignet macht. Ihre Belastbarkeit ist jedoch durch die Magnetkraft begrenzt, in der Regel beträgt die maximale Belastung nicht mehr als 30 kg, und sie sind nicht für hochfrequente Start-Stopp-Szenarien geeignet (ansonsten neigt der Magnetring zur Entmagnetisierung).
3. Drehzylinder: Spezialantriebe für Drehbewegungen
Zahnstangen-Rotationszylinder: Zahnstange und Kolben sind als integrierte Einheit konzipiert und das Zahnprofil der Zahnstange ist größtenteils Evolventen (Modul 1-3). Es arbeitet mit hochpräzisen Getrieben (Übertragungsgenauigkeit bis Klasse 5), um einen Drehwinkelfehler von weniger als ±0,5° zu gewährleisten. Einige Modelle sind mit Winkeleinstellschrauben ausgestattet, die eine Feineinstellung des Drehwinkels innerhalb von ±5° ermöglichen, um präzise Positionierungsanforderungen zu erfüllen. In Ventilsteuerungsszenarien (z. B. Rohrleitungsventile in Wasseraufbereitungsanlagen) können Zahnstangen-Drehzylinder die Rotationsgeschwindigkeit durch Anpassung des Luftversorgungsdrucks (normalerweise 0,4–0,6 MPa) steuern und mithilfe von Positionssensoren das Öffnen, Schließen und Halten der Zwischenposition des Ventils mit einer Lebensdauer von mehr als 1 Million Zyklen erreichen.
Drehflügelzylinder: Flügel und Rotor sind durch eine Passfeder verbunden, und auf beiden Seiten des Flügels müssen Dichtungen (normalerweise kombinierte Dichtungen aus Nitrilkautschuk und PTFE) installiert werden, um ein Austreten von Gas von einer Seite zur anderen zu verhindern. Die Innenwand des Stators erfordert eine Präzisionsbearbeitung, um einen Dichtspalt von 0,02 bis 0,05 mm zwischen Stator und Flügel sicherzustellen. andernfalls nimmt die Effizienz erheblich ab. Der Drehwinkel von Drehflügelzylindern beträgt normalerweise feste Winkel wie 90°, 180° und 270°. Zur willkürlichen Winkelsteuerung ist ein Winkelregler erforderlich. Aufgrund struktureller Einschränkungen ist ihr Ausgangsdrehmoment gering (z. B. hat ein Flügelzellenzylinder mit einem Bohrungsdurchmesser von 40 mm ein maximales Drehmoment von etwa 5 N·m), sodass sie hauptsächlich für die Drehung von Leuchten verwendet werden (z. B. zum Spannen kleiner Werkstücke). Die Dichtungen müssen regelmäßig (normalerweise alle 3–6 Monate) ausgetauscht werden, um die Dichtleistung sicherzustellen.
4. Spezialisierte Typen für extreme Umgebungen: Adaptives Design für raue Bedingungen
In Hochtemperaturumgebungen (z. B. Handhabungsgeräte für Stahlknüppel in der metallurgischen Industrie mit einer Betriebstemperatur von 200–300 °C) müssen die Zylinder aus hochtemperaturbeständigen Materialien bestehen: Das Zylinderrohr besteht aus Edelstahl 316L (der Temperaturen unter 300 °C standhält), die Dichtungen bestehen aus Fluorkautschuk (langfristige Betriebstemperatur -20 °C bis 200 °C, mit kurzfristiger Beständigkeit bis zu 300 °C). 250°C) und die Kolbenstangenoberfläche ist mit Keramik beschichtet (Härte bis zu HV1000 oder höher, wodurch die Verschleißfestigkeit um das Fünffache erhöht wird). Darüber hinaus müssen an den Endkappen Kühlkörper angebracht werden, um eine Wärmeübertragung auf die Dichtungen zu verhindern, die zu einer Alterung führt.
In korrosiven Umgebungen (z. B. Schiffstechnik, die mit Meerwassersalz in Berührung kommt) erfordern Zylinder eine umfassende Korrosionsschutzbehandlung: Das Zylinderrohr besteht aus Edelstahl 316L mit Passivierungsbehandlung, die Kolbenstange besteht aus Edelstahl 316L oder wird einer Verchromung (Beschichtungsdicke 20–30 μm) mit Dichtungsbehandlung unterzogen, Endkappen, Kolben und andere Komponenten bestehen alle aus Edelstahl und Dichtungen bestehen aus Fluorkautschuk oder Perfluoretherkautschuk mit starker Korrosionsbeständigkeit. Einige Modelle installieren außerdem Korrosionsschutzfilter an den Luftanschlüssen, um das Eindringen korrosiver Gase in das Zylinderinnere weiter zu verhindern.
In Reinraumumgebungen (z. B. bei der Herstellung von Halbleiterchips, die eine Reinheit der ISO-Klasse 1 erfordern) müssen Zylinder die Anforderungen an eine geringe Partikelemission und geringe Flüchtigkeit erfüllen: Das Zylinderrohr und die Kolbenstange bestehen aus 316L-Edelstahl mit Präzisionspolitur (Oberflächenrauheit Ra 0,1–0,2 μm), um Staubanhaftungen zu verhindern; Nichtmetallische Komponenten wie Dichtungen und Führungsringe bestehen aus Materialien mit geringer Partikelemission wie PTFE oder modifiziertem Polyethylen und werden einer Hochtemperaturreinigung unterzogen, um flüchtige Substanzen zu entfernen. Die Zylinderoberfläche wird einer antistatischen Behandlung unterzogen, um eine statische Adsorption von Staub zu verhindern. Darüber hinaus müssen die Abgase reinraumspezifischer Zylinder mit einem hocheffizienten Partikelluftfilter (HEPA) behandelt werden, um eine Verschmutzung der Reinraumumgebung durch Abgase zu vermeiden.|
III. Auswahlhilfe: Genaue Anpassung der Anforderungen durch fünfdimensionale Parameter
Die Auswahl des Zylinders bestimmt direkt die Stabilität und Effizienz der Ausrüstung. Es ist notwendig, Kernabmessungen wie Belastung, Druck und Hub systematisch zu berücksichtigen, verbunden mit praktischen Bedienschritten:
1. Lastberechnung: Erforderliche Schub-/Zugkraft klären
Analysieren Sie zunächst den Lasttyp (horizontale Bewegung, vertikales Heben usw.). Bei horizontalen Belastungen muss der Reibungskoeffizient (üblicherweise 0,1–0,3) und bei vertikalen Belastungen die Erdbeschleunigung berücksichtigt werden. Die Berechnungslogik für den tatsächlichen Schub lautet: tatsächlicher Schub = tatsächlicher Arbeitsdruck × effektive Kolbenfläche × Effizienzkoeffizient.
Unter anderem muss der tatsächliche Arbeitsdruck den Druckverlust der Luftversorgung berücksichtigen (z. B. beträgt der Druckverlust bei einer Rohrleitungslänge von 10 m und einem Durchmesser von 8 mm etwa 0,02–0,05 MPa), sodass der tatsächliche Arbeitsdruck normalerweise 5–10 % niedriger ist als der Luftversorgungsdruck. Was die effektive Kolbenfläche betrifft, so ist im Fall eines Zylinders mit einer einzigen Kolbenstange die effektive Fläche der stangenlosen Kammer die Querschnittsfläche des Zylinderrohrinneren und die effektive Fläche der Stangenkammer ist die Querschnittsfläche des Zylinderrohrs abzüglich der Querschnittsfläche der Kolbenstange. Der Wirkungsgrad hängt von der Zylindergenauigkeit ab: 0,7–0,8 für gewöhnliche Zylinder und 0,8–0,9 für hochpräzise Zylinder (z. B. geführte Zylinder).
Nehmen wir als Beispiel ein geneigtes Schiebeszenario bei 30°: Das Werkstückgewicht beträgt 50 kg, es gleitet auf einer Führungsschiene (Reibungskoeffizient 0,15), mit einer Beschleunigung von 0,8 m/s² während der Beschleunigungsphase und einem Luftzufuhrdruck von 0,6 MPa (tatsächlicher Arbeitsdruck 0,55 MPa). Berechnen Sie zunächst die Gesamtlastkraft: die Schwerkraftkomponente in geneigter Richtung = 50 kg × 9,8 m/s² × sin30° ≈ 245 N; Reibungskraft = 50 kg × 9,8 m/s² × cos30° × 0,15 ≈ 63,6 N; Trägheitskraft = 50 kg × 0,8 m/s² = 40 N; Gesamtlastkraft = Summe dieser drei Teile, ca. 348,6 N. Wenn die stangenlose Kammer zur Kraftaufnahme verwendet wird und der Effizienzkoeffizient 0,8 beträgt, beträgt die erforderliche effektive Kolbenfläche = Gesamtlastkraft / (tatsächlicher Arbeitsdruck × Effizienzkoeffizient) ungefähr 7,97×10^-4 m². Der Bohrungsdurchmesser lässt sich aus der effektiven Fläche ableiten und beträgt ca. 31,6 mm. In der Praxis sollte ein Standardbohrungsdurchmesser von 40 mm gewählt werden (Standardbohrungsdurchmesserserien: 12, 16, 20, 25, 32, 40, 50, 63, 80, 100 mm usw.). Zu diesem Zeitpunkt beträgt der tatsächliche Schub = 0,55 MPa × effektive Fläche der stangenlosen Kammer für einen Bohrungsdurchmesser von 40 mm × 0,8 Effizienzkoeffizient, etwa 552 N. Der Sicherheitsfaktor (Verhältnis der tatsächlichen Schubkraft zur Gesamtlastkraft) beträgt etwa 1,58 und erfüllt damit die Sicherheitsfaktoranforderung von 1,5-2.
2. Hub und Pufferung: Vermeiden Sie Bewegungseinwirkungen
Bei der Auswahl des Hubs müssen die tatsächliche Bewegungsdistanz des Geräts und ein Sicherheitsspielraum berücksichtigt werden. Zusätzlich zum herkömmlichen Spielraum von 5 % bis 10 % sollten auch die folgenden Faktoren berücksichtigt werden: Wenn der Zylinder zum Schieben von Werkstücken in eine bestimmte Position verwendet wird, muss ein Einstellraum für Werkstückpositionierungsfehler (normalerweise 5 bis 10 mm) reserviert werden; Bei der Verwendung zum Spannen von Werkstücken muss ein Ausgleichsraum für Werkstückgrößenabweichungen (in der Regel 3-5 mm) reserviert werden. Bei Langhubzylindern (>300mm) muss besonders auf die Steifigkeit der Kolbenstange geachtet werden, um ein Durchbiegen unter Last zu verhindern. Im Allgemeinen sollte das Verhältnis von Bohrungsdurchmesser zu Hub innerhalb von 1:10 liegen (z. B. ein Bohrungsdurchmesser von 40 mm bei einem maximalen Hub von 400 mm). Wird dieses Verhältnis überschritten, sollte eine verdickte Kolbenstange (z. B. Vergrößerung des Kolbenstangendurchmessers von 16 mm auf 20 mm) oder eine Führungsvorrichtung (z. B. Doppelwellenzylinder, geführter Zylinder) gewählt werden.
Die Auswahl des Puffersystems hängt von der Bewegungsgeschwindigkeit, dem Lastgewicht und den Präzisionsanforderungen der Ausrüstung ab: Wenn die Geschwindigkeit ≤ 0,3 m/s und die Last ≤ 50 kg beträgt, kann eine Gummipufferung verwendet werden (einfache Struktur, niedrige Kosten), aber die Pufferwirkung ist begrenzt, sodass sie für Szenarien geeignet ist, die unempfindlich gegenüber Stößen sind (z. B. Materialschieben); Wenn die Geschwindigkeit 0,3–0,8 m/s beträgt und die Last 50–200 kg beträgt, ist eine einstellbare Pufferung erforderlich (einstellbare Pufferung ist erforderlich) – erreicht durch die Installation eines Drosselventils an der Pufferkammer, um die Abgasgeschwindigkeit anzupassen. Dies ermöglicht eine flexible Anpassung der Pufferkraft an die tatsächlichen Arbeitsbedingungen und eignet sich daher für die meisten Industrieszenarien (z. B. Werkstückpositionierung auf Montagelinien). Wenn die Geschwindigkeit 0,8 m/s überschreitet und die Last 200 kg übersteigt, ist ein hydraulischer Stoßdämpfer (unabhängig am Ende des Zylinderhubs installiert) erforderlich. Es verfügt über eine große Pufferkapazität und kann die Aufprallbeschleunigung von 10 m/s² auf unter 2 m/s² reduzieren, was es ideal für Hochgeschwindigkeits- und Schwerlastszenarien (z. B. Handhabung großer Werkstücke) macht.
Darüber hinaus erfordert die Wartung des Puffersystems Aufmerksamkeit: Die Pufferkammer der einstellbaren Pufferung sollte regelmäßig (alle 3–6 Monate) gereinigt werden, um eine Verstopfung der Abluftöffnung durch Verunreinigungen zu verhindern, die zu einem Ausfall der Pufferung führen würde. Gummipufferpolster sollten regelmäßig (alle 1–2 Monate) überprüft werden. Wenn Alterung oder Verformung festgestellt wird, müssen sie umgehend ausgetauscht werden, um erhöhtes Aufprallgeräusch und die Gefahr von Geräteschäden zu vermeiden.
3. Installation und Erkennung: Anpassung an die Gerätestruktur
Bei der Wahl der Installationsmethode müssen die räumliche Anordnung, die Kraftrichtung und die Anforderungen an die Bewegungsgenauigkeit des Geräts umfassend berücksichtigt werden:
Flanschmontage: Unterteilt in vorderen Flansch (am vorderen Ende des Zylinders montiert) und hinteren Flansch (am hinteren Ende des Zylinders montiert). Zur Verbindung des Flansches mit dem Gerät sollten hochfeste Schrauben (z. B. Güteklasse 8,8 oder höher) verwendet werden, und die Rechtwinkligkeit zwischen der Flanschfläche und der Zylinderachse muss gewährleistet sein (Rechtwinkligkeitsfehler ≤ 0,1 mm/m). Diese Methode eignet sich für Szenarien mit festen Lasten und hohen Anforderungen an die Bewegungsgenauigkeit (z. B. Spannen durch Werkzeugmaschinenvorrichtungen).
Zapfenmontage: Dazu gehören Fischaugen-Zapfen (die einen bestimmten Schwenkwinkel ermöglichen, normalerweise ±5°) und Zapfen mit sphärischen Lagern (Schwenkwinkel bis zu ±10°). Bei der Installation muss das Passungsspiel zwischen dem Zapfenloch und der Geräteverbindungswelle sichergestellt werden (normalerweise 0,05–0,1 mm), um eine instabile Bewegung aufgrund eines übermäßigen Spiels zu vermeiden. Es eignet sich für Situationen, in denen die Last leicht schwankt (z. B. Schiebegeräte auf Schrägförderern).
Fußmontage: Beinhaltet vordere Fußhalterungen, hintere Fußhalterungen und Doppelösen-Fußhalterungen. Die Verbindung zwischen Fußhalterung und Gerät muss fest sein, um ein Lösen unter Belastung zu verhindern. Aufgrund der Tatsache, dass die Stützpunkte der Fußhalterung weit von der Zylinderachse entfernt sind, ist ihre Seitenkraftbeständigkeit gering (seitliche Belastung überschreitet in der Regel nicht 10 % der Nennlast). Es eignet sich für Szenarien mit geringer Last und festen Bewegungsrichtungen (z. B. Schieben kleiner Werkstücke).
Drehmontage: Der Zylinder wird über einen Drehzapfen an der Gerätehalterung befestigt, so dass der Zylinder um den Drehzapfen schwenken kann (Schwenkwinkel normalerweise ±15°). Für die Passung zwischen dem Drehzapfen und dem Zapfenloch des Zylinders sollte eine Übergangspassung (z. B. H7/g6) verwendet werden, sodass sie für Szenarien geeignet ist, in denen die Last einen großen Schwenkwinkel aufweist (z. B. Materialwendemechanismen).
Zur Positionserkennung gibt es neben herkömmlichen Magnetschaltern auch Endschalter und Lichtschranken: Magnetschalter erkennen die Kolbenposition durch Abtasten des Magnetrings am Kolben mit einer schnellen Reaktionsgeschwindigkeit (≤1 ms). Bei der Montage muss auf die Ausrichtungsgenauigkeit zum Magnetring geachtet werden (Abweichung ≤1mm); Andernfalls kann es zu Erkennungsfehlern kommen. Endschalter werden durch mechanischen Kontakt ausgelöst und bieten eine hohe Zuverlässigkeit, aber eine langsame Reaktionsgeschwindigkeit (≥10 ms), wodurch sie für Szenarien mit geringen Anforderungen an die Reaktionsgeschwindigkeit geeignet sind (z. B. Endpositionsschutz von Geräten). Photoelektrische Sensoren erreichen die Positionierung durch die Erkennung des Blockiersignals des Kolbens oder Schiebers und erfordern keinen Kontakt mit dem Zylinderkörper, wodurch sie für korrosive Umgebungen oder Umgebungen mit hohen Temperaturen geeignet sind. Es ist jedoch darauf zu achten, dass im Erfassungsbereich keine starken Lichtstörungen auftreten.
4. Geschwindigkeitskontrolle: Anpassung an die Arbeitsbedingungen
Die Zylindergeschwindigkeit wird hauptsächlich durch Lufteinlassdrosselung oder Abgasdrosselung gesteuert, und die Anwendungsszenarien und die Anpassungslogik dieser beiden Methoden unterscheiden sich erheblich:
Bei der Drosselung des Lufteinlasses wird am Lufteinlass des Zylinders ein Drosselventil installiert, um die Ausfahr- oder Einfahrgeschwindigkeit der Kolbenstange durch Einschränkung des Ansaugstroms zu steuern. Diese Methode bietet den Vorteil einer einfachen Anpassung und eignet sich für Szenarien mit geringen Anforderungen an die Geschwindigkeitsstabilität (z. B. normales Materialschieben). Bei Lastwechseln schwankt die Geschwindigkeit jedoch stark (Schwankungsbereich bis zu ±20 %). Wenn beispielsweise das Gewicht des geschobenen Werkstücks von 10 kg auf 20 kg steigt, kann die Geschwindigkeit bei Verwendung der Lufteinlassdrosselung von 150 mm/s auf unter 100 mm/s sinken, was sich auf den Produktionszyklus auswirkt.
Bei der Auslassdrosselung wird am Auslassanschluss des Zylinders ein Drosselventil installiert, um die Bewegungsgeschwindigkeit indirekt durch Steuerung der Auslassgeschwindigkeit anzupassen. Da die Abgasdrosselung einen bestimmten Gegendruck im Zylinder aufrechterhält, unterdrückt sie effektiv Geschwindigkeitsschwankungen, die durch Laständerungen verursacht werden (Schwankungsbereich kann innerhalb von ±5 % kontrolliert werden), wodurch sie besser für Szenarien mit hohen Anforderungen an die Geschwindigkeitsstabilität geeignet ist (z. B. Teileausrichtung bei der Präzisionsmontage). Bei der eigentlichen Einstellung muss auf die Einbaulage der Auslassdrosselklappe geachtet werden: Bei doppeltwirkenden Zylindern sollten Drosselklappen an den Auslassöffnungen sowohl der stangenlosen Kammer als auch der Stangenkammer installiert werden, um die Ausfahr- und Einfahrgeschwindigkeiten unabhängig voneinander einzustellen.
Darüber hinaus wird die Zylindergeschwindigkeit auch durch den Luftzufuhrdurchsatz und den Rohrleitungsdurchmesser beeinflusst. Wenn die Rohrleitungslänge 10 m überschreitet, sollte der Rohrleitungsdurchmesser entsprechend vergrößert werden (z. B. von 8 mm auf 10 mm), um eine Geschwindigkeitsreduzierung aufgrund einer unzureichenden Durchflussrate zu vermeiden. Wenn eine Bewegung mit extrem hoher Geschwindigkeit (> 1 m/s) erforderlich ist, sollte ein Magnetventil mit großem Durchfluss (Bohrungsdurchmesser ≥ 15 mm) in Kombination mit einer kurzen Rohrleitung (≤ 5 m) ausgewählt werden, um den Gasströmungswiderstand zu verringern.
5. Zubehörabstimmung: Gewährleistung eines reibungslosen Systembetriebs
Die rationelle Auswahl des Zubehörs wirkt sich direkt auf die Betriebsstabilität und Lebensdauer des Zylinders aus, und wichtige Zubehörteile wie Rohrleitungen, Magnetventile und Anschlüsse müssen einzeln berücksichtigt werden:
Für Rohrleitungen sollte das Material auf der Grundlage des Arbeitsdrucks und der Umgebungstemperatur ausgewählt werden: Polyurethan-Rohrleitungen können aufgrund ihrer guten Flexibilität und ihres geringen Gewichts für Szenarien mit normaler Temperatur und niedrigem Druck (Druck ≤ 1 MPa, Temperatur -5℃ bis 60℃) verwendet werden, wodurch sie für Bewegungsszenarien mit häufigem Biegen geeignet sind (z. B. Zylinder am Ende von Roboterarmen). Nylonrohrleitungen sollten aufgrund ihrer besseren Alterungsbeständigkeit für Szenarien mittlerer Temperatur (Temperatur -20℃ bis 120℃) verwendet werden. Polytetrafluorethylen-Rohrleitungen eignen sich für korrosive Umgebungen, da sie starken Säuren und Laugen standhalten. Der Rohrleitungsdurchmesser muss mit der Zylinderschnittstelle übereinstimmen; Zu den gängigen Zylinderschnittstellenspezifikationen gehören G1/8, G1/4 und G3/8, entsprechend Rohrleitungsdurchmessern von 6 mm, 8 mm bzw. 10 mm. Die Verwendung eines zu kleinen Rohrleitungsdurchmessers führt zu einer unzureichenden Durchflussrate und einer verringerten Zylindergeschwindigkeit.
Magnetventile sind Kernkomponenten zur Steuerung der Zylinderbewegung und sollten auf der Grundlage des Zylindertyps und der Bewegungsanforderungen ausgewählt werden: Einfachwirkende Zylinder erfordern 2/3-Wege-Magnetventile (zur Steuerung des Lufteinlasses und -auslasses), während doppeltwirkende Zylinder 5/2-Wege-Magnetventile (zur Steuerung des Lufteinlasses und -auslasses sowohl für die stangenlose Kammer als auch für die Stangenkammer) benötigen. Die Spannungsspezifikation des Magnetventils muss mit der Stromversorgung des Geräts übereinstimmen (übliche Spezifikationen umfassen DC24V und AC220V), und die Reaktionszeit sollte ≤10ms betragen, um die Anforderungen an hochfrequente Bewegungen zu erfüllen. Darüber hinaus sollten in staubigen oder feuchten Umgebungen Magnetventile mit einem Schutzgrad von IP65 oder höher gewählt werden, um Schäden an internen Komponenten zu verhindern.
Steckverbinder werden verwendet, um Rohrleitungen mit Zylindern und Magnetventilen zu verbinden. Es sollten Modelle ausgewählt werden, die dem Rohrleitungsdurchmesser und den Schnittstellenspezifikationen entsprechen: Schnellverbindungsanschlüsse ermöglichen eine einfache Installation und eignen sich für Szenarien, die eine häufige Demontage erfordern (z. B. Inbetriebnahmephasen von Geräten). Klemmringverschraubungen bieten eine bessere Dichtleistung und eignen sich für Szenarien, die einen langfristig stabilen Betrieb erfordern (z. B. Produktionsanlagen). In Umgebungen mit starken Vibrationen (z. B. Werkzeugmaschinen) sollten Steckverbinder mit Sicherungsmuttern verwendet werden, um ein Lösen und Leckagen zu verhindern.
IV. Wartungstipps: Wie verlängert man die Lebensdauer von Pneumatikzylindern?
Durch wissenschaftliche Wartung kann die Zuverlässigkeit von Zylindern erheblich verbessert und die Häufigkeit von Ausfällen verringert werden. Der Kern liegt in vier Schlüsselaspekten: Luftreinigung, Dichtungsschutz, regelmäßige Inspektion und Fehlerdiagnose. Nachfolgend finden Sie detaillierte praktische Methoden:
1. Reinigung der Luftzufuhr: Reduzierung des inneren Verschleißes
Feuchtigkeit, Öl und Verunreinigungen in der Druckluft sind die Hauptursachen für inneren Verschleiß von Zylindern und Alterung von Dichtungen. Um eine effiziente Filterung zu erreichen, ist ein dreistufiges Reinigungssystem erforderlich:
Primärfiltration (Vorfiltration): Am Auslass des Luftkompressors ist ein Hauptleitungsfilter mit einer Filtergenauigkeit von 5–10 μm installiert, der hauptsächlich dazu dient, große Partikelverunreinigungen (z. B. Rost, Staub) aus der Luft zu entfernen und einen Teil des flüssigen Wassers und Öls abzutrennen. Das Ablassventil sollte regelmäßig (alle 1-2 Wochen) geöffnet werden, um das Wasser abzulassen. In Umgebungen mit hoher Luftfeuchtigkeit (z. B. in der Regenzeit in südlichen Regionen) sollte die Entleerungshäufigkeit erhöht werden (1–2 Mal pro Tag), um eine Wasseransammlung im Filter zu verhindern.
Sekundärfiltration (Präzisionsfiltration): Im Luftversorgungskreislauf des Zylinders ist ein Präzisionsfilter mit einer Filtergenauigkeit von 1–5 μm installiert, um feine Verunreinigungen und Ölnebel weiter zu entfernen. Das Filterelement des Präzisionsfilters sollte regelmäßig (alle 3-6 Monate) ausgetauscht werden. In staubigen Umgebungen (z. B. Erzverarbeitungswerkstätten) sollte der Austauschzyklus verkürzt werden (alle 1–2 Monate). Beim Austausch sollte zunächst die Luftzufuhr unterbrochen und der Druck im Filter entlastet werden, um zu verhindern, dass Verunreinigungen in den nachgeschalteten Kreislauf gelangen.
Tertiärfiltration (Ölnebelbehandlung): Bei ölfreien Schmierzylindern (die in einigen Geräten der Lebensmittel- und Pharmaindustrie verwendet werden) sollte nach dem Präzisionsfilter ein Ölnebelabscheider mit einer Filtergenauigkeit von 0,01 μm installiert werden, um Spuren von Ölnebel aus der Luft zu entfernen und sicherzustellen, dass der Ölgehalt der in den Zylinder eintretenden Luft ≤ 0,01 mg/m³ beträgt. Das Filterelement des Ölnebelabscheiders sollte alle 6–12 Monate ausgetauscht werden und ein Differenzdruckmessgerät sollte verwendet werden, um den Verstopfungsstatus des Filterelements zu überwachen. Wenn der Differenzdruck 0,1 MPa überschreitet, muss das Filterelement sofort ausgetauscht werden.
Darüber hinaus sollte der Druck des Druckminderventils stabil innerhalb des Nennarbeitsdruckbereichs des Zylinders (normalerweise 0,4–0,6 MPa) eingestellt werden, um Schäden an den Dichtungen durch Überdruckbetrieb zu vermeiden. Wenn das Gerät längere Zeit (mehr als 1 Monat) im Leerlauf ist, sollte die Luftzufuhr abgeschaltet und die Druckluft im Zylinder entlastet werden, um innere Korrosion zu verhindern.
2. Dichtungsschutz: Blockierung äußerer Gefahren
Dichtungen sind Schlüsselkomponenten, um Gaslecks zu verhindern und den normalen Betrieb der Flasche sicherzustellen. Abhängig vom Anwendungsszenario sollten gezielte Schutzmaßnahmen ergriffen werden:
Tägliche Inspektion: Die Oberfläche der Zylinderkolbenstange sollte wöchentlich auf Kratzer oder Korrosion überprüft werden. Wenn auf der Kolbenstangenoberfläche Rostflecken oder Kratzer festgestellt werden, sollten diese sofort mit feinem Schleifpapier (Körnung 800–1000) sanft poliert und anschließend ein Spezialfett (z. B. Fett auf Lithiumbasis) aufgetragen werden, um Schäden an den Dichtungen zu vermeiden. Überprüfen Sie gleichzeitig, ob an der Verbindung zwischen Zylinderendkappe und Zylinderrohr Undichtigkeiten vorliegen. Wenn eine Leckage festgestellt wird, ziehen Sie die Verbindungsschrauben fest (das Drehmoment muss den Anforderungen des Zylinderhandbuchs entsprechen, um eine Verformung des Zylinderlaufs durch zu starkes Anziehen zu vermeiden). Wenn nach dem Anziehen immer noch Undichtigkeiten auftreten, ersetzen Sie die Endkappendichtung.
Austausch der Dichtungen: Wenn der Zylinder eine erhöhte Leckage (mehr als 10 ml/min), eine deutlich verringerte Bewegungsgeschwindigkeit oder ein Blockieren der Kolbenstange aufweist, sollten die Dichtungen umgehend ausgetauscht werden. Vor dem Austausch sollte der Zylinder zerlegt und Komponenten wie Zylinderrohr und Kolben gereinigt werden (Reinigung mit wasserfreiem Ethanol oder Kerosin; ätzende Lösungsmittel sollten vermieden werden). Beim Austausch sollten Dichtungen ausgewählt werden, die mit dem Originalmodell übereinstimmen (auf Materialübereinstimmung sollte geachtet werden, z. B. Fluorkautschukdichtungen für Hochtemperaturszenarien) und beim Einbau eine kleine Menge Fett auf die Dichtungsoberfläche aufgetragen werden, um den Einbauwiderstand zu verringern und Dichtungsschäden zu vermeiden.
Staubschutz: In staubigen Umgebungen (z. B. Holzwerkstätten, Zementverarbeitungsbetriebe) sollte am ausfahrenden Ende der Zylinderkolbenstange eine Staubabdeckung (z. B. Teleskop-Staubschutz, faltbare Staubabdeckung) angebracht werden, um zu verhindern, dass Staub in das Zylinderinnere gelangt. Der Staubschutz sollte regelmäßig (alle 2-4 Wochen) überprüft werden; Wenn ein Schaden festgestellt wird, sollte er sofort ausgetauscht werden, um zu verhindern, dass Staub durch die Kolbenstange in das Zylinderrohr eindringt und den inneren Verschleiß verstärkt.
3. Regelmäßige Inspektion: Rechtzeitige Fehlerbehebung
Eine regelmäßige Inspektion ist ein wichtiges Mittel, um Zylinderausfällen vorzubeugen. Es sollten monatliche, vierteljährliche und jährliche Inspektionssysteme mit klaren Inspektionspunkten und -standards eingerichtet werden:
Monatliche Inspektion: Konzentrieren Sie sich auf die Überprüfung des Betriebszustands des Zylinders, einschließlich der Frage, ob die Bewegung gleichmäßig ist, ob ungewöhnliche Geräusche auftreten (z. B. „zischendes“ Leckagegeräusch, „klackerndes“ mechanisches Kollisionsgeräusch) und ob sich die Kolbenstange reibungslos bewegt (kein Blockieren oder Durchbiegen). Überprüfen Sie gleichzeitig die Erkennungsgenauigkeit des Magnetschalters, indem Sie den Kolben manuell drücken und beobachten, ob der Magnetschalter die Kolbenposition genau erkennen kann. Wenn die Erkennung fehlschlägt, passen Sie die Installationsposition des Magnetschalters an oder tauschen Sie den Schalter aus.
Vierteljährliche Inspektion: Zerlegen und überprüfen Sie wichtige Komponenten des Zylinders, einschließlich Kolben, Kolbenstange und Führungsring. Überprüfen Sie, ob Verschleiß an der Kolbenoberfläche vorliegt (der Kolben sollte ausgetauscht werden, wenn der Verschleiß 0,1 mm übersteigt), der Geradheitsfehler der Kolbenstange (die Kolbenstange sollte kalibriert oder ausgetauscht werden, wenn der Fehler 0,1 mm/m übersteigt) und der Verschleiß des Führungsrings (der Führungsring sollte ausgetauscht werden, wenn das Spiel 0,2 mm übersteigt). Überprüfen Sie außerdem die Oberflächenrauheit der Innenwand des Zylinderrohrs. Werden offensichtliche Kratzer oder Rost festgestellt, sollte das Zylinderrohr mit Honwerkzeugen repariert oder ausgetauscht werden.
Jährliche Inspektion: Testen Sie die Gesamtleistung des Zylinders, einschließlich Schub-/Zugkrafttests (messen Sie die tatsächliche Ausgangskraft mit einem Dynamometer; wenn die Abweichung vom Nennwert 10 % überschreitet, untersuchen Sie die Ursache, z. B. Dichtungsverschleiß oder unzureichender Luftversorgungsdruck), Leckagetests (messen Sie die Zylinderleckage bei Nenndruck; ersetzen Sie die Dichtungen, wenn die Leckage den Standardwert überschreitet) und Lebensdauertests (simulieren Sie tatsächliche Arbeitsbedingungen und betreiben Sie mehr als 100.000 Zyklen kontinuierlich, um festzustellen, ob der Zylinder Fehler aufweist). Ziehen Sie gleichzeitig die Verbindungsschrauben und Anschlüsse des Zylinders vollständig fest, um ein Lösen durch langfristige Vibrationen zu verhindern.
4. Fehlerdiagnose: Schnelle Lokalisierung und Lösung
Wenn ein Zylinder ausfällt, sollte die Fehlerbehebung nach dem Prinzip erfolgen: „Erst extern, dann intern; zuerst einfach, dann komplex“. Nachfolgend sind häufige Fehler und ihre Lösungen aufgeführt:
Fehler 1: Zylinder bewegt sich langsam oder gar nicht
Mögliche Ursachen: ① Unzureichender Luftversorgungsdruck (falsche Einstellung des Druckminderventils oder Ausfall des Luftkompressors); ② Verstopfte oder unterdimensionierte Rohrleitung (Rohrleitung durch Verunreinigungen verstopft oder Rohrleitungsdurchmesser entspricht nicht den Anforderungen); ③ Ausfall des Magnetventils (Durchbrennen der Spule oder Blockieren des Ventilkerns); ④ Alternde Dichtungen (Leckage durch verschlissene Kolbendichtungen).
Lösungen: ① Überprüfen Sie den Luftversorgungsdruck, stellen Sie das Druckminderventil auf den Nenndruck ein und reparieren oder ersetzen Sie den Luftkompressor, wenn er ausfällt; ② Zerlegen Sie die Rohrleitung und blasen Sie den verstopften Teil mit Druckluft aus. Ersetzen Sie die Rohrleitung durch einen größeren Durchmesser, wenn der Rohrleitungsdurchmesser nicht ausreicht. ③ Überprüfen Sie die Spannung der Magnetventilspule, ersetzen Sie die Spule, wenn sie durchgebrannt ist, und zerlegen und reinigen Sie den Ventilkern, wenn er verklemmt ist. ④ Zerlegen Sie den Zylinder und ersetzen Sie die alternden Dichtungen.
Fehler 2: Starke Zylinderleckage
Mögliche Ursachen: ① Beschädigte Endkappendichtung (lockere Schrauben oder alternde Dichtung); ② Verschlissene Kolbenstangendichtungen (zerkratzte Kolbenstangenoberfläche oder alternde Dichtungen); ③ Beschädigte Zylinderrohr- und Kolbendichtungen (abgenutzter Kolben oder alternde Dichtungen); ④ Lose Steckverbinder (lockere Verbindungen durch Vibration).
Lösungen: ① Ziehen Sie die Endkappenschrauben fest und ersetzen Sie die Dichtung, wenn sie altert; ② Reparieren Sie die zerkratzte Kolbenstangenoberfläche und ersetzen Sie die Kolbenstangendichtungen. ③ Ersetzen Sie den Kolben und die Kolbendichtungen; ④ Ziehen Sie die Anschlüsse fest und ersetzen Sie sie, wenn sie beschädigt sind.
Fehler 3: Ungewöhnliche Geräusche während des Zylinderbetriebs
Mögliche Ursachen: ① Durchbiegung der Kolbenstange (unsachgemäßer Einbau oder verschlissener Führungsring); ② Ausfall des Puffersystems (falsche Einstellung der Pufferschrauben oder verschlissene Pufferdichtungen); ③ Verunreinigungen im Zylinderrohr (Verunreinigungen, die aufgrund unzureichender Luftreinigung in das Zylinderrohr gelangen); ④ Auswirkungen auf die Kommutierung des Magnetventils (schnelle Ansprechgeschwindigkeit des Magnetventils oder keine Puffervorrichtung).
Lösungen: ① Korrigieren Sie die Einbaulage des Zylinders und ersetzen Sie den verschlissenen Führungsring; ② Passen Sie die Pufferschrauben neu an und tauschen Sie die Pufferdichtungen aus, wenn sie abgenutzt sind. ③ Reinigen Sie das Zylinderrohr und verbessern Sie die Luftreinigung. ④ Installieren Sie ein Drosselventil am Ausgang des Magnetventils, um den Gasdurchfluss zu reduzieren, oder wählen Sie ein Magnetventil mit Pufferfunktion.
Fehler 4: Fehler bei der Erkennung des Magnetschalters
Mögliche Ursachen: ① Falsche Einbauposition des Magnetschalters (nicht ausgerichtet mit dem Magnetring am Kolben); ② Entmagnetisierung des Magnetrings (die Magnetstärke des Magnetrings verringert sich aufgrund von Hochfrequenz-Start-Stopp oder Hochtemperaturumgebung); ③ Ausfall des Magnetschalters (Spulendurchbrennen oder Beschädigung der Erkennungskomponente); ④ Störfaktoren (starkes Magnetfeld oder hochfrequente Gerätestörungen in der Nähe).
Lösungen: ① Passen Sie die Einbauposition des Magnetschalters an, um eine Ausrichtung mit dem Magnetring sicherzustellen; ② Ersetzen Sie den entmagnetisierten Magnetring; ③ Ersetzen Sie den Magnetschalter; ④ Halten Sie sich von starken Magnetfeldern oder Hochfrequenzgeräten fern oder wählen Sie einen störungsfreien Magnetschalter.
V. Eingehende Analyse gängiger Anwendungsszenarien: Praktische Lösungen basierend auf Arbeitsbedingungen
Der Einsatz von Pneumatikzylindern in verschiedenen Branchen erfordert eine optimierte Konstruktion basierend auf spezifischen Arbeitsbedingungen. Die Auswahl, Installation, Inbetriebnahme und Parametereinstellungen von Zylindern variieren je nach Szenario erheblich. Nachfolgend finden Sie eine Übersichtstabelle der wichtigsten Anwendungsparameter für vier typische Branchen, gefolgt von detaillierten praktischen Lösungen:
| Branchenfeld | Kernanforderung | Empfohlener Zylindertyp | Wichtige Parameteranforderungen | Installation und Wartung |
| Elektronische Fertigung | Hohe Präzision, geringe Vibration | Miniaturgeführte Reinraumzylinder | Bohrung 12–25 mm, Wiederholgenauigkeit ± 0,02 mm, Sauberkeit ISO-Klasse 5 | Installieren: Laserparallelitätskalibrierung (≤0,01 mm/m), PTFE-Rohrleitung Wartung: Monatliche Oberflächenreinigung, vierteljährliche Dichtungsprüfung |
| Automobilbau | Hohe Belastung, lange Lebensdauer | Hochleistungsrotor mit Zahnstangenantrieb | Bohrung 80–125 mm, Drehmoment ≥50 N·m, Festigkeit ≥800 MPa | Installieren: Passstiftverbindung (Spiel ≤0,03 mm), verstärkte Führungen Wartung: Stangenschmierung pro Schicht, wöchentliche Pufferreinigung |
| Lebensmittelverpackung | Schadstofffreie, einfache Reinigung | Edelstahl, antihaftbeschichtet | Gehäuse SUS316L, Ra ≤0,8 μm, FDA-Dichtungen | Installation: Abseits des Produktwegs, lebensmittelechter Schlauch (vierteljährlicher Austausch) Behalten Sie bei: Monatlicher mikrobieller Test, halbjährliche Konformitätsprüfung |
| Logistik und Lagerhaltung | Hohe Geschwindigkeit, hohe Zuverlässigkeit | Schnelle, dünne Zylinder | Bohrungsdurchmesser 32–63 mm, Geschwindigkeit 30–50 Zyklen/min, Ermüdungsbeständigkeit ≥1 Million Zyklen | Installieren: Schwimmende Verbindungen (±3°), Schnellentlüftungsventile Wartung: Monatliche Überprüfung des Leitungsverschleißes, vierteljährliche Timing-Optimierung |
1. Elektronische Fertigungsindustrie: Präzise Steuerung für Präzisionsmontageszenarien
In Präzisionsszenarien wie dem Schweißen von Mobiltelefon-Motherboards und dem Verpacken von Chips müssen Zylinder eine Positionierung im Mikrometerbereich und eine stabile Bewegung erreichen, mit den Kernanforderungen „hohe Präzision, geringe Vibration“:
Auswahlanpassung: Priorisieren Sie geführte Miniaturzylinder (z. B. Bohrungsdurchmesser 12–25 mm) mit einer Doppelführungswellenstruktur und erreichen Sie eine Wiederholpositionierungsgenauigkeit von ±0,02 mm, um Positionierungsabweichungen durch exzentrische Belastungen in Einzelwellenzylindern zu vermeiden. Für das Chiphandling sollten reinraumspezifische Zylinder (ISO-Klasse 5 oder höher) mit Beschichtungen mit geringer Partikelemission ausgewählt werden, um eine Staubkontamination der Chipstifte zu verhindern.
Installation und Inbetriebnahme: Verwenden Sie während der Installation ein Laserausrichtungswerkzeug, um die Parallelität zwischen der Zylinderachse und der Werkbank zu kalibrieren (Fehler ≤ 0,01 mm/m), um zu vermeiden, dass seitliche Kräfte Präzisionskomponenten beschädigen. Um den Einfluss der Luftstrompulsation auf die Bewegungsstabilität zu verringern, sollten PTFE-Rohrleitungen (Innendurchmesser 4–6 mm) verwendet werden. Gleichzeitig sollte am Zylinderlufteinlass ein Präzisionsdruckregler (Genauigkeit ±0,005 MPa) installiert werden, um den Arbeitsdruck bei 0,3–0,4 MPa zu stabilisieren und Schweißabweichungen durch Druckschwankungen zu verhindern.
Parameteroptimierung: Verwenden Sie die Abgasdrosselung zur Geschwindigkeitsregelung, passen Sie die Geschwindigkeit über ein Mikrodrosselventil auf 30–50 mm/s an und passen Sie sie an flexible Pufferpads (Härte 50–60 Shore A) an, um eine Spanverschiebung durch Stöße am Hubende zu vermeiden. An Schweißstationen kann am Ende der Zylinderkolbenstange ein Drucksensor installiert werden, um den Kontaktdruck in Echtzeit zu überwachen (normalerweise auf 5–10 N geregelt), und das System schaltet sich sofort ab, wenn der Druck abnormal ist, um den Chip vor Druckschäden zu schützen.
2. Automobilindustrie: Stabilitätssicherung für Schwerlasthandhabungsszenarien
In Szenarien wie dem Schweißen von Automobilkarosserien und dem Zusammenbau von Fahrgestellen müssen Zylinder hohen Belastungen (50–200 kg) standhalten und häufig betrieben werden, wobei die Kernanforderungen „hohe Belastung und lange Lebensdauer“ gelten:
Auswahlanpassung: Wählen Sie Hochleistungszylinder (Bohrungsdurchmesser 80 mm–125 mm) mit Kolbenstangen aus 45#-Stahl mit Verchromung (Beschichtungsdicke 20–30 μm) und einer Druckfestigkeit von ≥800 MPa, um ein Verbiegen der Kolbenstange bei dauerhaft hoher Belastung zu vermeiden. Zum Wenden des Körpers (z. B. 90°-Wenden und -Handhabung) sollten Zahnstangen-Drehzylinder (Drehmoment ≥ 50 N·m) mit elektromagnetischen Bremsen kombiniert werden, um zu verhindern, dass der Körper verrutscht, wenn die Stromversorgung unterbrochen wird.
Installation und Inbetriebnahme: Installationshalterungen sollten aus Q235-Stahlplatten mit einer Dicke von ≥10 mm geschweißt werden, um die Tragfähigkeit zu gewährleisten; Für die Verbindung zwischen Zylinder und Halterung sollten Passstiftschrauben verwendet werden (Passungsspiel ≤0,03 mm), um Bewegungsabweichungen durch lose Schrauben zu vermeiden. In Fahrwerksförderstrecken sollten stangenlose Zylinder mit verstärkten Führungsschienen ausgestattet sein (Tragfähigkeit ≥300 kg) und an beiden Enden der Führungsschienen sollten Begrenzungsblöcke installiert werden, um zu verhindern, dass der Schieber aufgrund von Überlauf auf die Endkappe stößt.
Wartungsoptimierung: Überprüfen Sie den Schmierstatus der Kolbenstangenoberfläche jede Schicht (8 Stunden) und tragen Sie Hochtemperaturfett (Temperaturbeständigkeit -30℃ bis 150℃) auf, um den Verschleiß zu reduzieren; Demontieren Sie die Zylinderendkappe wöchentlich, um Verunreinigungen in der Pufferkammer zu entfernen und alternde Pufferdichtungen (normalerweise Polyurethan) auszutauschen, um Stoßschäden durch Pufferausfall zu vermeiden.
3. Lebensmittelverpackungsindustrie: Compliance-Design für hygienische Szenarien
In Szenarien wie dem Abfüllen von Lebensmitteln und dem Verschließen von Verpackungen müssen Zylinder Hygienestandards (z. B. FDA-Zertifizierung) erfüllen, mit den Kernanforderungen einer „schadstofffreien, einfachen Reinigung“:
Auswahlanpassung: Wählen Sie Edelstahlzylinder (Zylinderrohrmaterial SUS316L) mit polierter Oberfläche (Rauheit Ra ≤0,8 μm), um das Anhaften von Speiseresten zu verhindern; Dichtungen sollten aus lebensmittelechtem Fluorkautschuk (gemäß FDA 21 CFR Part 177) bestehen, um die Freisetzung schädlicher Substanzen zu verhindern. Für die Soßenfüllung sollten antihaftbeschichtete Zylinder (z. B. Teflonbeschichtung) gewählt werden, um Soßenrückstände zu reduzieren.
Installation und Inbetriebnahme: Zylinder sollten entfernt von Lebensmitteltransportwegen installiert werden, um eine Kontamination der Lebensmittel durch austretende Druckluft zu verhindern. In den Rohrleitungen sollten Silikonschläuche in Lebensmittelqualität (Innendurchmesser 8–10 mm) verwendet werden, die vierteljährlich ausgetauscht werden, um eine Partikelfreisetzung aufgrund von Alterung zu verhindern. An Tankstellen sollten für die Verbindung zwischen Flasche und Füllventil Schnellkupplungen verwendet werden, um die Demontage und Reinigung zu erleichtern; Nach jeder Reinigung sollte der Zylinderinnenraum mit Druckluft getrocknet werden, um Rost durch Restfeuchtigkeit zu vermeiden.
Konformitätstest: Führen Sie jeden Monat einen mikrobiellen Test auf der Zylinderoberfläche durch (Gesamtkeimzahl ≤10 KBE/cm²); Wenn der Test fehlschlägt, tränken und reinigen Sie es mit einem Desinfektionsmittel in Lebensmittelqualität (z. B. Natriumhypochloritlösung) und spülen Sie es anschließend mit reinem Wasser ab. Beauftragen Sie eine Drittorganisation damit, halbjährlich Materialkonformitätstests durchzuführen, um die Einhaltung der Standards für Lebensmittelkontaktmaterialien sicherzustellen.
4. Logistik- und Lagerbranche: Effizienter Betrieb für Sortier- und Handhabungsszenarien
In Szenarien wie Express-Sortierung und Regalstapelung müssen Zylinder eine Hochfrequenzbewegung (30–50 Zyklen pro Minute) mit den Kernanforderungen „hohe Geschwindigkeit und hohe Zuverlässigkeit“ erreichen:
Auswahlanpassung: Wählen Sie Hochgeschwindigkeitszylinder (Bohrungsdurchmesser 32 mm–63 mm) mit Kolben aus leichter Aluminiumlegierung (Dichte 2,7 g/cm³), um die Trägheitskraft zu reduzieren; Dichtungen sollten aus reibungsarmem Polyurethan (Reibungskoeffizient ≤0,1) bestehen, um einen reibungslosen Betrieb bei hochfrequenten Bewegungen zu gewährleisten. Für Sortierförderer sollten dünne Zylinder (Höhe ≤ 40 mm) gewählt werden, um Installationsraum zu sparen, und Schnellentlüftungsventile sollten angepasst werden, um die Entlüftungszeit um 50 % zu verkürzen und die Bewegungsgeschwindigkeit zu verbessern.
Installation und Inbetriebnahme: Die Verbindung zwischen dem Zylinder und dem Sortiermechanismus sollte über schwimmende Verbindungen erfolgen, um Installationsfehler auszugleichen (Winkelabweichung von ±3° möglich) und ein Verklemmen durch seitliche Kräfte zu vermeiden; In Rohrleitungen sollten Hochdruck-Polyurethanrohre (Arbeitsdruck ≤ 1,2 MPa) mit einer Ermüdungsfestigkeit von ≥ 1 Million Zyklen verwendet werden, um einen Bruch aufgrund hochfrequenter Biegung zu verhindern. An Stapelstationen sollten Positionssensoren (Reaktionszeit ≤1 ms) am Zylinder installiert werden, um die Kolbenposition in Echtzeit zurückzumelden und mit dem Staplersteuerungssystem zu interagieren, um eine präzise Stapelung sicherzustellen.
Effizienzoptimierung: Optimieren Sie den Zylinderbewegungsablauf durch SPS-Programmierung. Öffnen Sie beispielsweise in Sortierszenarien den Lufteinlass des Zylinders 0,1 Sekunden im Voraus, um die Bewegungsverzögerung zu reduzieren; Installieren Sie gleichzeitig Schalldämpfer-Drosselventile an der Auslassöffnung des Zylinders, um die Geschwindigkeit sicherzustellen und gleichzeitig den Geräuschpegel unter 70 dB zu halten, um den Geräuschstandards der Werkstatt zu entsprechen.
VI. Fähigkeiten zur Fehlerbehebung im Notfall: Praktische Methoden für eine schnelle Wiederherstellung der Produktion
Plötzliche Zylinderausfälle während der Produktion können zu Ausfallzeiten der Produktionslinie führen. Durch die Beherrschung von Fähigkeiten zur Fehlerbehebung im Notfall kann die Zeit für die Fehlerdiagnose und -behebung erheblich verkürzt werden. Nachfolgend finden Sie eine Tabelle mit einer Zusammenfassung häufiger Fehler und entsprechenden Lösungen, gefolgt von detaillierten Abläufen:
| Fehlertyp | Häufige Ursachen | Maßnahmen zur Notfallbehandlung | Empfehlungen zur Nachbehandlung | Vorsichtsmaßnahmen |
| Leck am Luftanschluss | Lose Armaturen, beschädigte Rohrleitungen | Ziehen Sie die Anschlüsse fest (15–20 N·m) und wickeln Sie sie mit Teflonband um. Beschädigte Rohrleitungen durchtrennen und wieder anschließen | Ersetzen Sie in die Jahre gekommene Rohrleitungen und prüfen Sie regelmäßig die Dichtheit der Verschraubungen | Teflonband in der gleichen Richtung wie die Gewindedrehung gewickelt, Einführtiefe der Rohrleitung ≥10 mm |
| Undichtigkeit an der Endkappe | Lockere Schrauben, beschädigte Dichtungen | Schrauben diagonal anziehen, dünne Kupferbleche hinzufügen; Hochtemperaturversiegelung auftragen (härtet in 30 Minuten aus) | Ersetzen Sie die Dichtungen und prüfen Sie den Verschleiß der Zylinderlaufdichtungsnut | Der Dichtstoff muss hochtemperaturbeständig sein, vor der Aushärtung darf keine Luft zugeführt werden |
| Kolbenstange blockiert | Abgenutzte Führungsringe, verbogene Führungswellen | Tragen Sie Lithiumfett auf und drücken Sie wiederholt. Führungswellen leicht begradigen (≤0,1 mm pro Mal) | Führungsringe austauschen, Führungswellen austauschen, wenn sie stark verbogen sind | Wenden Sie beim Richten eine gleichmäßige Kraft an, um Schäden an Bauteilen durch übermäßige Krafteinwirkung zu vermeiden |
| Kolben klemmt | Verunreinigungen im Zylinderlauf, deformierte Dichtungen | Wischen Sie den Zylinderlauf mit wasserfreiem Ethanol ab und drehen Sie die Dichtungen vorübergehend um | Zylinderrohr gründlich reinigen, verformte Dichtungen ersetzen | Vermeiden Sie ätzende Lösungsmittel und trocknen Sie es nach der Reinigung gründlich ab |
| Unterbrechung der Luftzufuhr | Ausfall des Luftkompressors, verstopfte Rohrleitungen | Wechseln Sie zu einem Ersatzluftkompressor und verwenden Sie Flaschenluft zur vorübergehenden Versorgung. Rückspülleitungen | Reparieren Sie Luftkompressoren, ersetzen Sie verstopfte Rohrleitungen | Flaschenluftdruck auf 0,5 MPa eingestellt, weg vom Personal spülen |
| Ausfall des Magnetventils | Festsitzender Ventilkern, verbrannte Spulen | Ventilkern reinigen, durch Ersatzmagnetventil ersetzen; Steuerung über manuelles Luftventil | Magnetventilspulen reparieren, Ventilkerne regelmäßig reinigen | Engagierte Personalüberwachung während der manuellen Steuerung, um Fehlbedienungen zu vermeiden |
| Fehlfunktion des Magnetschalters | Entmagnetisierung des Magnetrings, Schalterfehler | Starke Magnetfolien anbringen, mechanische Stopper einbauen; SPS-Verzögerungssteuerung | Ersetzen Sie Magnetringe und Schalter und kalibrieren Sie die Erkennungspositionen | Verzögerungszeit an die tatsächliche Bewegungsgeschwindigkeit angepasst, Überlauf vermeiden |
1. Plötzliche Leckagefehler: Vorübergehende Abdichtung und schneller Austausch
Wenn bei Zylindern Leckagen am Luftanschluss (z. B. lockere Anschlüsse) oder Undichtigkeiten an der Endkappe (z. B. beschädigte Dichtungen) auftreten und Teile aufgrund von Produktionsbeschränkungen nicht sofort ausgetauscht werden können, können vorübergehende Maßnahmen zur Wiederaufnahme der Produktion ergriffen werden:
Notfall bei Undichtigkeit des Luftanschlusses: Wenn die Anschlüsse locker sind, ziehen Sie sie mit einem Schraubenschlüssel fest (Drehmoment wie im Handbuch angegeben, normalerweise 15–20 N·m). Wenn die Undichtigkeit nach dem Anziehen weiterhin besteht, wickeln Sie das Teflonband um (3–5 Umdrehungen, in der gleichen Richtung wie die Gewindedrehung) und ziehen Sie es erneut fest. Wenn Rohrleitungen beschädigt sind, schneiden Sie den beschädigten Abschnitt mit Schnellkupplungen ab und schließen Sie die Rohrleitung wieder an (stellen Sie eine Einstecktiefe von ≥ 10 mm sicher), um die Luftversorgung vorübergehend wiederherzustellen. Ersetzen Sie bei Produktionspausen die gesamte Rohrleitung.
Notfall bei Undichtigkeit der Endkappe: Wenn die Endkappenschrauben locker sind, ziehen Sie sie mit einem Drehmomentschlüssel über Kreuz fest (Drehmomentabweichung ≤ 5 %). Wenn die Leckage weiterhin besteht, legen Sie ein dünnes Kupferblech (Dicke 0,1–0,2 mm) zwischen Endkappe und Zylinderrohr, um die Abdichtung zu verbessern. Wenn die Dichtungen beschädigt sind und keine Ersatzteile verfügbar sind, tragen Sie Hochtemperatur-Dichtmittel (z. B. Silikondichtmittel) in die Dichtungsnut auf und nehmen Sie die Verwendung vorübergehend wieder auf, nachdem das Dichtmittel ausgehärtet ist (ca. 30 Minuten). Tauschen Sie die Dichtungen bei Produktionsunterbrechungen umgehend aus.
2. Bewegungsstörungen: Vorübergehende Schmierung und Reinigung von Verunreinigungen
Wenn bei Zylindern die Kolbenstange blockiert (z. B. verschlissene Führungsringe) oder der Kolben festsitzt (z. B. Verunreinigungen im Zylinderrohr), kann eine vorübergehende Behandlung die Bewegung wiederherstellen und längere Ausfallzeiten der Produktionslinie vermeiden:
Notfall bei blockierter Kolbenstange: Schalten Sie zunächst die Luftzufuhr ab und drücken Sie die Kolbenstange manuell. Wenn Sie einen erheblichen Widerstand spüren, tragen Sie eine kleine Menge Schmierfett (z. B. Fett auf Lithiumbasis) auf die Kolbenstangenoberfläche auf und drücken Sie die Kolbenstange wiederholt (10–20 Mal), um die Führungsringe zu schmieren. Wenn die Blockierung weiterhin besteht, überprüfen Sie, ob die Führungswelle verbogen ist. Wenn es leicht verbogen ist, richten Sie es mit einem Richtwerkzeug langsam aus (≤ 0,1 mm pro Einstellung), um die Bewegung vorübergehend wiederherzustellen, und ersetzen Sie den Führungsschaft später.
Notfall bei festsitzendem Kolben: Schalten Sie die Luftzufuhr ab, nehmen Sie die Zylinderendkappe ab und prüfen Sie die Innenwand des Zylinderrohrs mit einer Taschenlampe. Wenn Verunreinigungen (z. B. Metallspäne) gefunden werden, wischen Sie die Innenwand mit einem weichen, in wasserfreies Ethanol getauchten Tuch ab (vermeiden Sie Kratzer am Zylinderrohr). Überprüfen Sie gleichzeitig, ob die Kolbendichtungen beschädigt sind. Wenn die Dichtungen verformt sind, können sie vorübergehend umgedreht werden (nur für den Notfall; bei Langzeitgebrauch ist ein Austausch erforderlich) und dann den Zylinder wieder zusammenbauen, um die Produktion vorübergehend wieder aufzunehmen.
3. Bewegungsstörungen: Schnelle Diagnose und alternative Lösungen
Wenn sich Zylinder nicht vollständig bewegen lassen (z. B. Ausfall des Magnetventils oder Unterbrechung der Luftzufuhr), lokalisieren Sie schnell die Fehlerstelle. Ist eine sofortige Reparatur nicht möglich, können alternative Lösungen zur Aufrechterhaltung der Produktion genutzt werden:
Notfall bei Unterbrechung der Luftversorgung: Überprüfen Sie, ob der Luftkompressor abgeschaltet ist. Wenn der Luftkompressor ausfällt, wechseln Sie zu einem Ersatzluftkompressor (sofern verfügbar) oder verwenden Sie zur vorübergehenden Versorgung Druckluft in Flaschen (Druck auf 0,5 MPa eingestellt). Wenn Rohrleitungen verstopft sind, spülen Sie die Rohrleitung in umgekehrter Richtung (vom Zylinderende zum Ende des Magnetventils) mit Druckluft, um die Verstopfung zu beseitigen und den Luftstrom wiederherzustellen.
Notfall bei Ausfall des Magnetventils: Zerlegen Sie das Magnetventil und prüfen Sie, ob der Ventilkern festsitzt. Wenn es festsitzt, reinigen Sie den Ventilkern mit wasserfreiem Ethanol (vermeiden Sie ätzende Lösungsmittel). Wenn das Ventil nach der Neuinstallation immer noch ausfällt, ersetzen Sie es vorübergehend durch ein Ersatzmagnetventil (stellen Sie eine gleichbleibende Spannung und einen gleichbleibenden Bohrungsdurchmesser sicher). Wenn bei doppeltwirkenden Zylindern kein Ersatzmagnetventil verfügbar ist, betätigen Sie manuell ein Luftventil (z. B. ein Kugelventil), um den Lufteinlass und -auslass zu steuern und dabei die Grundbewegung vorübergehend aufrechtzuerhalten, bis der Fehler behoben ist.
4. Notfall bei Fehlfunktion des Magnetschalters: Vorübergehende Erkennung und alternative Positionierung
Wenn Magnetschalter die Kolbenposition nicht erkennen können (z. B. Entmagnetisierung des Magnetrings oder Schalterausfall), können temporäre Erkennungsmethoden eingesetzt werden, um die Produktionssicherheit zu gewährleisten:
Notfall zur Entmagnetisierung des Magnetrings: Bringen Sie eine starke Magnetfolie (z. B. eine Neodym-Eisen-Bor-Magnetfolie) an der Position an, die dem Kolben entspricht, um die Magnetfeldstärke zu erhöhen und die Erkennungsfunktion des Magnetschalters vorübergehend wiederherzustellen. Wenn die Magnetplatte unwirksam ist, installieren Sie am Ende des Zylinderhubs einen mechanischen Stopper und lösen Sie über den Stopper einen Endschalter aus, um den Magnetschalter zur Positionserkennung zu ersetzen und so Stöße beim Überfahren des Kolbens zu vermeiden.
Notfall bei Schalterausfall: Durch einen Backup-Magnetschalter ersetzen (sicherstellen, dass das Modell konsistent ist). Wenn kein Backup-Schalter verfügbar ist, richten Sie eine Verzögerungssteuerung über das SPS-Programm ein (stellen Sie Verzögerungen basierend auf der Zylinderbewegungszeit ein, z. B. 1 Sekunde für das Ausfahren, 0,8 Sekunden für das Einfahren), um die Positionserkennung vorübergehend zu ersetzen. Sorgen Sie gleichzeitig dafür, dass Personal vor Ort überwacht, um Schäden an der Ausrüstung durch ungewöhnliche Bewegungen zu verhindern.
VII. Häufige Missverständnisse bei der Installation und Inbetriebnahme von Pneumatikzylindern: Gefahren und Vermeidungsmethoden
Unsachgemäßer Betrieb während der Zylinderinstallation und -inbetriebnahme kann zu einer verkürzten Lebensdauer, häufigen Betriebsausfällen und sogar zu Gefahren für die Gerätesicherheit führen. Im Folgenden sind sechs häufige Missverständnisse aufgeführt, die anhand praktischer Fälle analysiert werden, um Gefahren hervorzuheben, und es werden praktische Lösungen zur Vermeidung bereitgestellt:
1. Ignorieren der Koaxialität während der Installation, erzwungene Ausrichtung verursacht Schäden durch exzentrische Last
Häufiges Missverständnis: Bei der Zylinderinstallation wird die Koaxialität zwischen der Kolbenstange und der Last nicht kalibriert; Der Zylinder ist direkt mit Schrauben befestigt oder aufgrund unzureichender Präzision der Gerätehalterung weicht die Zylinderachse von der Lastbewegungsrichtung ab (mehr als 0,5 mm/m). Beispielsweise verursachte in einer Elektronikfabrik die Abweichung beim Bügelschweißen einen Koaxialitätsfehler von 1,2 mm/m bei der Installation eines Spänebearbeitungszylinders. Nach einer Woche Betrieb war die Kolbenstange deutlich verbogen, die Dichtungen waren verschlissen und undicht.
Gefahrenanalyse: Eine Koaxialitätsabweichung führt dazu, dass der Zylinder seitliche Kräfte ausübt, was die Reibung zwischen Kolbenstange und Führungsring erhöht. Die Dichtungen werden ungleichmäßig komprimiert, was zu einer drei- bis fünffachen Erhöhung der Leckage im Vergleich zu normalen Bedingungen führt. In schweren Fällen kann es zu einer Verbiegung der Kolbenstange und zu Kratzern am Zylinderrohr kommen, wodurch die Lebensdauer auf 1/3 des normalen Niveaus sinkt.
Vermeidungsmethoden:
Verwenden Sie vor der Installation einen Laser-Koaxialitätsdetektor, um die Zylinderachse und die Bewegungsrichtung der Last zu kalibrieren und eine Abweichung von ≤ 0,1 mm/m sicherzustellen. Wenn die Präzision der Gerätehalterung nicht ausreicht, fügen Sie Einstellscheiben (Dicke 0,1–0,5 mm) zwischen Zylinder und Halterung hinzu und nehmen Sie die Feinabstimmung schrittweise vor, bis sie koaxial ist.
Installieren Sie bei Langhubzylindern (>500 mm) ein Führungslager am Ende der Kolbenstange, um seitliche Kräfte zu verteilen. Wenn die Last leicht schwankt, wählen Sie eine Zapfenmontage mit sphärischen Lagern, die einen Winkelausgleich von ±5° ermöglicht.
2. Zufällige Auswahl von Rohrleitungen, nicht übereinstimmende Durchmesser, die sich auf die Bewegungsleistung auswirken
Häufiges Missverständnis: Man geht davon aus, dass Rohrleitungen nur der Luftversorgung dienen, daher werden willkürlich Rohrleitungen mit zu geringem Durchmesser oder ungeeigneten Materialien ausgewählt. Beispielsweise ersetzte eine Autoteilefabrik die 10-mm-Rohrleitung eines Zylinders mit 80 mm Bohrungsdurchmesser durch eine 6-mm-Rohrleitung, was dazu führte, dass die Zylinderausfahrgeschwindigkeit von 200 mm/s auf 80 mm/s sank, was den Produktionszyklus nicht einhielt. In einer anderen Fabrik wurden gewöhnliche Polyurethan-Rohrleitungen in einer Umgebung mit hohen Temperaturen (150 °C) eingesetzt. Nach drei Stunden wurden die Rohrleitungen weich und brachen, was zu einer Unterbrechung der Luftzufuhr führte.
Gefahrenanalyse: Unterdimensionierte Rohrleitungsdurchmesser führen zu einem unzureichenden Luftstrom und verringern die Bewegungsgeschwindigkeit des Zylinders (jede Verringerung des Durchmessers um 1 mm verringert die Geschwindigkeit um etwa 20–30 %). Gleichzeitig erhöht es den Luftströmungswiderstand, vergrößert den Druckunterschied zwischen den beiden Enden des Zylinders und führt zu Bewegungsstörungen. Ungeeignete Materialien beschleunigen die Alterung und den Bruch von Rohrleitungen und können sogar Schadstoffe freisetzen, die die Umwelt verschmutzen (z. B. setzen gewöhnliche Gummirohrleitungen in Lebensmittelwerkstätten Weichmacher frei).
Vermeidungsmethoden:
Bestimmen Sie den Rohrleitungsdurchmesser auf der Grundlage des Zylinderbohrungsdurchmessers und der Anforderungen an die Bewegungsgeschwindigkeit und beziehen Sie sich dabei auf die Formel: Rohrleitungsdurchmesser (mm) ≈ Zylinderbohrungsdurchmesser (mm) × 0,12 (z. B. entspricht ein Bohrungsdurchmesser von 80 mm einem Rohrleitungsdurchmesser von 10 mm). Wenn eine hohe Geschwindigkeit erforderlich ist (> 300 mm/s), kann der Durchmesser entsprechend vergrößert werden (z. B. verwendet ein Zylinder mit 80 mm Bohrungsdurchmesser eine 12 mm-Rohrleitung).
Wählen Sie Rohrleitungsmaterialien entsprechend der Umgebungstemperatur aus: Polyurethan-Rohrleitungen für normale Temperaturen (-10℃ bis 60℃), Nylon-Rohrleitungen für mittlere Temperaturen (-20℃ bis 120℃), Polytetrafluorethylen-Rohrleitungen für hohe Temperaturen (-30℃ bis 200℃) und Wellrohre aus Edelstahl für korrosive Umgebungen.
3. Blinddruckeinstellung, Überdruckbetrieb oder unzureichender Druck
Häufiges Missverständnis: Bei der Inbetriebnahme wird der Luftversorgungsdruck im Hinblick auf die Bewegungsgeschwindigkeit über den Nenndruck des Zylinders eingestellt (z. B. von 0,6 MPa auf 0,8 MPa). oder der Druck wird zur „Energieeinsparung“ auf unter 0,2 MPa reduziert, was dazu führt, dass die Last nicht mehr geschoben werden kann. Beispielsweise stellte eine Logistiksortierlinie den Flaschendruck auf 0,9 MPa ein und nach einem Monat wurde eine plastische Verformung der Innenwand des Zylinderrohrs festgestellt, wobei die Dichtungen völlig versagten. In einer anderen Fabrik wurde der Druck auf 0,15 MPa reduziert, was dazu führte, dass der Zylinder eine 20-kg-Last nicht schieben konnte und der Sortierer häufig abschaltete.
Gefahrenanalyse: Der Betrieb mit Überdruck führt dazu, dass der Innendruck des Zylinders die Auslegungslagergrenze überschreitet, was zu einer Ausdehnung und Verformung des Zylinderlaufs, einer Beschädigung der Endkappen-Dichtungsnut und einem starken Anstieg der Leckage führt. Gleichzeitig erfährt die Kolbenstange einen übermäßigen Schub; Wenn die Last festsitzt, besteht die Gefahr, dass die Kolbenstange bricht. Unzureichender Druck führt dazu, dass die Ausgangskraft des Zylinders nicht den Lastanforderungen entspricht, was zu Bewegungsstagnation oder sogar „Kriechen“ (ungleichmäßiger Geschwindigkeit) führt, was die Produktionsgenauigkeit beeinträchtigt.
Vermeidungsmethoden:
Sehen Sie sich vor der Inbetriebnahme das Zylinderhandbuch an, um den Nennarbeitsdruckbereich (normalerweise 0,4–0,6 MPa) zu bestätigen, und stellen Sie den Druck über einen Präzisionsdruckregler auf 80–90 % des Nennwerts ein (z. B. Einstellung von 0,5 MPa für einen Nenndruck von 0,6 MPa). Dies gewährleistet eine ausreichende Ausgangskraft und vermeidet gleichzeitig Schäden durch Überdruck.
Wenn eine Druckanpassung erforderlich ist, sollte diese mit der Lastberechnung kombiniert werden: Bestimmen Sie den minimalen effektiven Druck (den niedrigsten Druck, der die Last schieben und eine stabile Bewegung gewährleisten kann) durch tatsächliche Tests und addieren Sie auf dieser Grundlage einen Spielraum von 10–15 %, um den endgültigen Druck festzulegen. Wenn beispielsweise der minimale effektive Druck zum Schieben einer horizontalen Last von 20 kg 0,3 MPa beträgt, wird der Enddruck auf 0,33–0,35 MPa eingestellt.
4. Falsche Puffereinstellung, Anschlag am Hubende oder übermäßige Pufferung
Häufiges Missverständnis: Bei der Puffereinstellung ist die Pufferschraube entweder vollständig geschlossen (keine Pufferung) oder maximal angezogen (übermäßige Pufferung). Beispielsweise schaltete eine Elektronikfabrik bei der Inbetriebnahme eines Chip-Montagezylinders den Puffer ab, was zu einer Aufprallkraft am Hubende von 50 N auf die Kolbenstange führte und häufig zu Rissen in den Chips führte. In einer anderen Fabrik wurde der Puffer auf das Maximum festgezogen, wodurch sich die Zylinderausfahrzeit von 0,5 Sekunden auf 2 Sekunden verlängerte, was sich auf die Montageeffizienz auswirkte.
Gefahrenanalyse: Keine Pufferung führt dazu, dass der Zylinder am Ende des Hubs mit hoher Geschwindigkeit auf die Endkappe trifft, mit einer Aufprallkraft, die fünf- bis achtmal höher als normal ist. Dadurch werden nicht nur interne Komponenten (z. B. Pufferdichtungen, Endkappen) beschädigt, sondern auch Vibrationen auf das Gerätegehäuse übertragen, was die Genauigkeit umgebender Präzisionskomponenten (z. B. Sensoren, Servomotoren) beeinträchtigt. Eine übermäßige Pufferung blockiert den Luftaustritt aus der Pufferkammer, wodurch die Bewegungsgeschwindigkeit des Zylinders erheblich verringert wird und es sogar zu „Stagnation“ kommt, die den Abschluss der beabsichtigten Bewegung verhindert.
Vermeidungsmethoden:
Ziehen Sie bei der Ersteinstellung die Pufferschraube maximal an und lösen Sie sie dann um 1,5 bis 2 Umdrehungen. Zu diesem Zeitpunkt ist die Pufferkraft mäßig. Drücken Sie dann manuell auf die Kolbenstange, um den Aufprall am Ende des Hubs zu spüren. Wenn der Aufprall deutlich zu spüren ist, ziehen Sie die Pufferschraube schrittweise fest (jeweils 1/4 Umdrehung), bis der Aufprall verschwindet und die Bewegung gleichmäßig ist.
Für Hochgeschwindigkeitszylinder (Geschwindigkeit > 500 mm/s) oder Schwerlastzylinder (Last > 100 kg) sollte ein externer hydraulischer Stoßdämpfer verwendet werden. Durch Einstellen des Dämpfungsknopfs des Stoßdämpfers kann die Zylindergeschwindigkeit am Ende des Hubs von 500 mm/s auf unter 50 mm/s reduziert und die Aufprallkraft innerhalb von 10 N gesteuert werden.
5. Abweichung von der Installationsposition des Magnetschalters, Erkennungsfehler
Häufiges Missverständnis: Bei der Installation von Magnetschaltern wird die Position nur mit bloßem Auge beurteilt, ohne dass eine Anpassung an den tatsächlichen Kolbenhub erfolgt, oder der Spalt zur Zylinderwand überschreitet 5 mm. Beispielsweise installierte eine Verpackungsfabrik den Magnetschalter in der Mitte des Zylinderhubs, aber der eigentliche Kolben konnte diese Position aufgrund des Lastwiderstands nicht erreichen, was dazu führte, dass der Schalter nie ein Signal erhielt. In einer anderen Fabrik trat beim Einbau ein Spalt von 8 mm auf, und beim Schalter kam es häufig zu einer „Fehlerkennung“ (Auslösen eines Signals, wenn kein Kolben vorhanden war).
Gefahrenanalyse: Eine Abweichung der Magnetschalterposition verhindert die genaue Erkennung der Zylinderbewegung und das Gerätesteuerungssystem kann nicht feststellen, ob der Zylinder an Ort und Stelle ist. Dies kann zu einer „Fehlbedienung“ (z. B. Bewegen des Werkstücks ohne Einspannen) oder „Abschalten“ (der Zylinder ist vorhanden, aber der Schalter erkennt dies nicht) führen, was die Produktionseffizienz um mehr als 30 % verringert. Zu große Lücken verringern die vom Schalter empfangene Magnetfeldstärke, verringern die Erkennungsempfindlichkeit und führen zu einer Fehlerkennungsrate von bis zu 20 %, was die Stabilität der Ausrüstung erheblich beeinträchtigt.
Vermeidungsmethoden:
Schieben Sie den Kolben vor der Installation manuell in die Position, die erkannt werden muss (z. B. Ausfahrende, Einfahrende), markieren Sie die entsprechende Position an der Außenwand des Zylinders und installieren Sie dann den Magnetschalter fest an der markierten Position. Achten Sie dabei auf einen Spalt von ≤1 mm zwischen dem Schalter und der Zylinderwand.
Führen Sie nach der Installation einen dynamischen Test durch: Lassen Sie den Zylinder 100 Zyklen lang kontinuierlich laufen und beobachten Sie, ob der Schalter jedes Mal korrekt auslöst. Wenn eine fehlende Erkennung auftritt, passen Sie die Schalterposition fein an (jedes Mal um 0,5 mm verschieben), bis die Erkennung stabil ist. Tritt weiterhin eine fehlende Erkennung auf, prüfen Sie, ob der Kolbenmagnetring entmagnetisiert ist und tauschen Sie ihn ggf. aus.
6. Überspringen Sie den Druckhaltetest nach der Inbetriebnahme und ignorieren Sie mögliche Leckagen
Häufiges Missverständnis: Nach der Inbetriebnahme des Zylinders wird der Zylinder solange in Betrieb genommen, wie die Bewegung normal ist, und es wird kein Druckhaltetest durchgeführt, was zu unerkannten potenziellen Leckagen führt. Beispielsweise führte eine Pharmafabrik nach der Inbetriebnahme eines Abfüllzylinders keinen Druckhaltetest durch; Nach drei Tagen wurde eine leichte Undichtigkeit der Endkappe festgestellt und Druckluft vermischte sich mit dem flüssigen Arzneimittel, was dazu führte, dass die gesamte Produktcharge verschrottet wurde. In einer anderen Fabrik gab es eine versteckte Leckage in einem kolbenstangenlosen Zylinder, die innerhalb eines Monats 20 % mehr Druckluft verbrauchte und die Energiekosten erhöhte.
Gefahrenanalyse: Eine potenzielle Leckage (Leckage <5 ml/min) ist in kurzer Zeit schwer zu erkennen, aber ein langfristiger Betrieb verschwendet die Luftversorgung (jeder undichte Zylinder verbraucht jährlich etwa 500 m³ Druckluft). Gleichzeitig belastet es die Umwelt (z. B. verunreinigt austretende Luft in der Lebensmittel- und Pharmaindustrie Produkte). Wenn die Leckage in der Nähe elektrischer Komponenten auftritt, kann es auch zu elektrischen Kurzschlüssen und Sicherheitsunfällen kommen.
Vermeidungsmethoden:
Führen Sie nach der Inbetriebnahme einen Druckhaltetest durch: Schließen Sie das Lufteinlassventil der Flasche, halten Sie den Innendruck auf 80 % des Nenndrucks, tragen Sie Seifenwasser auf alle versiegelten Teile der Flasche auf (Endkappen, Luftanschlüsse, Anschlüsse) und beobachten Sie 10 Minuten lang. Wenn keine Blasen entstehen, liegt keine Undichtigkeit vor; Wenn Blasen auftreten, markieren Sie die Leckstelle und reparieren Sie sie.
Für Zylinder in Schlüsselpositionen (z. B. aseptische Befüllung, Präzisionsmontage) sollte monatlich ein Druckhaltetest durchgeführt werden; Bei Zylindern in Normalposition sollte die Prüfung vierteljährlich durchgeführt werden. Erstellen Sie Testaufzeichnungen, um potenzielle Leckageprobleme umgehend zu erkennen und zu beheben.