

Pneumatiksysteme sind das Rückgrat der modernen industriellen Automatisierung – und wenn man weiß, wie sie funktionieren, wo sie versagen und wie man sie optimiert, können Ausfallzeiten und Betriebskosten direkt gesenkt werden. Dieser Leitfaden deckt alles ab, von Kernkomponenten bis hin zu Leistungsbenchmarks, mit realen Zahlen aus Produktionsumgebungen.
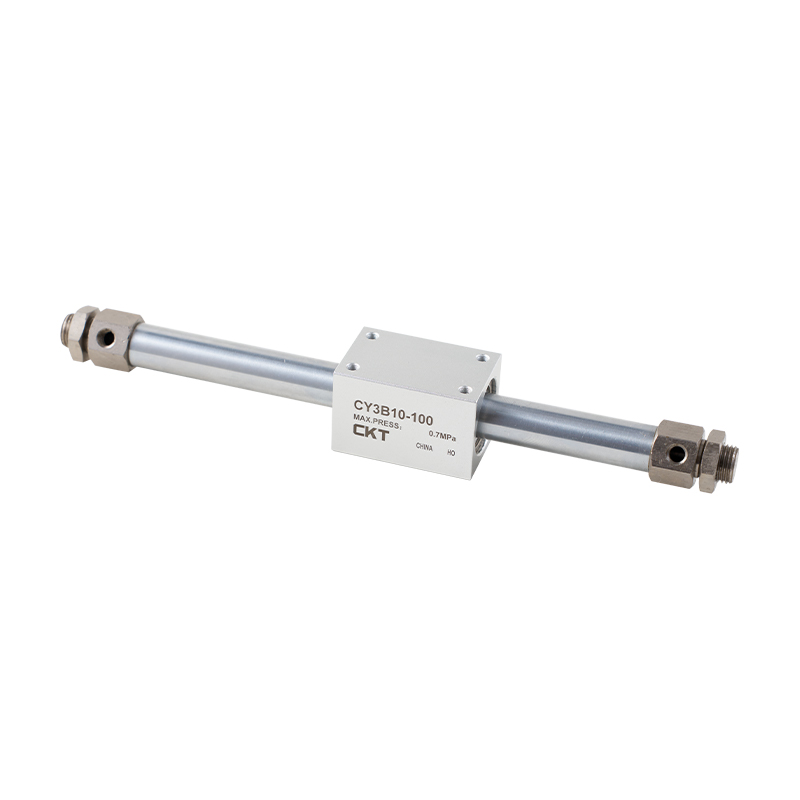
Kernkomponenten pneumatischer Systeme erklärt
Kompressoren
Schraubenkompressoren dominieren in Industrieanlagen, da sie einen kontinuierlichen Luftstrom bei konstantem Druck liefern. Eine typische 55-kW-Drehschneckeneinheit kann ungefähr erzeugen 9–10 m³/min freie Luft bei 7 bar, genug, um Dutzende mittelgroßer Zylinder gleichzeitig anzutreiben. Kolbenkompressoren werden häufig in kleineren Werkstätten und bei Anwendungen mit intermittierender Nutzung eingesetzt.
Luftbehälter
Speichertanks puffern Bedarfsspitzen und ermöglichen das Abschalten des Kompressors in Zeiten geringer Last. Als Faustregel gilt: 6–10 Liter Behälterinhalt pro m³/min Kompressorleistung . Ein unterdimensionierter Sammler zwingt den Kompressor zu Kurzzyklen, was den Verschleiß und den Energieverbrauch um bis zu 20 % erhöht.
FRL-Einheiten
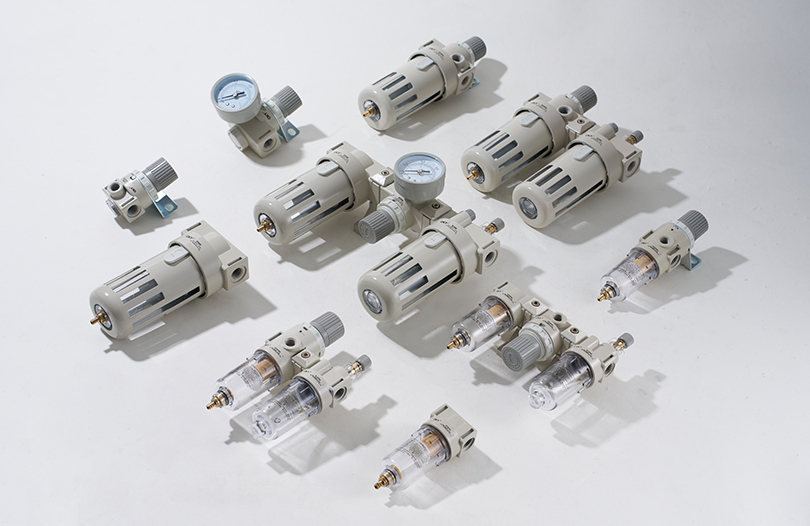
Die filter-regulator-lubricator combination is the last line of air preparation before each machine or actuator group. ISO 8573-1 Class 1 filtration targets particles down to 0.01 micron, dew points of -70°C, and oil content below 0.01 mg/m³ — essential for protecting precision air cylinders and valves from contamination-related failures.
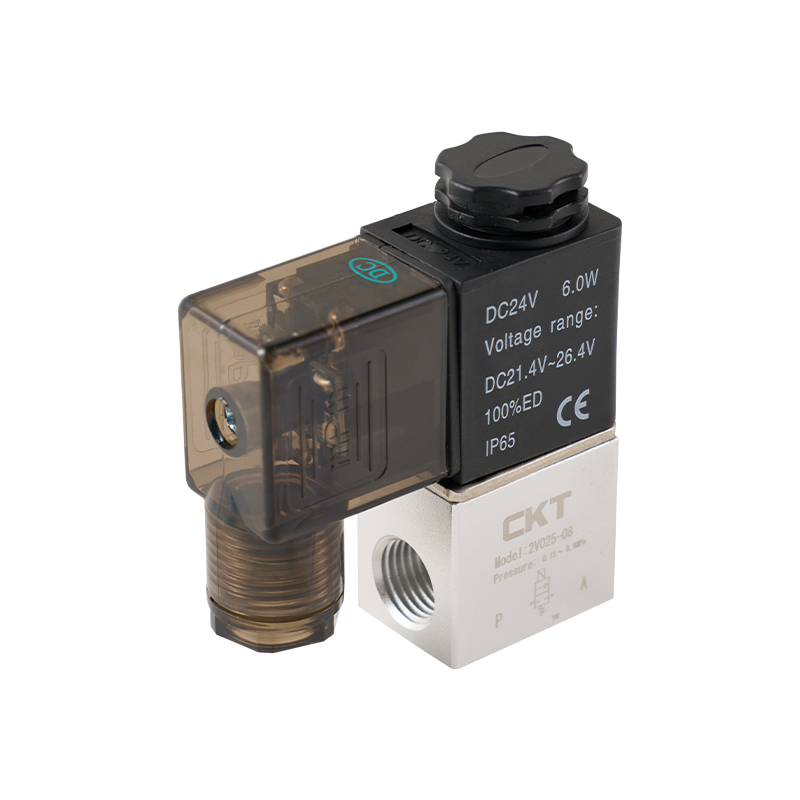
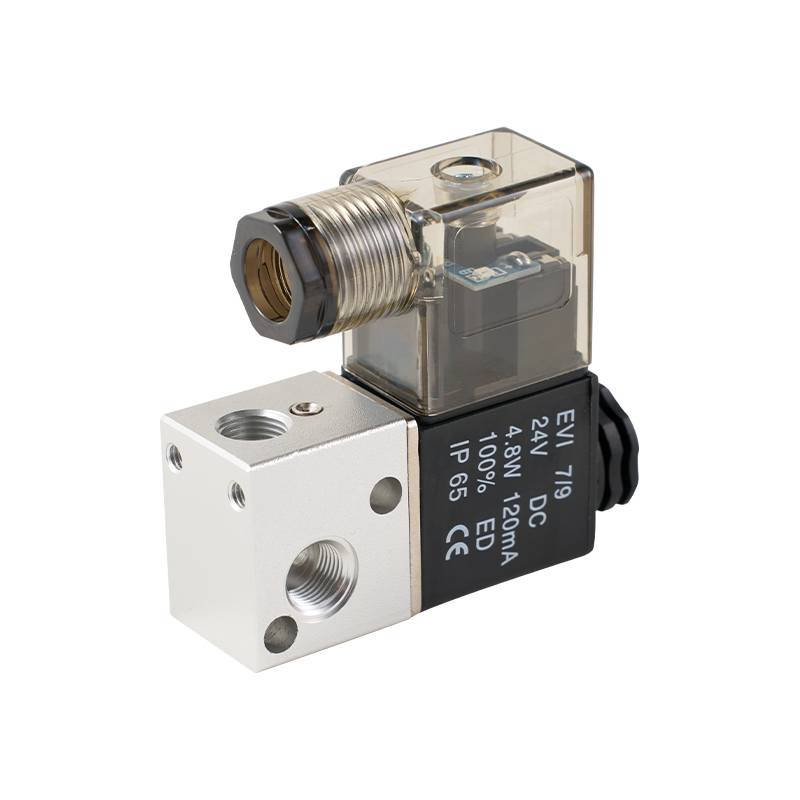
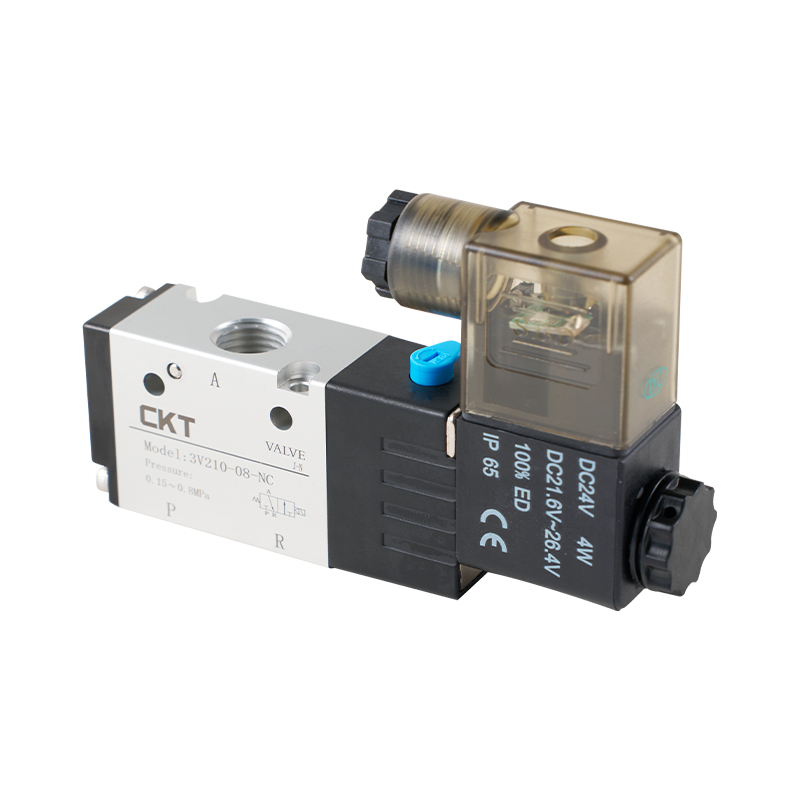
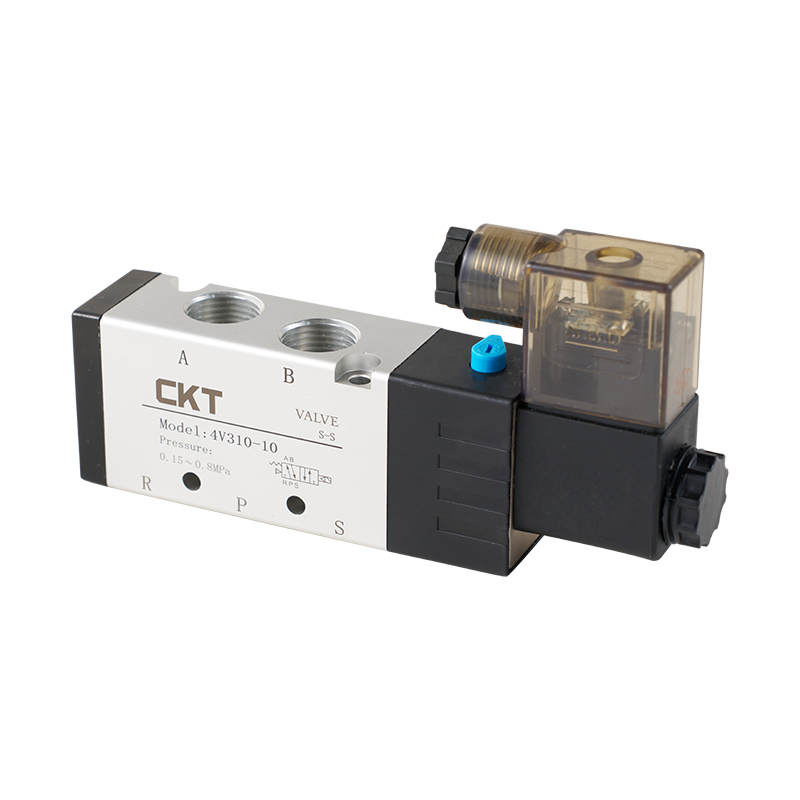
Wegeventile
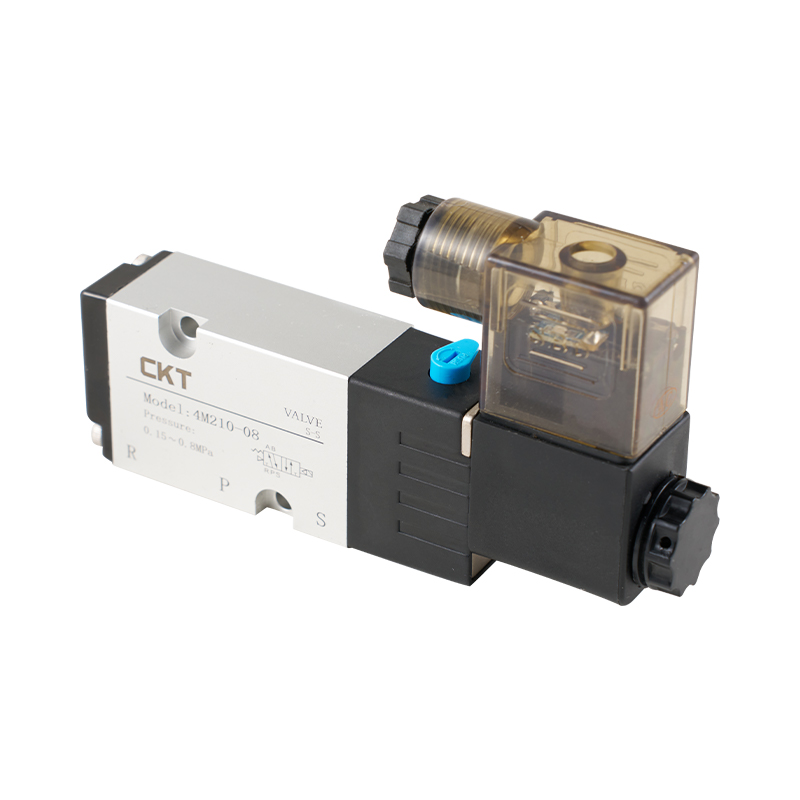
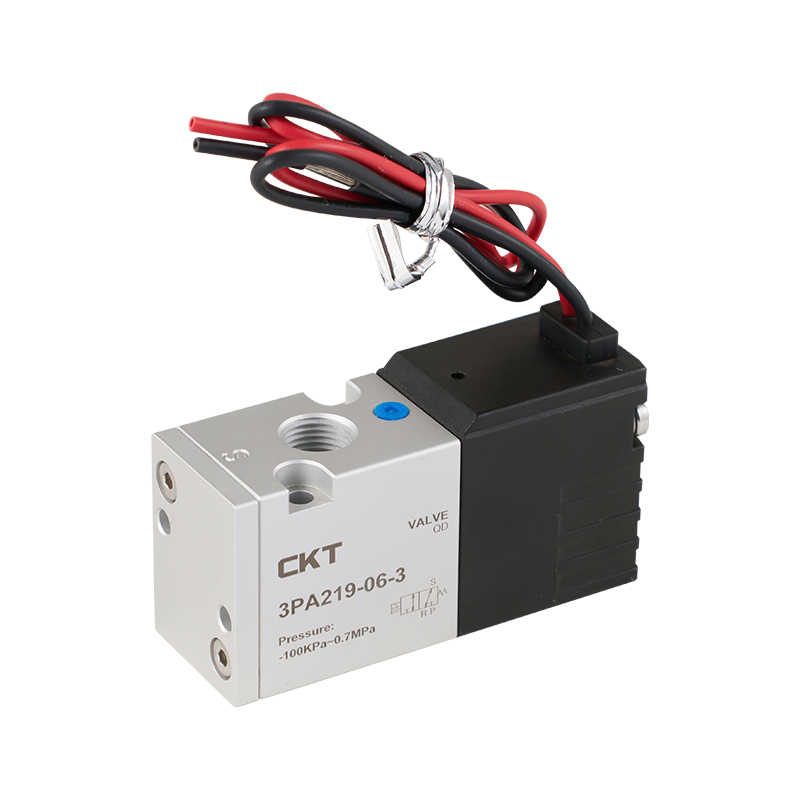
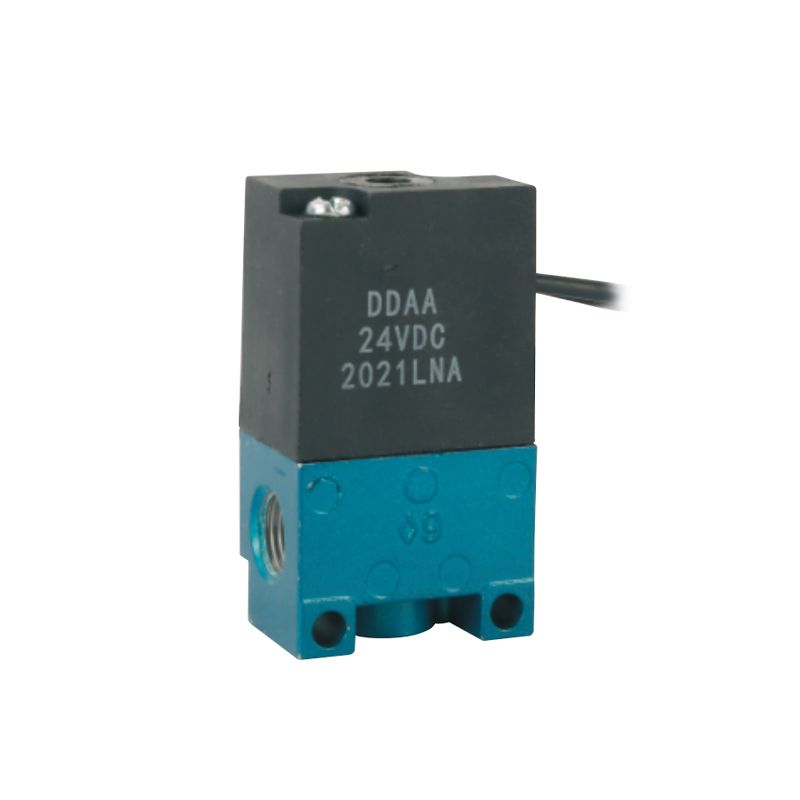
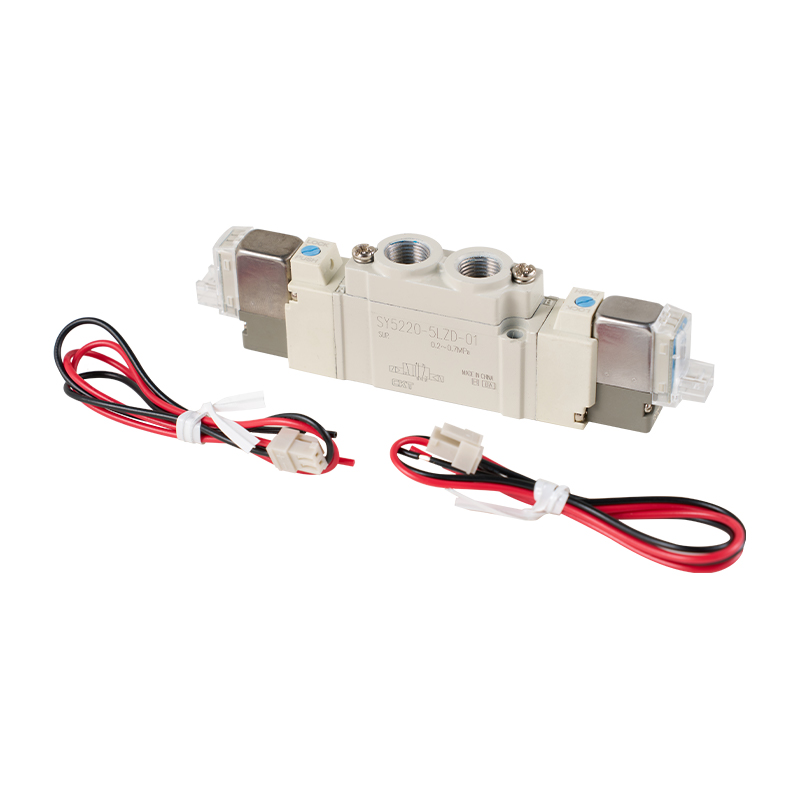
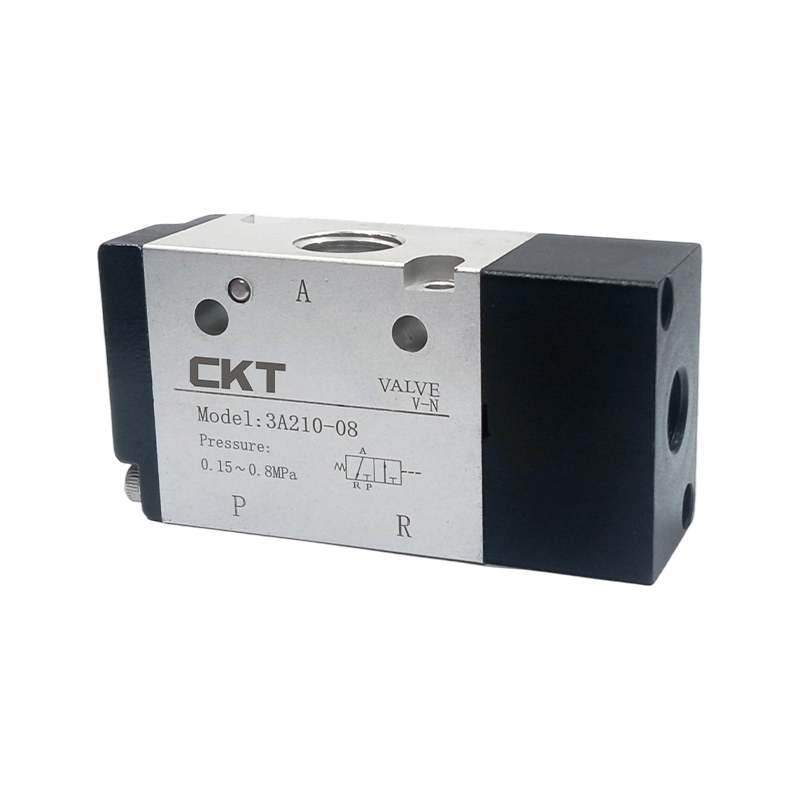
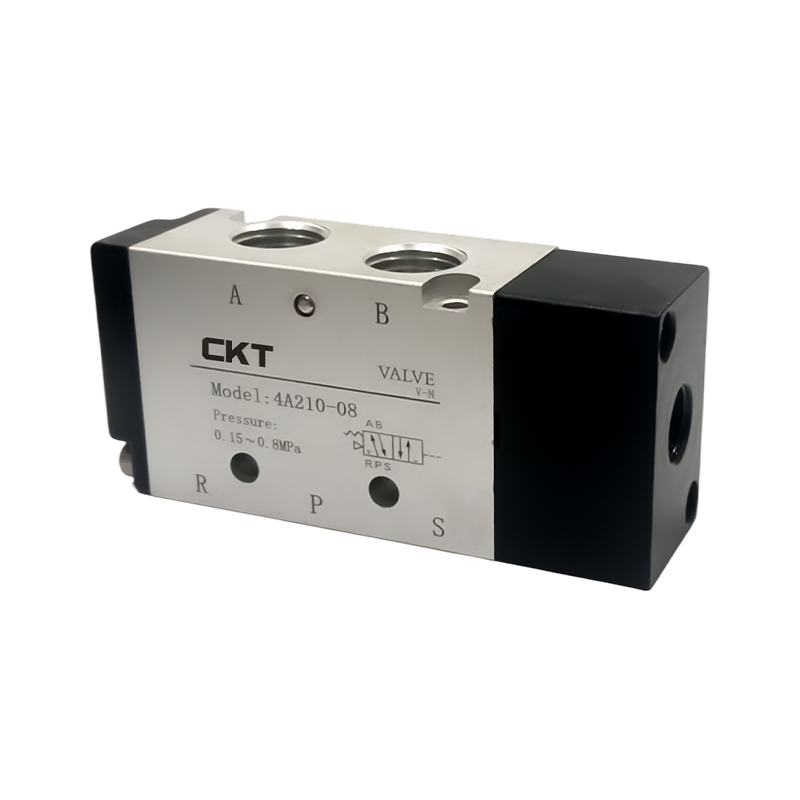
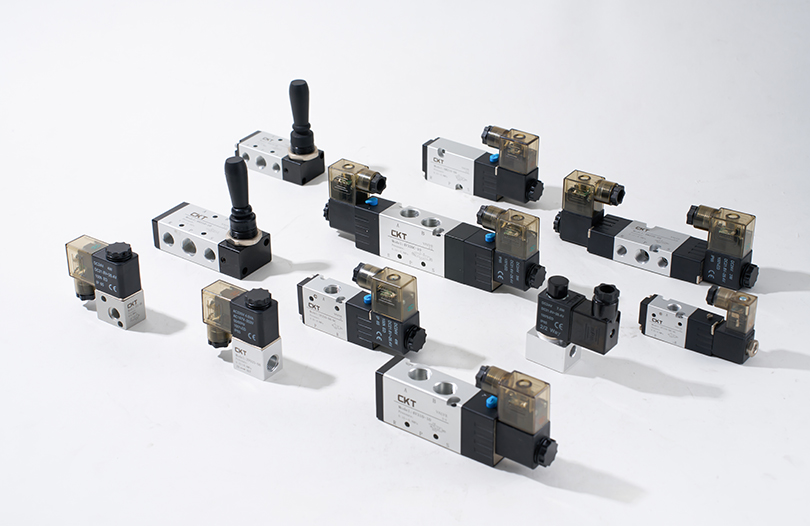
Diese valves route compressed air to either end of an air cylinder or to an exhaust port. A standard 5/2-way solenoid valve can switch flow paths in unter 20 Millisekunden Dies ermöglicht Taktraten über 10 Hübe pro Sekunde bei Hochgeschwindigkeitsanwendungen. Die Ventilgröße ist entscheidend: Ein zu kleines Ventil erzeugt einen Druckabfall, der die Geschwindigkeit und Kraft des Stellantriebs begrenzt.
Luftzylindertypen und Auswahlkriterien
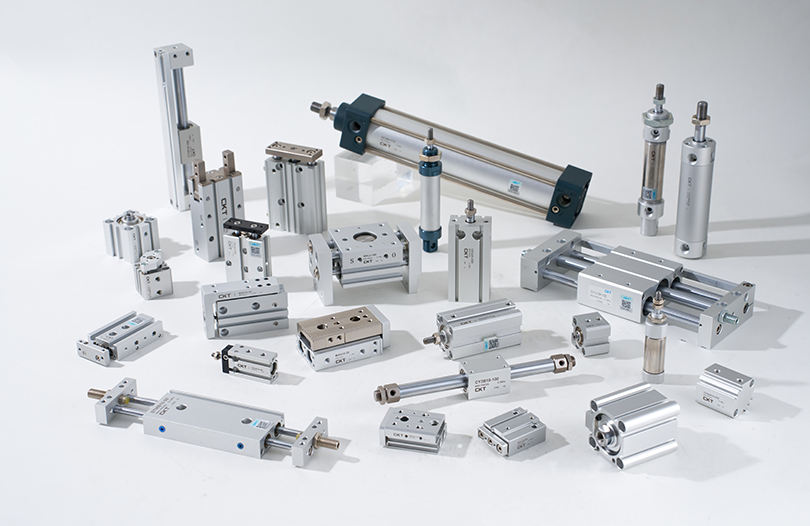
Die air cylinder is the workhorse of any pneumatic system, yet it comes in enough variants that selecting the wrong type causes persistent performance or maintenance problems. The table below compares the most common types used in production environments.
| Zylindertyp | Bohrbereich | Hublänge | Typische Verwendung | Kraftausgang bei 6 bar |
|---|---|---|---|---|
| ISO-Standard (doppeltwirkend) | 12–320 mm | Bis 2.000 mm | Allgemeine Automatisierung, Spannen | 68 N – 483 kN |
| Kompakt / Kurzhub | 12–100 mm | 1–50 mm | Enge Räume, drückend | 68 N – 47 kN |
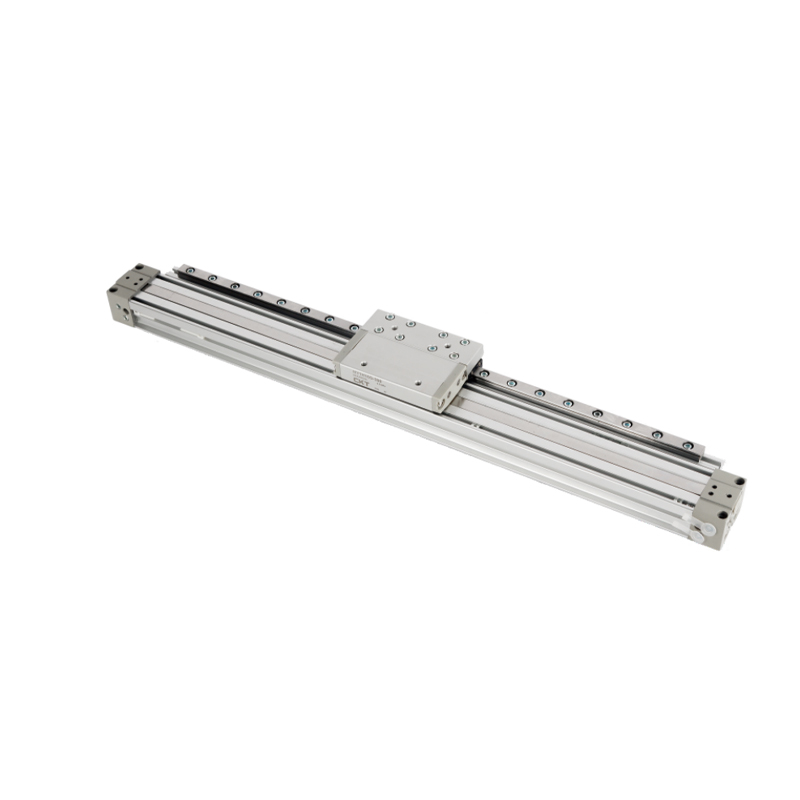
| Kolbenstangenloser Zylinder | 16–80 mm | Bis 10.000 mm | Langstreckentransport | 120 N – 30 kN |
| Einfachwirkend (Federrückstellung) | 6–125 mm | Bis 200 mm | Ausfallsichere Klemmung, Ventile | 28 N – 73 kN (netto) |
| Geführter / verschiebbarer Zylinder | 16–100 mm | Bis zu 300 mm | Anwendungen mit seitlicher Belastung | 120 N – 47 kN |
| Drehantrieb | 10–200 mm Flügel | 90°–270° Drehung | Indexieren, Drehen | 0,3–500 Nm Drehmoment |
Fügen Sie bei der Auswahl einer Zylinderbohrungsgröße immer a hinzu 25–30 % Sicherheitsmarge über dem theoretischen Kraftbedarf liegen, um Reibung, Druckabfälle im Kreislauf und Dichtungsverschleiß im Laufe der Zeit zu berücksichtigen. Wählen Sie für eine Last, die 500 N erfordert, eine Bohrung, die beim regulierten Druck des Systems mindestens 650 N liefert.
Die Wahl der Hublänge ist auch von Bedeutung, die über die bloße Anpassung des erforderlichen Hubs hinausgeht. Lange Hübe erhöhen die Gefahr des Knickens der Stange unter Druckbelastung. Verwenden Sie die Knickformel von Euler oder die Lasttabellen des Herstellers für jeden Hub über etwa 300 mm – viele Ingenieure ignorieren dies, bis sich eine Stange verbiegt und das Werkzeug oder der Maschinenrahmen beschädigt.
Wie sich die Druckregulierung auf die Leistung des gesamten pneumatischen Systems auswirkt
Viele Anlagen betreiben ihre gesamte Anlagenverteilung mit 8 oder 10 bar, während die meisten Aktoren nur 5–6 bar benötigen. Diese einzige Gewohnheit verschwendet enorme Mengen an Energie. Mit jeder Reduzierung des Systemdrucks um 1 bar sinkt der Energieverbrauch des Kompressors um etwa 10 % 6–8 % . In einer Anlage, die 150.000 US-Dollar pro Jahr für Druckluftenergie ausgibt, kann die Senkung des Drucks von 8 auf 6 bar in unkritischen Kreisläufen jährlich 18.000 bis 24.000 US-Dollar einsparen.
Die solution is zone regulation — using dedicated pressure regulators at each machine or machine group to supply only the pressure each actuator needs, while the main distribution runs at a slightly higher header pressure for standby margin. A properly zoned plant typically reduces average network pressure by 1–2 bar without any loss of production throughput.
Druckabfall: Der stille Leistungsdieb
Der Druckabfall zwischen dem Empfängerauslass und dem Luftzylinderanschluss ist die Ursache für die meisten Leistungsprobleme des pneumatischen Systems. Jeder Meter unterdimensioniertes Rohr, jeder scharfe 90-Grad-Winkel, jedes verschmutzte Filterelement erhöht den Widerstand. Das Industrieziel besteht darin, den Gesamtdruckabfall vom Kompressorauslass bis zum Aktuator zu begrenzen nicht mehr als 0,5–1,0 bar in einem gepflegten System.
Häufige Ursachen für übermäßigen Druckabfall:
- Filterelemente sind durch Rost, Ablagerungen oder Kompressoröl verstopft – der Differenzdruck über einem gesättigten Filter kann allein 0,8 bar überschreiten
- Unterdimensionierte Hauptverteilerrohre – Luftgeschwindigkeiten über 6–8 m/s in Hauptleitungen verursachen turbulente Strömung und erheblichen Druckverlust
- Schnellkupplungen mit Innenöffnungen, die kleiner als die Rohrbohrung sind
- Wegeventile sind für den erforderlichen Durchfluss zu klein dimensioniert (Cv-Wert stimmt nicht überein)
- Lecks – ein Leck von 1 mm Durchmesser bei 7 bar verschwendet etwa 1,1 m³/min freie Luft pro Stunde, genug, um mehrere Standard-Luftflaschen kontinuierlich zu betreiben
Die Durchführung einer Druckmessung im gesamten Verteilungsnetz – die Aufzeichnung des Drucks am Empfänger, an jedem Maschineneinlassverteiler und am Zylinderanschluss unter Last – zeigt genau, wo Verluste auftreten. Dies dauert weniger als einen Tag und identifiziert konsequent Korrekturmaßnahmen, die sich innerhalb eines Quartals amortisieren.
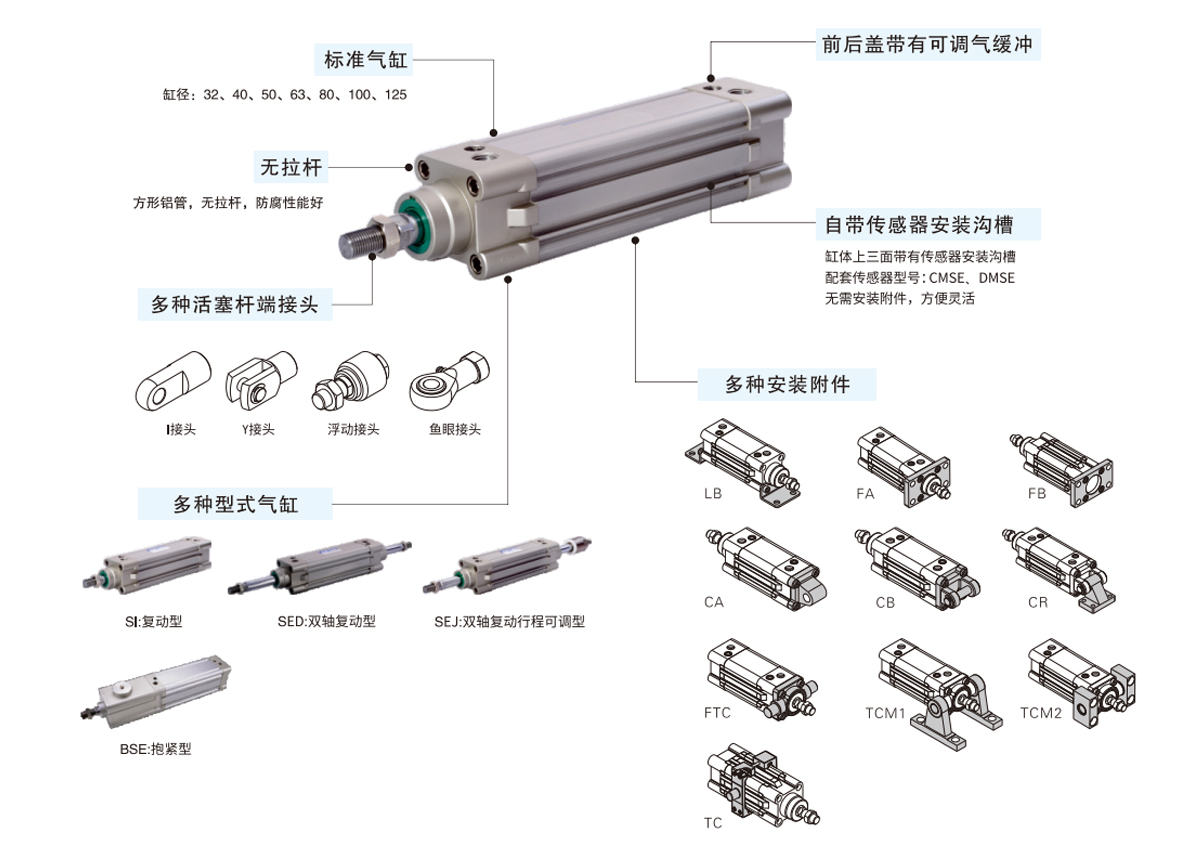
Druckluftqualitätsstandards und warum sie für Zylinder wichtig sind
Die ISO 8573-1 standard defines compressed air quality classes across three contaminants: solid particles, water (dew point), and total oil. Most industrial applications fall into quality class 3 or 4 for general pneumatics, but precision air cylinders in electronics assembly, food processing, or medical device manufacturing need class 1 or 2 air.
| Qualitätsklasse | Maximale Partikelgröße | Drucktaupunkt | Maximaler Ölgehalt | Typische Anwendung |
|---|---|---|---|---|
| Klasse 1 | 0,1 Mikrometer | -70°C | 0,01 mg/m³ | Medizin, Halbleiter |
| Klasse 2 | 1 Mikrometer | -40°C | 0,1 mg/m³ | Lebensmittel- und Pharmaverpackungen |
| Klasse 3 | 5 Mikron | -20°C | 1 mg/m³ | Allgemeine Fertigung |
| Klasse 4 | 15 Mikron | 3°C | 5 mg/m³ | Schwerindustrie, Outdoor |
| Klasse 5 | 40 Mikron | 7°C | 25 mg/m³ | Druckluftwerkzeuge, Blasen |
Der Betrieb von Luft der Klasse 4 oder 5 durch Präzisionsluftzylinder, die für den Betrieb der Klasse 2 oder 3 ausgelegt sind, beschleunigt die Verschlechterung der Dichtungen erheblich. Feuchtigkeitsverschmutzung ist besonders aggressiv: Kondenswasser im Inneren eines Luftzylinderlaufs führt zu Rost, Riefenbildung auf der Bohrungsoberfläche und schließlich zum Versagen der Dichtung. Studien zu Ausfallarten industrieller Stellantriebe führen durchweg 40–60 % der vorzeitigen Ausfälle auf eine verunreinigte Luftversorgung zurück statt mechanischer Überlastung oder Verschleiß am Ende der Lebensdauer.
Kältetrockner sind die Standardlösung für Anwendungen der Klassen 3 und 4. Sie kühlen den Druckluftstrom auf etwa 3 °C ab, wodurch Feuchtigkeit kondensiert und abfließt. Adsorptionstrockner erreichen die für Anwendungen der Klassen 1 und 2 erforderlichen Taupunkte unter Null, verbrauchen jedoch normalerweise mehr Energie 15–20 % der Kompressorleistung für eine beheizte regenerative Einheit.
Richtige Dimensionierung eines Luftzylinders: Berechnungen von Bohrung, Hub und Geschwindigkeit
Eine falsche Bohrungsgröße ist einer der häufigsten und teuersten Konstruktionsfehler in der pneumatischen Anlagentechnik. Ein übergroßer Zylinder verschwendet Druckluft und stellt übermäßige Probleme bei der Dämpfung dar; ein unterdimensioniertes Gerät bleibt unter Last stehen oder arbeitet nahe seiner Dichtungsdruckgrenze.
Kraftberechnung
Die theoretical output force of a double-acting air cylinder on the extend stroke is:
F = P × A = P × (π × D² / 4)
Dabei ist F die Kraft in Newton, P der Versorgungsdruck in Pa und D der Bohrungsdurchmesser in Metern. Für einen Zylinder mit 63 mm Bohrung und 6 bar (600.000 Pa):
F = 600.000 × (3,14159 × 0,063² / 4) = 600.000 × 0,003117 = 1.870 N (ca. 190 kgf)
Beim Rückzugshub verdrängt die Stange einen Teil der Bohrungsfläche, wodurch die Kraft verringert wird. Eine 63-mm-Bohrung mit einer 20-mm-Stange liefert beim Einfahren bei gleichem Druck etwa 1.680 N – eine Reduzierung um 10 %, die bei Anwendungen in zwei Richtungen berücksichtigt werden muss.
Geschwindigkeit und Durchflussmenge
Die Zylindergeschwindigkeit hängt von der pro Zeiteinheit geförderten Luftmenge ab. Die Aktuatorgeschwindigkeit wird berechnet aus:
Q = A × v × (P_abs / P_atm)
Dabei ist Q der freie Luftstrom in m³/s, A die Kolbenfläche, v die gewünschte Kolbengeschwindigkeit in m/s und P_abs der absolute Arbeitsdruck. Um 0,5 m/s bei einer 63-mm-Bohrung bei 6 bar absolut zu erreichen, müssen Ventil und Schlauch ungefähr passieren 23 Liter/min freie Luft – ein nützlicher Maßstab für die Auswahl des Ventil-Cv.
Dämpfungsanforderungen
Bei Geschwindigkeiten über 0,2 m/s benötigen Pneumatikzylinder eine Endlagendämpfung, um eine Beschädigung des Kolbens, der Stange und der angeschlossenen Werkzeuge durch harte Stöße zu verhindern. Integrierte, verstellbare Kissen eignen sich für mittlere Geschwindigkeiten bis etwa 0,5 m/s. Darüber hinaus sind externe hydraulische Stoßdämpfer oder eine programmierbare Verzögerung über Proportionalventile erforderlich. Das Ignorieren der Dämpfung eines Zylinders mit 100 mm Bohrung und einer Geschwindigkeit von 1 m/s kann zu überhöhten Aufprallkräften führen 3–5 kN an der Endkappe – weit über das hinaus, was die meisten Montageteile über Tausende von Zyklen vertragen.
Energieeffizienzstrategien für Druckluft- und Pneumatiksysteme
Druckluft wird in der Fertigung oft als „vierter Energieversorger“ bezeichnet – und gemessen an der Arbeitseinheit ist sie durchweg der teuerste. Der Wirkungsgrad bei der Umwandlung von Elektrizität in mechanische Arbeit beträgt für ein Druckluftsystem typischerweise nur 10–15 % am Aktuator, im Vergleich zu 85–90 % bei direkten Elektromotorantrieben. Daher ist die Energieoptimierung von entscheidender Bedeutung.
Schritt 1
Messen Sie den tatsächlichen Luftverbrauch
Installieren Sie Durchflussmesser am Hauptkompressorausgang und an jeder größeren Maschinengruppe. Die meisten Betriebe stellen fest, dass 20–30 % der Maschinen im Verhältnis zu ihrer Produktionsleistung unverhältnismäßig viel Luft verbrauchen. Diese werden zu den vorrangigen Zielen für die Größenänderung von Zylindern, die Druckreduzierung oder die Neugestaltung des Prozesses.
Schritt 2
Reduzieren und passen Sie den Arbeitsdruck an
Überprüfen Sie jede Maschine und jeden Luftzylinder auf ihren tatsächlichen Druckbedarf. Ersetzen Sie übergroße Zylinder durch solche mit der richtigen Größe und niedrigerem Druck. Installieren Sie Regler am Einsatzort, die auf den minimal erforderlichen Druck eingestellt sind. In Einrichtungen mit unterschiedlichen Druckanforderungen sollten Sie eine Aufteilung in Hochdruck- und Niederdruck-Verteilerringe in Betracht ziehen, anstatt alles mit Spitzenbedarfsdruck zu versorgen.
Schritt 3
Kompressorwärme zurückgewinnen
Schraubenkompressoren stoßen ungefähr aus 80–90 % ihrer zugeführten Energie sind Wärme im Komprimierungsprozess. Durch die Installation eines Wärmerückgewinnungssystems im Kühlkreislauf des Kompressors wird diese Wärmeenergie für Raumheizung, Prozesswassererwärmung oder Trocknungsanwendungen erfasst. Die Amortisationszeit der Wärmerückgewinnung beträgt typischerweise 1–3 Jahre.
Schritt 4
Ersetzen Sie Kompressoren mit konstanter Drehzahl durch Antriebe mit variabler Drehzahl
Ein VSD-Kompressor (Variable Geschwindigkeit Drive) moduliert seine Motorgeschwindigkeit, um sie in Echtzeit an den tatsächlichen Luftbedarf anzupassen, anstatt mit voller Geschwindigkeit zu laden und zu entladen. In Anlagen mit schwankendem Bedarf sparen VSD-Kompressoren 20–35 % der Kompressorenergie im Vergleich zu Geräten mit fester Geschwindigkeit. Der Break-Even-Punkt liegt typischerweise dann, wenn die Systemauslastung für wesentliche Teile der Schicht unter 80 % der Nennkapazität fällt.
Schritt 5
Implementieren Sie ein Leckerkennungs- und Reparaturprogramm
Ultraschall-Lecksucher können Lecks anhand von Hintergrundgeräuschen in Entfernungen von bis zu 10 Metern erkennen. Ein strukturiertes Programm – Lecks kennzeichnen, deren Durchflussrate quantifizieren, Kostenprioritäten zuweisen und den Reparaturabschluss verfolgen – erreicht eine kontinuierliche Reduzierung der Leckagerate von typischen 20–30 % auf weniger 5–8 % innerhalb von 12 Monaten . Dies allein macht oft den Bedarf an zusätzlicher Kompressorkapazität überflüssig.
Pneumatische Systeme vs. hydraulische Systeme: Wann man sich für jedes System entscheiden sollte
Sowohl pneumatische als auch hydraulische Systeme liefern Kraft durch ein flüssiges Medium, aber aufgrund ihrer Eigenschaften eignen sie sich jeweils besser für bestimmte Anwendungen. Eine Verwechslung der beiden führt zu überentwickelten, teuren oder leistungsschwachen Systemen.
Charakteristisch
Pneumatisches System
Hydrauliksystem
Arbeitsdruck
4–10 bar typisch
100–700 bar typisch
Ausgabe erzwingen
Bis zu ~50 kN praktisch
Bis zu mehreren MN
Speed
Schnell; bis zu 3 m/s üblich
Mäßig; 0,1–0,5 m/s typisch
Positionskontrolle
Schwierig (Luftkompressibilität)
Hervorragend (inkompressible Flüssigkeit)
Kontaminationsrisiko
Niedrig (Luft erschöpft)
Hoch (Öllecks, Entsorgung)
Wartungskomplexität
Unten; Standardfähigkeiten
Höher; Flüssigkeitsanalyse erforderlich
Installationskosten
Niedriger
Höher (Reservoir, Filterung, Dichtungen)
Bester Anwendungsfall
Hohe Geschwindigkeit, leichte bis mittlere Kraft, saubere Umgebungen
Hohe Kraft, präzise Positionierung, Schwerindustrie
Eine praktische Grenze: wo der Kraftbedarf ungefähr übersteigt 50 kN oder wenn ein präzises Halten der Mittelhubposition erforderlich ist, ist die Hydraulik normalerweise die bessere Wahl. Unterhalb dieser Schwelle überzeugen pneumatische Systeme durch Geschwindigkeit, Einfachheit, Sauberkeit und niedrigere Gesamtsystemkosten. In vielen Hybridanwendungen – beispielsweise pneumatisch betriebenen Spannvorrichtungen an einer hydraulischen Presse – kommen beide Technologien gleichzeitig auf derselben Maschine zum Einsatz.
Pneumatikanwendungen mit hoher Kraft und wie sich Luftzylinder skalieren lassen
Wenn Standard-Luftzylinderbohrungsgrößen nicht die erforderliche Kraft bei verfügbarem Systemdruck liefern können, erweitern verschiedene Konstruktionsstrategien die pneumatische Leistungsfähigkeit, bevor ein Umstieg auf Hydraulik erforderlich wird.
Tandemzylinder
Zwei koaxial montierte Luftzylindereinheiten mit verbundenen Stangen vervielfachen die Ausgangskraft, ohne die Bohrungsgröße zu vergrößern. Ein Tandempaar Zylinder mit 100 mm Bohrung und 6 bar liefert ungefähr 9,4 kN – fast die doppelte Leistung einer einzelnen Einheit – bei Beibehaltung des gleichen Zylinderdurchmessers für beengte Platzverhältnisse. Der Kompromiss besteht in einer größeren Gesamtlänge und einem proportional höheren Luftverbrauch.
Luft-über-Öl-Verstärker
Diese hybrid devices use a large-bore pneumatic piston driving a small-bore hydraulic piston to achieve hydraulic pressure from a pneumatic supply. A 10:1 intensifier fed at 7 bar produces 70 bar of hydraulic output, suitable for pressing, clinching, or staking operations that need precise force with clean exhaust. Air-over-oil systems eliminate the need for a full hydraulic power unit while achieving press forces of 50–200 kN in kompakten Tischmontagekonfigurationen.
Pneumatikzylinder-Vervielfacher über mechanische Verbindung
Kniehebelmechanismen, Nockenfolger und Hebelgestänge verstärken die Leistung des Luftzylinders am Anwendungspunkt mechanisch. Es kann ein einfacher Kniehebelspanner entstehen, der von einem Zylinder mit 50 mm Bohrung und 6 bar angetrieben wird Spannkräfte über 20 kN am Ende des Hubs, wenn sich die Kniehebelgeometrie dem Totpunkt nähert. Diese Technik wird häufig bei Schweißvorrichtungen und Presswerkzeugen eingesetzt.
Standardzylinder mit größerer Bohrung
ISO 15552-konforme Zylinder sind in Bohrungsgrößen bis 320 mm erhältlich. Bei 6 bar liefert ein Luftzylinder mit 320 mm Bohrung ca 483 kN des theoretischen Schubs – Annäherung an das Gebiet kleiner Hydraulikzylinder. Diese Einheiten mit großer Bohrung verbrauchen beträchtliche Luftmengen pro Hub (ein 300-mm-Hub bei einer 320-mm-Bohrung verdrängt etwa 24 Liter freie Luft pro Zyklus). Daher müssen die Größe des Empfängers und die Kompressorkapazität sorgfältig überprüft werden, bevor sie spezifiziert werden.
Auswahl von Luftzylindern für bestimmte Branchenumgebungen
Nicht alle Luftzylinderkörper und Dichtungsmaterialien eignen sich für jede Betriebsumgebung. Die Angabe der falschen Variante für raue oder spezielle Bedingungen führt zu einem beschleunigten Ausfall, unabhängig davon, wie gut das restliche pneumatische System ausgelegt ist.
- Essen und Trinken: Zylinder mit Edelstahlkörper und FDA-konformen Dichtungsmaterialien (Silikon oder EPDM), ohne externe Schmierung und glatten Außenprofilen, die der Bildung von Bakterien widerstehen. Die Varianten mit Schutzart IP67 oder IP69K vertragen Hochdruckwasser und chemische Reinigungszyklen.
- Umgebungen mit hohen Temperaturen: Standard-NBR-Dichtungen versagen oberhalb von 80 °C. Für Gießereien, Öfen oder prozessnahe Anwendungen über 100 °C sollten Dichtungen aus Fluorelastomer (FKM/Viton) mit einer Nenntemperatur von 200 °C spezifiziert werden. Oberhalb von 150 °C Umgebungstemperatur sind außerdem externe Hitzeschilde am Zylinderkörper erforderlich, um Sicherungsringe und Endkappen zu schützen.
- Korrosive Atmosphäre: Chemisch vernickelte oder hartanodisierte Aluminiumgehäuse widerstehen leichten chemischen Belastungen. In Meeres-, Offshore- oder Chemieanlagenumgebungen bietet die vollständig aus Edelstahl gefertigte Konstruktion mit PTFE-ausgekleideten Bohrungen die beste Korrosionsbeständigkeit auf Kosten eines höheren Gewichts und Preises.
- ATEX/explosionsgeschützte Zonen: Pneumatische Antriebe sind in explosionsgefährdeten Bereichen grundsätzlich sicherer als elektrische Antriebe, da sie keine Funken erzeugen. Allerdings müssen Ventilmagnete und Positionssensoren, die am Luftzylinder angebracht sind, über die entsprechenden ATEX-Zonenbewertungen verfügen. Der Zylinderkörper selbst muss auf Funkenfreiheit überprüft werden – Aluminium ist im Allgemeinen akzeptabel, Gusseisen sollte jedoch anhand der Zonenklassifizierungsanforderungen überprüft werden.
- Reinraumanwendungen: Reinräume der ISO-Klasse 5 und höher erfordern Zylinder mit ausgasungsfreien Dichtungen, ohne externe Schmierung und vakuumkompatiblen Materialien. Einige Hersteller von Halbleitern und Flachbildschirmen verwenden Zylinder, die vollständig aus Kunststoff bestehen, um jegliches Risiko metallischer Verunreinigungen auszuschließen.
- Outdoor- und Baugeräte: Der Witterung ausgesetzte Zylinder benötigen Stangenbeschichtungen aus Zink-Nickel oder Hartchrom, Hochleistungsabstreifer zum Schutz vor Schmutz und eloxierte oder lackierte Gehäuse. Druckspezifikationen sollten extreme Temperaturen berücksichtigen: Bei -30 °C werden Standardschmierstoffe dicker und Dichtungsmaterialien steifer, was Tieftemperaturfett und kältebeständige Elastomere erfordert.
Die Anpassung der Luftzylinderspezifikation an die tatsächliche Betriebsumgebung – statt sich standardmäßig auf eine allgemeine Katalogauswahl zu verlassen – ist der Punkt, an dem erfahrene Pneumatiksystemingenieure einen messbaren Mehrwert schaffen. Die Zusatzkosten der richtigen Variante betragen fast immer weniger als einen ungeplanten Austauschzyklus nach einem frühen Feldausfall.
Pneumatiksysteme sind im Kern zuverlässig, schnell und kostengünstig wenn sie mit den richtigen Komponentenspezifikationen, der richtigen Luftqualität, der richtigen Dimensionierung und einem strukturierten Wartungsansatz entworfen werden. Der Luftzylinder bleibt das sichtbarste Element, seine Leistung hängt jedoch vollständig von der Qualität des ihn versorgenden Druckluftsystems ab. Wenn Sie in die Luftaufbereitung und das Druckmanagement investieren, werden die nachgeschalteten Aktuatoren die von ihrem Design vorgesehene Lebensdauer erreichen.