

Was für ein Luftzylinder Funktioniert tatsächlich in einer Produktionslinie
Ein Luftzylinder wandelt Druckluftdruck in lineare mechanische Kraft um, und die kurze Antwort für jeden, der sich für einen entscheidet, lautet: Die Bohrungsgröße bestimmt die Kraftabgabe, die Hublänge bestimmt den Verfahrweg und die Stangenkonstruktion bestimmt die Tragfähigkeit bei seitlicher Belastung . Ein standardmäßiger pneumatischer Betätigungszylinder, der mit Werkstattluft mit 6 bar (87 psi) betrieben wird und eine Bohrung von 32 mm hat, erzeugt beim Schubhub eine Kraft von etwa 482 Newton, was ausreicht, um die meisten Klemm-, Hebe- und Pressaufgaben an Verpackungs- und Montagegeräten auszuführen. Wenn ein Prozess mehr Kraft benötigt, ohne die Bohrungsgröße zu vergrößern, besteht die einzig praktikable Möglichkeit darin, den Leitungsdruck zu erhöhen (innerhalb der Nenngrenze des Zylinders, typischerweise 10 bar bei Standardeinheiten) oder auf eine Tandemzylinderkonstruktion umzusteigen, bei der zwei Kolben auf einer Stange gestapelt sind.
Aktuatorzylinder lassen sich in zwei große mechanische Familien einteilen: einfachwirkende Zylinder, die Luftdruck zum Bewegen in eine Richtung und eine Feder zum Zurückziehen nutzen, und doppeltwirkende Zylinder, die Luftdruck zum Aus- und Einfahren nutzen. Nach Angaben der Komponentenverteiler aus Festo- und SMC-Katalogen machen doppeltwirkende Konstruktionen etwa 75 % der Installationen industrieller Pneumatikzylinder aus, vor allem weil sie eine kontrollierte Kraft und Geschwindigkeit in beide Richtungen bieten und keine Energie für das Zusammendrücken einer Rückholfeder bei jedem Zyklus verschwenden.
Berechnung der Zylinderkraft: Die Zahlen, auf die es ankommt
Die Kraftformel für einen Pneumatikzylinder ist einfach: Kraft (N) = Druck (bar) x Fläche (cm²) x 10 . Die Kolbenfläche wird aus dem Bohrungsdurchmesser unter Verwendung der Standardkreisflächenformel berechnet: π mal Radius im Quadrat. Für den stangenseitigen (Einzugs-)Hub muss die Querschnittsfläche der Stange von der gesamten Kolbenfläche abgezogen werden, weshalb die Einzugskraft bei einem doppeltwirkenden Zylinder immer geringer ist als die Ausfahrkraft, oft um 10 % bis 15 %, je nach Stangendurchmesser.
| Bohrungsdurchmesser | Kolbenbereich | Kraft bei 6 Bar | Typische Anwendung |
|---|---|---|---|
| 16 mm | 2,01 cm² | 120 N | Kleinteileauswurf, Anguss |
| 25 mm | 4,91 cm² | 295 N | Leichte Spannvorrichtungen |
| 32 mm | 8,04 cm² | 482 N | Förderbandstopps, Schubplatten |
| 50 mm | 19,63 cm² | 1178 N | Pressen, Blechumformung |
| 80 mm | 50,27 cm² | 3016 N | Schwere Spann- und Druckgusswerkzeuge |
Es ist erwähnenswert, dass die theoretische Kraft aus dieser Formel die maximal verfügbare Leistung vor Reibungsverlusten darstellt. Die unter realen Bedingungen abgegebene Kraft ist aufgrund der Dichtungsreibung etwa 5 bis 10 % geringer, insbesondere bei Zylindern, die längere Zeit ohne Wartung der Schmierung betrieben wurden.
Zylinderkörperarten und wann sie jeweils passen
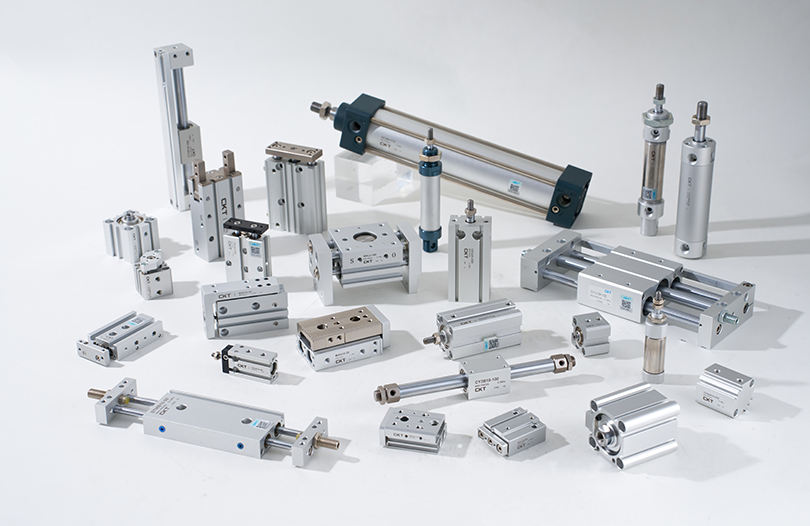
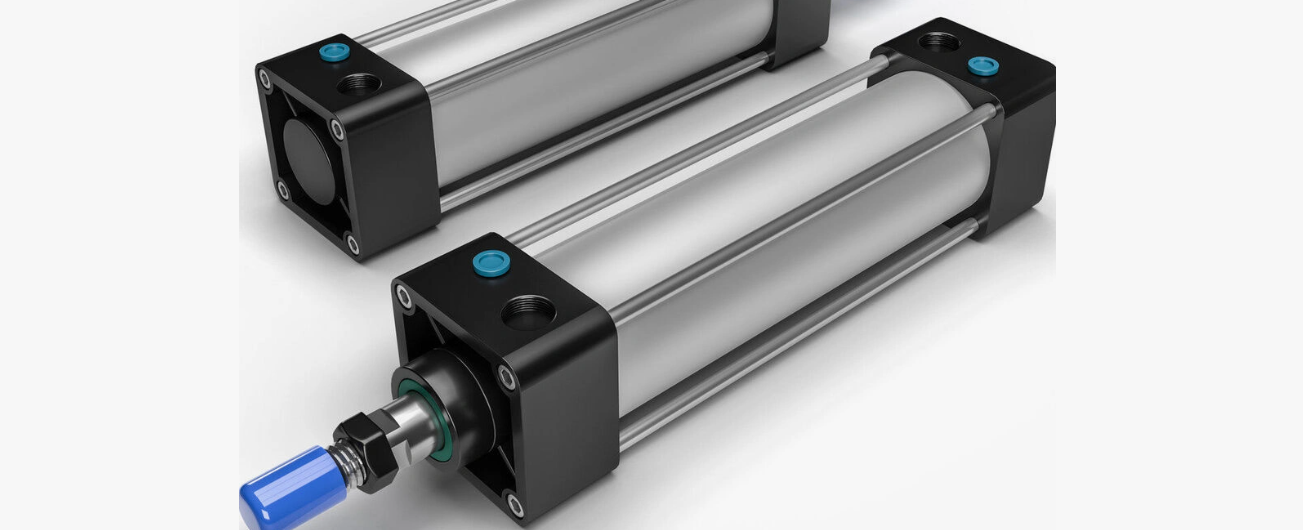
Luftzylinder werden in verschiedenen Gehäusekonfigurationen hergestellt und die Wahl des falschen Stils ist eine der häufigsten Ursachen für vorzeitigen Verschleiß automatisierter Geräte.
Zylinder mit rundem Körper (ISO 6432).
Dies ist die kompakteste Option für eine bestimmte Bohrungsgröße und lässt sich mithilfe von Gabelköpfen oder Flanschhalterungen problemlos in enge Maschinenrahmen montieren. Sie kommen häufig in Bohrungsgrößen von 8 mm bis 25 mm vor und werden bevorzugt für Pick-and-Place-Arme, kleine Auswerfermechanismen und Angussanwendungen verwendet, bei denen der Platz entlang der Betätigungsachse begrenzt ist.
Zylinder mit Profilkörper (ISO 15552).
Gehäuse mit quadratischem oder rechteckigem Querschnitt und integrierten Montageschlitzen an allen vier Seiten. Dank der flachen Oberflächen und T-Nuten können Konstrukteure Sensoren, Halterungen und Führungsschienen ohne zusätzliche Vorrichtungen direkt am Zylinderkörper anschrauben. Dieser Stil dominiert im Bohrungsbereich von 32 mm bis 125 mm und ist die Standardwahl für die allgemeine industrielle Automatisierung.
Geführte (Schlitten-)Zylinder
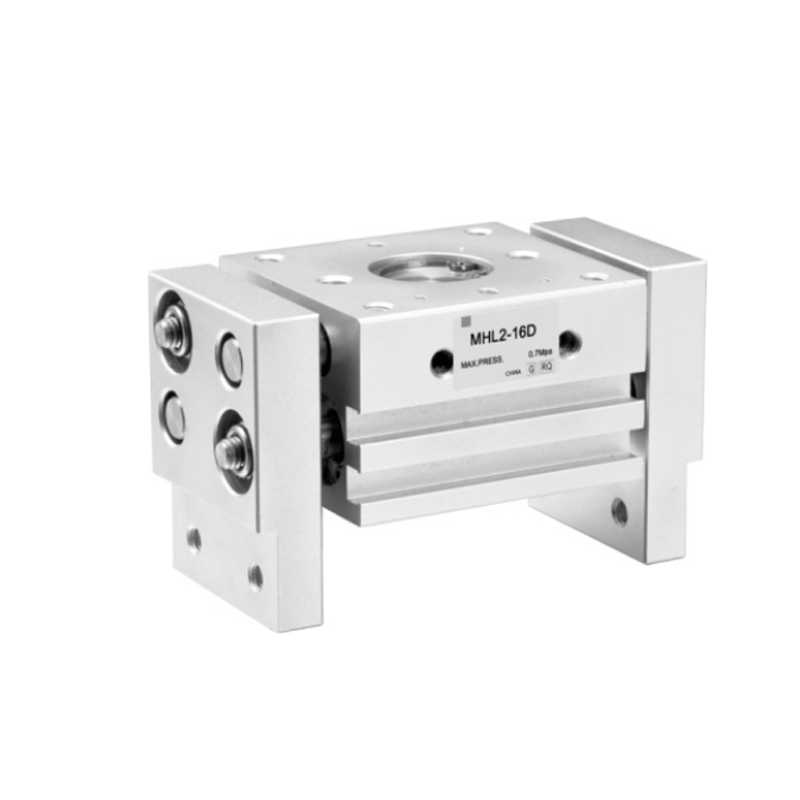
Diese kombinieren einen Standardzylinder mit eingebauten linearen Führungsstangen, typischerweise zwei Wellen aus gehärtetem Stahl, die parallel zur Hauptstange verlaufen. Die Führungsstangen absorbieren seitliche Belastungen und Drehmomente, die andernfalls eine Standard-Zylinderstange und -Dichtung verbiegen oder verschleißen würden. Bei jeder Anwendung, bei der die Last außerhalb der Mitte der Stangenachse aufgebracht wird, wie etwa bei einem Schubarm oder einem rotierenden Greifer, sollte ein geführter Zylinder anstelle eines Standardstangenzylinders verwendet werden , da die seitliche Belastung die häufigste Ursache für einen vorzeitigen Ausfall der Stangendichtung ist.
Kompaktzylinder
Einheiten mit kurzem Hub und flachem Profil, die für Spannvorgänge konzipiert sind, bei denen der axiale Platz knapp ist, beispielsweise auf Drehtischen mit mehreren Stationen. Hublängen überschreiten selten 50 mm, aber die flache Montagefläche und die reduzierte Gesamtlänge machen sie ideal für Installationen, bei denen ein Standardzylinder einfach nicht passt.
Montagearten und ihre mechanischen Kompromisse
Die gewählte Montageart wirkt sich nicht nur auf die Installation aus, sondern auch auf die Biegebeanspruchung, der der Zylinderkörper und die Stange während des Betriebs ausgesetzt sind.
- Fußmontage : Entlang der Unterseite des Zylinderkörpers verschraubt, einfach und starr, erfordert jedoch eine perfekte Ausrichtung des Lastpfads, um Biegemomente auf das Körperrohr zu vermeiden.
- Flanschmontage : An der Kappe oder am Kopfende verschraubt, sehr steif für axiale Druck-/Zuganwendungen, wie sie bei Press- und Stanzgeräten üblich sind.
- Zapfenmontage : Ein Drehpunkt ermöglicht das Schwenken des Zylinders beim Ausfahren. Dies ist wichtig für Spannarme und Hebemechanismen, die sich in einem Bogen drehen, anstatt sich in einer geraden Linie zu bewegen.
- Gabelkopfmontage : Eine Bolzen-Gabel-Verbindung an der Rückseite des Zylinders, häufig auch gepaart mit einem Gabelkopf am Stangenende, wodurch sich der gesamte Zylinder während des Hubs drehen kann.
Zapfen- und Gabelkopfbefestigungen sind die einzigen Optionen, die verwendet werden sollten, wenn der Betätigungsweg nicht geradlinig ist, da starre Befestigungen bei einer schwenkenden Last die Kolbenstange schnell verbiegen.
Luftverbrauch: Den Kompressor richtig dimensionieren
Ein übersehener Faktor beim Hinzufügen von Zylindern zu einem bestehenden Pneumatiksystem ist der Gesamtluftbedarf. Jeder Zyklus eines Zylinders verbraucht ein Volumen an Druckluft, das der Kolbenfläche multipliziert mit der Hublänge entspricht und sich bei doppeltwirkenden Zylindern verdoppelt, da sich bei jedem Zyklus beide Kammern füllen und entlüften.
Beispielsweise hat ein Zylinder mit 50 mm Bohrung und 200 mm Hub ein Kolbenvolumen von etwa 393 cm³ auf der Ausfahrseite. Fügen Sie das stangenseitige Volumen hinzu (etwas weniger aufgrund der Stangenverschiebung, nennen Sie es 370 cm³), und ein vollständiger Zyklus verbraucht etwa 763 cm³ freie Luft bei atmosphärischem Druck, multipliziert mit dem Kompressionsverhältnis. Bei 6 bar (7 bar absolut) sind das etwa 5,3 Liter freie Luft pro Zyklus. Eine Maschine, die diesen Zylinder mit 20 Zyklen pro Minute laufen lässt, verbraucht allein für diesen einen Aktuator etwa 106 Liter freie Luft pro Minute Dies ist eine sinnvolle Last, wenn man sie auf eine Maschine mit einem Dutzend oder mehr Zylindern multipliziert.
| Bohrungsgröße | Hub 100mm | Hub 200mm | Hub 300mm |
|---|---|---|---|
| 25 mm | 26 l/min | 52 l/min | 78 l/min |
| 32 mm | 42 l/min | 84 l/min | 127 l/min |
| 50 mm | 53 l/min | 106 l/min | 159 l/min |
| 80 mm | 135 l/min | 271 l/min | 406 l/min |
Beim Einbau neuer Automatisierungszellen unterschätzen Anlagen häufig die Kompressordimensionierung, da sie allein auf Basis der Zylinderbohrung berechnen, ohne die Zyklusrate zu berücksichtigen. Ein Kompressor, der für den Gesamtbedarf zu klein dimensioniert ist, führt dazu, dass der Leitungsdruck bei Spitzenzyklen sinkt, was direkt die gleichzeitige Kraftabgabe aller Zylinder im System verringert, was manchmal dazu führt, dass Techniker das Symptom fälschlicherweise als fehlerhaften Aktuator diagnostizieren, obwohl die eigentliche Ursache vorgelagert liegt.
Endlagendämpfung und warum sie die Lebensdauer verlängert
Am Ende jedes Hubs bremst der Kolben ab, indem er gegen die Endkappe schlägt, sofern keine Dämpfung vorhanden ist. Standardzylinder ohne Kissen sind auf relativ niedrige Kolbengeschwindigkeiten beschränkt, im Allgemeinen unter 0,3 Meter pro Sekunde, bevor die Aufprallkräfte den Kolben, die Endkappen und die Montageteile beschädigen.
Die einstellbare Dämpfung nutzt ein Nadelventil, um die Abluft auf den letzten 10 bis 15 mm des Hubs zu drosseln und den Kolben zu verlangsamen, bevor er die Endkappe berührt. Diese einzelne Funktion kann die Lebensdauer des Zylinders erheblich verlängern, da der wiederholte mechanische Stoß eines ungedämpften Anschlags maßgeblich zum Dichtungsverschleiß, zum Lösen der Befestigungselemente und schließlich zum Reißen des Endkappengussteils bei Zylindern mit Aluminiumgehäuse beiträgt.
Für Anwendungen mit mehr als 0,5 m/s oder für alle Zylinder, die eine Lastmasse von mehr als einigen Kilogramm tragen, Die einstellbare Luftpolsterung sollte als Standardanforderung und nicht als optionales Upgrade betrachtet werden . Gummipuffer bieten eine kostengünstigere Alternative für leichtere Lasten und niedrigere Geschwindigkeiten und absorbieren Stöße durch elastische Verformung statt durch Luftdrosselung. Sie nutzen sich jedoch ab und müssen regelmäßig ausgetauscht werden.
Materialauswahl für verschiedene Betriebsumgebungen
Die Gehäuse-, Stangen- und Dichtungsmaterialien eines Stellzylinders bestimmen, wie gut er außerhalb einer sauberen, trockenen und klimatisierten Fabrikhalle übersteht.
Standardzylinder mit Aluminiumgehäuse
Für den allgemeinen Innenbereich wird standardmäßig eloxiertes Aluminium verwendet. Es ist leicht, widersteht Oberflächenkorrosion durch normale Luftfeuchtigkeit und lässt sich leicht für die Präzisionsbohrungen bearbeiten, die für eine gute Abdichtung erforderlich sind. Ohne zusätzliche Beschichtungen ist es nicht für Umgebungen mit ätzenden Waschchemikalien oder ständiger Salzwasserbelastung geeignet.
Edelstahlzylinder
Wird in der Lebensmittelverarbeitung, Pharmazie und Schifffahrt eingesetzt, wo Abwaschen mit chlorhaltigen Reinigungsmitteln oder der Kontakt mit salzhaltiger Luft an der Tagesordnung ist. Edelstahlzylinder kosten mehr, typischerweise das 1,5- bis 2,5-fache des Preises einer gleichwertigen Aluminiumeinheit, vermeiden aber die Lochfraßkorrosion, die sonst in diesen Umgebungen einen häufigen Austausch erfordern würde.
Dichtungsmassen
Dichtungen aus Nitril (NBR) sind Standard für allgemeine Luftanwendungen bei Temperaturen von -20 °C bis 80 °C. Für Hochtemperaturanwendungen in der Nähe von Öfen oder Schweißstationen erweitern Dichtungen aus Fluorkohlenstoff (FKM/Viton) den Einsatzbereich auf bis zu etwa 150 °C, kosten aber deutlich mehr. Für Lebensmittel- und Pharmamaschinen sind FDA-konforme Dichtungsmaterialien erforderlich und sollten bei der Bestellung explizit angegeben werden, da Standarddichtungen möglicherweise nicht den hygienischen Verarbeitungsanforderungen genügen.
Häufige Fehlersymptome und ihre Ursachen
Außendiensttechniker stoßen immer wieder auf dieselben wenigen Fehlermuster an Antriebszylindern, und wenn diese schnell erkannt werden, können erhebliche Ausfallzeiten eingespart werden.
| Symptom | Wahrscheinliche Ursache | Korrekturmaßnahme |
|---|---|---|
| Langsamer oder träger Schlaganfall | Unterdimensionierte Schläuche, restriktive Anschlüsse oder niedriger Leitungsdruck | Überprüfen Sie den Versorgungsdruck am Zylinderanschluss und vergrößern Sie den Schlauchdurchmesser |
| Am Stangenende tritt Luft aus | Abgenutzte Stangendichtung, häufig durch seitliche Belastung oder Verschmutzung | Ersetzen Sie den Dichtungssatz, prüfen Sie die Stange auf Riefen und seitliche Belastungsquellen |
| Der Zylinder driftet, wenn die Luft fehlt | Interner Bypass der Kolbendichtung, der den Luftaustausch zwischen den Kammern ermöglicht | Kolbendichtung ersetzen, Bohrung auf Riefen prüfen |
| Lauter Knall am Ende des Hubs | Fehlende oder verschlissene Dämpfung, zu hohe Geschwindigkeit | Passen Sie das Kissennadelventil an oder fügen Sie eine Durchflussregelung am Auslass hinzu |
| Verbogene Kolbenstange | Seitenbelastung überschreitet die Nenngrenzen, Fehlausrichtung | Durch geführten Zylinder ersetzen oder mechanische Ausrichtung korrigieren |
Die meisten vorzeitigen Zylinderausfälle lassen sich auf zwei Ursachen zurückführen: seitliche Belastung der Stange durch falsch ausgerichtete Montage und verunreinigte Luftzufuhr, die Feuchtigkeit oder Partikel in die Dichtungen befördert. Eine ordnungsgemäß gewartete Filter-Regler-Schmiereinheit (FRL) vor jedem Stellantrieb behebt die zweite Ursache direkt, und routinemäßige Ausrichtungsprüfungen während der vorbeugenden Wartung beheben die erste.
Eine praktische Checkliste zur Spezifikation eines neuen Antriebszylinders
Wenn Sie einen neuen pneumatischen Stellzylinder für eine Maschinenkonstruktion oder -nachrüstung spezifizieren, beachten Sie die folgenden Punkte, um die häufigsten Spezifikationsfehler zu vermeiden.
- Berechnen Sie die erforderliche Kraft beim niedrigsten erwarteten Leitungsdruck, nicht beim Nenndruck, da der Druck bei Spitzenbedarf sinken kann.
- Wählen Sie die Bohrungsgröße mit einem Sicherheitsspielraum von mindestens 25 % über dem berechneten Mindestkraftbedarf.
- Bestätigen Sie, dass die Hublänge den gesamten mechanischen Hub plus etwaige Dämpfungsstrecke an jedem Ende berücksichtigt.
- Wählen Sie einen geführten Zylinder, wenn während des Hubs eine Seitenlast oder ein Drehmoment auf die Stange ausgeübt wird.
- Match seal material and body material to the ambient environment, including temperature, moisture, and chemical exposure.
- Specify cushioning type based on expected piston velocity and load mass.
- Confirm mounting style matches the load path, straight-line versus pivoting motion.
- Add the new cylinder's air consumption to the total system demand and verify compressor capacity.
Das Befolgen dieser Reihenfolge in der richtigen Reihenfolge, anstatt von einer Katalogteilenummer auszugehen und rückwärts zu arbeiten, macht den Unterschied zwischen einem Stellantrieb, der jahrelang zuverlässig läuft, und einem Stellantrieb aus, der innerhalb weniger Monate nach der Installation zu einem wiederkehrenden Wartungsgegenstand wird.