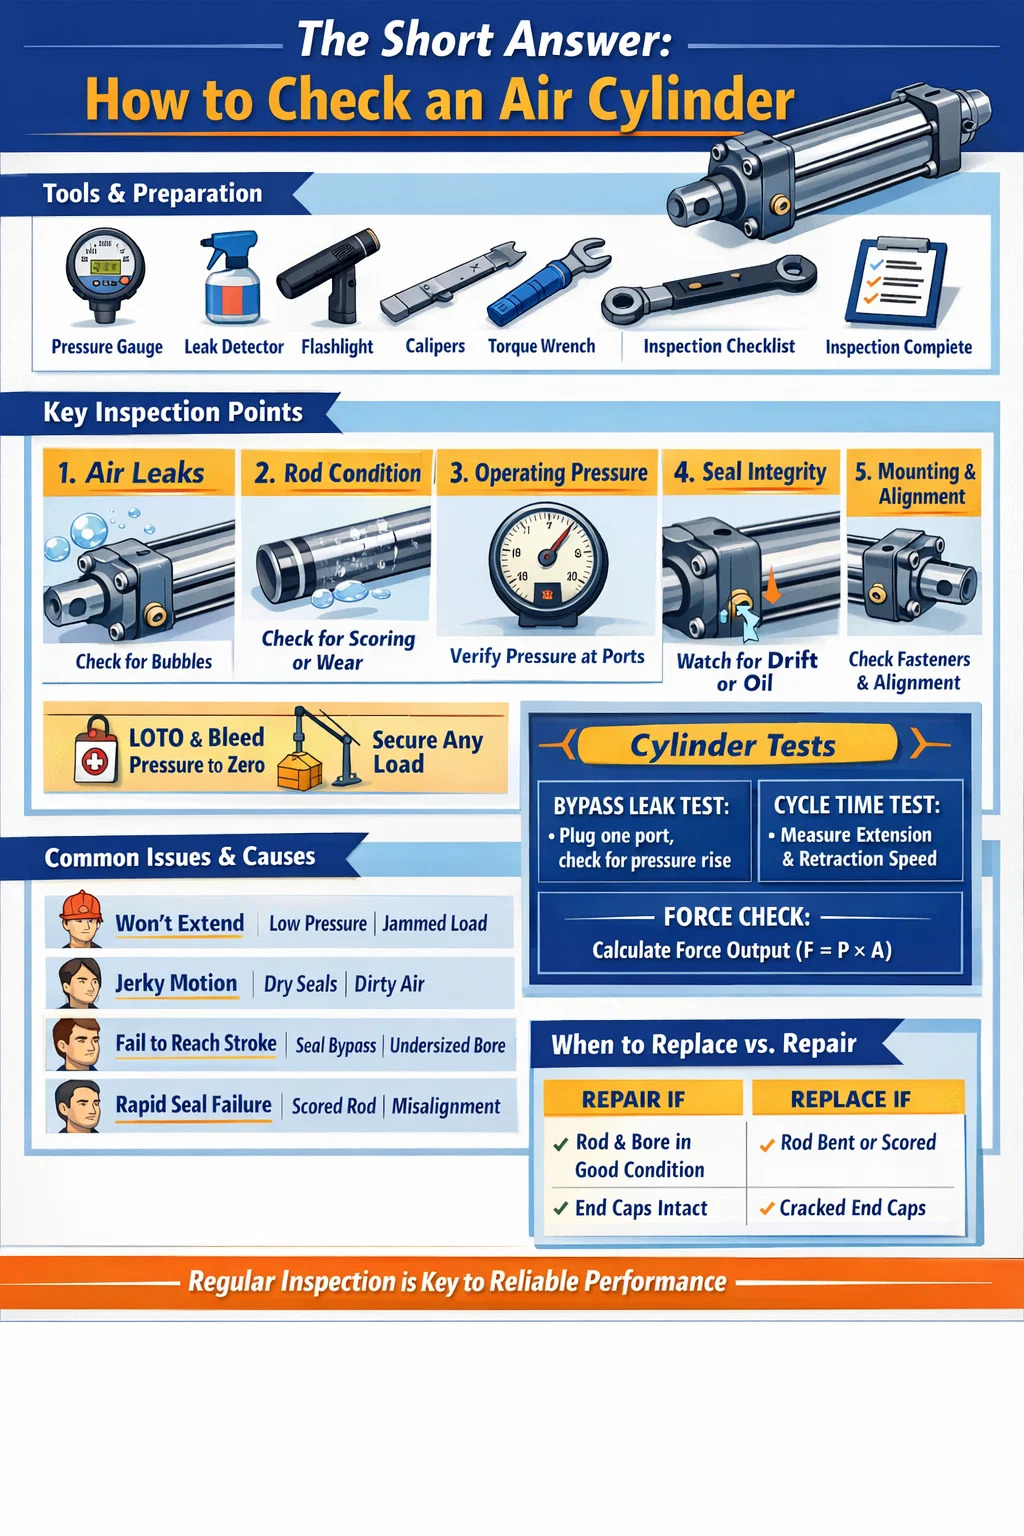


Die kurze Antwort: So überprüfen Sie eine Luftflasche
Um eine zu überprüfen Luftzylinder , müssen Sie es in fünf Kernbereichen prüfen: Luftleckage, Betriebsdruck, Zustand der Kolbenstange, Dichtungsintegrität und Montagestabilität. Ein intakter Pneumatikzylinder sollte reibungslos und ohne Verzögerung aus- und einfahren, den Druck ohne hörbare Lecks halten und keine sichtbaren Ölaustritte oder Stangenkerben aufweisen. Wenn eine dieser Bedingungen fehlschlägt, muss der Zylinder sofort repariert werden, bevor er wieder in Betrieb genommen wird.
Die meisten Ausfälle von Luftzylindern passieren nicht plötzlich. Sie entstehen schleichend durch Verschleiß, Verschmutzung oder unsachgemäße Schmierung. Wenn Sie wissen, worauf und wann Sie achten müssen, können Sie Probleme frühzeitig erkennen – bevor sie zu Maschinenstillständen, Produktmängeln oder Sicherheitsvorfällen führen. Der unten beschriebene Inspektionsprozess gilt für standardmäßige doppeltwirkende Pneumatikzylinder, einfachwirkende Zylinder und die meisten kompakten oder geführten Zylindervarianten, die in der industriellen Automatisierung verwendet werden.
Werkzeuge und Vorbereitung, bevor Sie beginnen
Bevor Sie den Luftzylinder berühren, besorgen Sie sich die richtigen Werkzeuge und machen Sie den Arbeitsbereich sicher. Das Überspringen der Vorbereitung ist einer der häufigsten Gründe dafür, dass Inspektionsergebnisse fehlen oder falsch gelesen werden.
Was Sie brauchen
- Digitales oder analoges Manometer (abgestimmt auf den Betriebsbereich Ihres Systems)
- Seifenlauge oder handelsübliches Lecksuchspray
- Sauberes, fusselfreies Tuch
- Taschenlampe oder Inspektionslampe
- Drehmomentschlüssel zum Überprüfen des festen Sitzes von Befestigungselementen
- Messschieber oder Mikrometer zur Messung des Stabdurchmessers (für detaillierte Inspektionen)
- Wartungslogbuch oder Inspektionschecklistenformular
Sicherheitsmaßnahmen vor der Inspektion
Trennen Sie immer die Druckluftversorgung vom Kreislauf, in dem sich die Flasche befindet. Verwenden Sie ein Lockout/Tagout-Verfahren (LOTO) am Luftzufuhrventil. Entlüften Sie den Hinterdruck mithilfe der manuellen Entlüftung des Systems oder eines Entlüftungsventils auf Null. Vergewissern Sie sich, dass am Manometer kein Druck vorhanden ist, bevor Sie Anschlüsse, Anschlüsse oder Befestigungselemente berühren. Druckluft selbst bei bescheidenem Betriebsdruck – normalerweise 80 bis 120 PSI (5,5 bis 8,3 bar) — kann schwere Verletzungen verursachen, wenn sich Armaturen unter Druck lösen.
Wenn der Zylinder Teil einer vertikalen Lastaufnahmeanwendung ist (zum Halten eines Pressenkopfs, einer Klemme oder einer Hebevorrichtung), stützen Sie die Last mechanisch ab, bevor Sie den Druck ablassen. Verlassen Sie sich während der Inspektion niemals allein auf den Luftdruck, um eine Last zu halten.
Auf Luftlecks prüfen: Der wichtigste Schritt
Luftleckagen sind die häufigste Fehlerursache bei Pneumatikzylindern. Selbst ein kleines Leck verschwendet kontinuierlich Druckluft, was die Energiekosten in die Höhe treibt und die Antriebskraft verringert. Ein Leck von nur 1 mm Durchmesser bei 7 bar kann über 3.600 Liter freie Luft pro Stunde verschwenden , was allein an Strom jährlich Hunderte von Dollar kostet – pro Zylinder.
Externe Lecks
Setzen Sie den Zylinder unter kontrollierten, überwachten Bedingungen erneut unter Druck. Tragen Sie Seifenwasser oder Lecksuchspray auf alle Außenflächen auf: Anschlussanschlüsse, Zugstangenmuttern, Endkappenverbindungen, Stangendichtungsbereich (wo die Kolbenstange aus der Vorderkappe austritt) und alle Schrauben des Dämpfungsnadelventils. Achten Sie darauf, dass sich Blasen bilden und wachsen. Bei einem langsamen Leck kann es 10 bis 15 Sekunden dauern, bis Blasen sichtbar werden. Überstürzen Sie diesen Schritt also nicht.
Achten Sie besonders auf den Bereich der Stangendichtung. Wenn sich beim Hub der Stange ständig Blasen bilden, deutet dies auf eine verschlissene Stangendichtung oder eine beschädigte Abstreiferdichtung hin. Dies kommt besonders häufig bei angesammelten Zylindern vor mehr als 5 Millionen Zyklen oder in schmutzigen Umgebungen betrieben wurden, in denen Partikel den Verschleiß der Lippendichtung beschleunigen.
Interne Lecks (Bypass-Lecks)
Ein internes Leck – bei dem Luft an den Kolbendichtungen vorbeiströmt und von einer Kammer in die andere gelangt – ist optisch schwerer zu erkennen, verursacht aber genauso viel Ärger. Das Symptom ist typischerweise eine träge oder driftende Bewegung: Der Zylinder kriecht, obwohl er seine Position halten sollte, oder er lässt sich unter Last selbst bei korrektem Versorgungsdruck nicht vollständig aus- oder einfahren.
So testen Sie Bypass-Lecks ohne Demontage: Setzen Sie den Zylinder am Ende des Hubs in eine der beiden Richtungen, beaufschlagen Sie einen Anschluss mit Druck und verschließen Sie den gegenüberliegenden Auslassanschluss. Wenn sich im Laufe der Zeit in der verstopften Kammer Druck aufbaut, strömt Luft durch den Kolben – ein Hinweis auf eine verschlissene Kolbendichtung. Es sollte ein gesunder Zylinder zu sehen sein Kein Druckanstieg in der versiegelten Kammer über 60 Sekunden .
Überprüfen der Kolbenstange auf Verschleiß und Beschädigung
Die Kolbenstange ist eines der am stärksten beanspruchten Bauteile eines Pneumatikzylinders. Es fährt Hunderttausende Male ein und aus und ist bei jedem Ausfahrhub der Umgebung ausgesetzt. Selbst ein kleiner Oberflächenfehler an der Stange beschleunigt den Verschleiß der Stangendichtung und führt dazu, dass aus einem einfachen Dichtungsaustausch wiederholte Wartungszyklen werden.
Visuelle Rutenkontrolle
Wischen Sie den Stab mit einem fusselfreien Tuch sauber und prüfen Sie bei guter Beleuchtung die gesamte freiliegende Länge. Suchen Sie nach:
- Riefen oder Kratzer — Längskratzer, die entlang der Stangenachse verlaufen, ermöglichen das Entweichen von Luft an der Stangendichtung vorbei und sind ein Grund für einen sofortigen Austausch oder eine Neupolitur der Stange.
- Korrosion oder Lochfraß — Rostflecken oder Lochfraß auf verchromten Stangen beeinträchtigen die Kontaktfläche der Dichtung. Selbst leichter Oberflächenrost, der sich nicht abwischen lässt, ist ein Warnzeichen.
- Dellen oder flache Stellen — diese deuten auf eine äußere Einwirkung hin. Eine gebogene oder verbeulte Stange führt zu einer ungleichmäßigen seitlichen Belastung der Stangendichtung und -buchse.
- Ölfilm auf der Staboberfläche — Ein leichter, sauberer Schmierfilm ist in geschmierten Systemen normal. Wenn starkes Öl austritt oder sich Tropfen bilden, deutet dies auf eine durchgebrannte Stangendichtung hin.
Maßkontrolle
Bei Zylindern in Präzisionsanwendungen oder solchen, bei denen der Verdacht einer Seitenbelastung besteht, messen Sie den Stangendurchmesser an mehreren Punkten entlang der Länge mit Messschiebern. Vergleichen Sie den Nennstangendurchmesser und die Toleranz des Herstellers. Die meisten Standard-Luftzylinder nach ISO 15552 verwenden gehärtete und verchromte Stahlstangen mit einer h8- oder h9-Toleranz – zum Beispiel 25 mm Nennstange, der akzeptable Durchmesserbereich liegt bei etwa 24,967 mm bis 24,987 mm . Jede messbare Konizität, Ovalität oder Untergröße weist auf Verschleiß hin, der die Dichtung beeinträchtigt.
Überprüfung der Geradheit der Stange
Legen Sie die entfernte Stange auf eine ebene Unterlage oder V-Blöcke und rollen Sie sie langsam. Sichtbare Wackelbewegungen oder hohe Stellen deuten auf eine Biegung hin. Alternativ können Sie eine Messuhr auf einer Magnetbasis montieren und über die Stablänge streichen, während Sie sie drehen. Ein maximaler Rundlauffehler von 0,05 mm pro 100 mm Stablänge ist ein gängiges Akzeptanzkriterium. Verbogene Stangen müssen ersetzt werden – ein Richten ist bei Pneumatikzylinderstangen nicht akzeptabel.
Überprüfen des Betriebsdrucks und der Zylinderleistung
Auch wenn ein Luftzylinder keine externen Lecks aufweist und die Stange sauber ist, kann es sein, dass die Leistung unter den Spezifikationen liegt. Durch die Prüfung des Druck- und Zyklenverhaltens erhalten Sie ein Funktionsbild, das rein visuelle Kontrollen nicht liefern können.
Überprüfung des Versorgungsdrucks
Schließen Sie ein kalibriertes Messgerät so nah wie möglich am Flaschenanschluss an – wenn möglich direkt am Einlassanschluss. Notieren Sie bei normalem Zylinderbetrieb den Druck sowohl am Ausfahr- als auch am Einfahranschluss. Vergleichen Sie diese Messwerte mit dem angegebenen Betriebsdruck für die Anwendung.
Ein Druckabfall von mehr als 10–15 % zwischen Reglersollwert und Zylindereinlass während der Bewegung deutet auf eine übermäßige Durchflussbeschränkung im Kreislauf hin – ein teilweise verstopftes Durchflussregelventil, eine unterdimensionierte Versorgungsleitung oder ein verschmutzter Schalldämpfer/Schalldämpfer auf der Auslassseite. Diese Art von Druckmangel führt selbst bei einem mechanisch einwandfreien Zylinder zu einer trägen Bewegung.
Geschwindigkeits- und Zykluszeitmessung
Messen Sie den vollständigen Aus- und Einfahrhub mit einer Stoppuhr oder mit dem SPS-Zykluszähler der Maschine. Vergleichen Sie mit den ursprünglichen Inbetriebnahmedaten oder mit der vom Hersteller erwarteten Zykluszeit bei Ihrem Betriebsdruck. Ein Zylinder, der früher einen 200-mm-Hub in 0,4 Sekunden absolvierte, jetzt aber 0,7 Sekunden benötigt – ohne Änderung des Drucks oder der Last – weist inneren Verschleiß, Haftreibung der Dichtung oder einen Schmierungsfehler auf.
Ausgabeprüfung erzwingen
Die theoretische Ausgangskraft eines Pneumatikzylinders wird wie folgt berechnet:
F = P × A , wobei F die Kraft (Newton), P der Druck (Pa) und A die Kolbenfläche (m²) ist.
Für einen Zylinder mit 63 mm Bohrung und 6 bar (600.000 Pa) beträgt die theoretische Ausfahrkraft ungefähr 1.870 N (190 kgf) . In der Praxis wird die tatsächliche Kraft durch die Reibung der Stangendichtung, den Gegendruck auf der Auslassseite und etwaige mechanische Ausrichtungsprobleme verringert. Wenn Ihr Zylinder Lasten, mit denen er zuvor problemlos umgegangen ist, nicht mehr bewegen kann, hilft Ihnen diese Berechnung dabei, festzustellen, ob das Problem an einem unzureichenden Versorgungsdruck oder einer mechanischen Verschlechterung liegt.
| Bohrungsgröße (mm) | Kolbenfläche (cm²) | Ausfahrkraft bei 6 bar (N) | Ausfahrkraft bei 6 bar (kgf) |
|---|---|---|---|
| 32 | 8.04 | 482 | 49 |
| 50 | 19.63 | 1.178 | 120 |
| 63 | 31.17 | 1.870 | 191 |
| 80 | 50.27 | 3.016 | 308 |
| 100 | 78.54 | 4.712 | 480 |
Dichtungen prüfen: Wann sie ohne Demontage ausgetauscht werden müssen
Dichtungen sind die verschleißanfälligsten Komponenten im Inneren jedes Pneumatikzylinders. Die Kolbendichtung, die Stangendichtung und die Abstreiferdichtung verschlechtern sich im Laufe der Zeit aufgrund von Hitzezyklen, Verschmutzung und der physikalischen Belastung durch Kompression und Ausdehnung. Viele Techniker warten mit dem Austausch der Dichtungen, bis ein Fehler auftritt – doch zu diesem Zeitpunkt hat die undichte Dichtung häufig bereits angrenzende Komponenten beschädigt.
Anzeichen von Verschleiß der Stangendichtung (sichtbar ohne Demontage)
- Ölige Rückstände oder nasses Aussehen auf der Staboberfläche direkt außerhalb der Vorderkappe
- Luft bläst beim Ausfahren an der Stange vorbei (hörbar oder mit der Hand in der Nähe des Stangendichtungsbereichs wahrnehmbar)
- Auf der Stange sammeln sich Schmutz und Ablagerungen an, die an keiner anderen Stelle der Maschine vorhanden sind. Dies weist darauf hin, dass die Abstreiferdichtung die Stange beim Einfahren nicht mehr sauber kratzt
Anzeichen von Kolbendichtungsverschleiß (abgeleitet aus dem Verhalten)
- Der Zylinder driftet unter Last langsam, ohne dass eine befohlene Bewegung erfolgt
- Der Zylinder kann die festgeklemmte Position nicht halten und erfordert einen kontinuierlichen Luftdruck, um diese aufrechtzuerhalten
- Reduzierte Kraftabgabe trotz korrektem Versorgungsdruck – Luft umgeht den Kolben, anstatt ihn zu drücken
- Unregelmäßige oder ruckartige Bewegungen – manchmal auch „Stick-Slip“ genannt – werden durch ungleichmäßige Dichtungsreibung verursacht, da die Kolbendichtung ungleichmäßig verschleißt
Überlegungen zu Dichtungsmaterial und Temperatur
Standard-Pneumatikzylinderdichtungen bestehen aus NBR (Nitrilkautschuk) mit einer Nennleistung von ca -20°C bis 80°C . In Umgebungen mit höheren Temperaturen – in der Nähe von Öfen, Autoklaven oder Warmumformpressen – versagen diese Dichtungen vorzeitig. Wenn Ihre Flasche in weniger als einem Jahr in einer heißen Umgebung wiederholt durch die Dichtungen brennt, besteht die Lösung in der Aufrüstung auf PTFE- oder Viton-Dichtungen und nicht in einem häufigeren Austausch. Viton-Dichtungen halten normalerweise Dauertemperaturen von bis zu 100 °C stand 200°C .
Überprüfen der Zylindermontage und -ausrichtung
Eine schlechte Montage ist für einen großen Prozentsatz der vorzeitigen Ausfälle von Luftzylindern verantwortlich. Wenn ein Zylinder mit seinem Lastpfad nicht richtig ausgerichtet ist, erzeugt jeder Hub eine seitliche Belastung auf die Stange und die Stangenbuchse. Dies beschleunigt den Verschleiß der Stangendichtung, kann mit der Zeit dazu führen, dass sich die Kolbenstange verbiegt und schließlich die Laufbohrung beschädigt.
Was ist bei der Montage zu prüfen?
- Drehmoment der Befestigungselemente — Überprüfen Sie alle Spurstangenmuttern, Flanschschrauben und Fußbefestigungsschrauben mit einem Drehmomentschlüssel. Mit der Zeit lösen sich die Befestigungselemente durch Vibrationen. Eine lockere Endkappe kann zu einem Luftleck an der Kappenverbindung führen; Eine lockere Fußhalterung kann dazu führen, dass der Zylinder während des Hubs wackelt, was zu einer dynamischen Fehlausrichtung führt.
- Stangenendverbindung — Überprüfen Sie den Gabelkopfbolzen, das Stangenauge oder die Gewindeverbindung zwischen Außen- und Innengewinde am Stangenende. Verschleiß am Gabelkopfbolzenloch ist ein Zeichen für eine Winkelfehlausrichtung. Der Gabelkopf oder das Stangenende sollte sich frei drehen können, jedoch ohne spürbares radiales Spiel.
- Geradheit des Zylinderkörpers — Blicken Sie entlang des Zylinderkörpers und vergleichen Sie ihn mit der Bewegungsrichtung der angetriebenen Last. Jeder sichtbare Winkel zwischen der Zylinderachse und dem Lastpfad weist auf eine Fehlausrichtung hin. Sogar eine 1°-Fehlausrichtung bei einem 200-mm-Hubzylinder Erzeugt eine seitliche Verschiebung von ca. 3,5 mm am Stangenende – mehr als genug, um eine messbare Seitenlast zu erzeugen.
- Verdrehsicherungen — Überprüfen Sie bei geführten oder nicht rotierenden Zylindern, ob die Verdrehsicherungsnut oder die äußere Führungsstange intakt und nicht abgenutzt ist. Eine fehlerhafte Verdrehsicherung führt dazu, dass sich die Kolbenstange unter Last dreht, wodurch sich die daran angeschlossenen Schläuche und Sensoren verdrehen und beschädigen.
Montagehalterung und Stützstruktur
Überprüfen Sie die Halterung oder den Rahmen, an dem der Zylinder befestigt ist. Risse in geschweißten Halterungen, verlängerte Schraubenlöcher oder verformte Montageplatten weisen darauf hin, dass der Zylinder Stoßbelastungen absorbiert hat, für die er nicht ausgelegt war. Diese strukturellen Probleme müssen behoben werden – nicht nur der Zylinder selbst. Der Einbau eines neuen Zylinders in eine gerissene oder verformte Halterung führt innerhalb eines Bruchteils der normalen Lebensdauer zum gleichen Fehler.
Überprüfen von Kissen, Anschlüssen und Endverhalten
Viele Pneumatikzylinder sind mit internen Kissen ausgestattet – einstellbaren Nadelventilen an jeder Endkappe, die den Abgasstrom gegen Ende des Hubs einschränken und den Kolben sanft abbremsen, um Stöße zu verhindern. Wenn die Kissen versagen oder falsch eingestellt sind, hämmert der Kolben bei jedem Zyklus hart gegen die Endkappe. Mit der Zeit führt dies zu Metallermüdung in der Endkappe, lockert die Zugstangen und kann zu Rissen im Lauf führen.
Kisseneinstellung prüfen
Achten Sie bei normalem Zylinderlauf auf die Verzögerung am Hubende. Ein ordnungsgemäß gedämpfter Zylinder sollte spürbar langsamer werden und mit einem sanften Stopp am Ende des Hubs ankommen – nicht mit einem harten Knall. Wenn Sie am Ende des Hubs einen Metall-auf-Metall-Aufprall hören, ist die Dämpfungsnadel zu weit geöffnet (was zu einer unzureichenden Einschränkung führt) oder die Dämpfungsdichtung in der Endkappe ist abgenutzt und muss zum Austausch zerlegt werden.
Stellen Sie das Kissennadelventil jeweils um eine Vierteldrehung ein und beobachten Sie die Wirkung. Das Ziel ist ein möglichst sanfter Stopp, ohne dass ein „Rückpralleffekt“ entsteht, bei dem eine übermäßige Einschränkung dazu führt, dass der Zylinder kurz vor dem Ende des Hubs blockiert. Die meisten Hersteller empfehlen eine Dämpfungseinstellung, die den Kolben nach einem Hub von etwa 5–15 mm zum Stillstand bringt vor dem mechanischen Anschlag.
Luftanschlüsse und Anschlüsse prüfen
Überprüfen Sie alle Luftanschlüsse mit Gewinde. Suchen Sie nach beschädigten Gewinden, Kreuzgewindeverbindungen oder gerissenen Steckverbindungskörpern. Bei einer Verschraubung, die wiederholt entfernt und wieder in Aluminium-Endkappen eingebaut wurde, werden die Gewinde irgendwann beschädigt. Wenn dies frühzeitig erkannt wird, kann ein Gewindeeinsatz (Helicoil) den Anschluss reparieren, ohne die Endkappe auszutauschen. Bleibt die Verbindung bestehen, bis sich die Armatur unter Druck löst, muss in der Regel die gesamte Endkappe ausgetauscht werden.
Überprüfen Sie, dass Schalldämpfer und Schalldämpfer an den Auslassöffnungen nicht verstopft sind. Ein verstopfter Auslass erzeugt Gegendruck, der der Zylinderbewegung entgegenwirkt, wodurch die effektive Kraft verringert und die Zykluszeiten verlangsamt werden. In schmutzigen Umgebungen sollten die Abgasschalldämpfer alle Tage gereinigt oder ausgetauscht werden 6 bis 12 Monate als Standardwartungsartikel.
Schmierungsprüfung: ölfreie vs. geschmierte Zylinder
Moderne Pneumatikzylinder werden zunehmend als ölfreie Einheiten konzipiert – mit selbstschmierenden PTFE-imprägnierten Dichtungen und Buchsen, die keine externe Schmierung erfordern. Ältere Systeme und Hochleistungszylinder sind jedoch typischerweise auf einen Leitungsöler (Öler) vor dem Luftkreislauf angewiesen, der einen kontrollierten Ölnebel in den Luftstrom abgibt.
Für geschmierte Zylindersysteme
- Überprüfen Sie den Ölstand der Schmierstoffwanne. Ein trockener Schmierstoffgeber ist eine der häufigsten Ursachen für vorzeitigen Dichtungsverschleiß. Füllen Sie normalerweise die vom Hersteller angegebene Ölsorte nach Turbinenöl ISO VG 32 oder gleichwertig . Verwenden Sie kein schweres Maschinenöl; Die Tröpfchen sind zu groß, um effektiv durch den Luftkreislauf zu gelangen.
- Überprüfen Sie die Tropfrate des Schmierstoffgebers – normalerweise eingestellt auf 1 Tropfen pro 10 Standardkubikfuß (SCF) Luftstrom oder wie vom Zylinderhersteller angegeben. Zu wenig Öl führt zu Verschleiß; Zu viel Öl führt zu Ölansammlungen in Ventilkörpern und Zylindern, was zu Verklebungen und Verunreinigungen führt.
- Wenn das System über einen längeren Zeitraum ohne Öl lief, füllen Sie den Schmierstoffgeber nicht einfach wieder auf und nehmen Sie den Betrieb wieder auf. Trockene Dichtungen, die ohne Schmierung betrieben wurden, können Mikrorisse aufweisen, die nach der Wiederherstellung des Öls nicht mehr richtig abdichten.
Für ölfreie Zylinder
Ölfreie Zylinder sollten niemals hinter einem Schmierstoffgeber verwendet werden. Das Einleiten von Öl in einen Zylinder, der für den Trockenluftbetrieb ausgelegt ist, verunreinigt die PTFE-Dichtungen, lässt bestimmte Dichtungsmaterialien aufquellen und zieht Staub in der Luft an, der sich im Inneren des Zylinders in eine abrasive Paste verwandelt. Wenn Ihre Anlage über ein zentralisiertes geöltes Luftverteilungssystem verfügt, müssen ölfreie Zylinder durch eine spezielle ungeschmierte Zweigleitung mit einem Koaleszenzfilter geführt werden, um jegliche Ölverschleppung zu entfernen.
Überprüfen des Luftzylinderzylinders und der Endkappen
Das Zylinderrohr (Körperrohr) und die Endkappen sind Strukturbauteile. Während sie im normalen Betrieb selten ausfallen, sind sie in jedem Zyklus einer Ermüdungsbelastung ausgesetzt und können unter anormalen Belastungsbedingungen – Überdruckereignissen, Stoßbelastungen oder langfristiger Fehlausrichtung – Risse oder Verformungen entwickeln.
Fassinspektion
Überprüfen Sie bei stromlosem Zylinder die Außenseite des Zylinders visuell über seine gesamte Länge. Suchen Sie nach:
- Dellen, Verformungen oder Ausbeulungen – ein ausgebeulter Zylinder weist darauf hin, dass der Zylinder Überdruck oder einen schweren Seitenaufprall erfahren hat.
- Korrosion an Aluminium- oder Stahlfässern – Oberflächenkorrosion schwächt die Wand und kann schließlich zur Bildung eines Haarrisses führen. Dies ist insbesondere bei der Lebensmittelverarbeitung oder im Außenbereich relevant.
- Zustand der Spurstange: Prüfen Sie bei Spurstangenzylindern (der gebräuchlichsten Art) jede Spurstange auf Geradheit und auf Risse an den Gewindeabschnitten. Eine verbogene Zugstange zeigt an, dass der Zylinder eine Stoßbelastung senkrecht zu seiner Achse aufgenommen hat.
Inspektion der Endkappen
Überprüfen Sie beide Endkappen auf Risse – insbesondere im Bereich der Anschlussöffnungen und an den Ecken, durch die die Zugstangen verlaufen. Haarrisse sind oft nur unter Vergrößerung oder bei der Farbeindringprüfung sichtbar. Jeder bestätigte Riss in einer Endkappe ist ein obligatorischer Austausch – unter Druck stehende Komponenten mit strukturellen Rissen können nicht durch Schweißen, Füllen oder Klebeband repariert werden.
Vollständige Checkliste für die Inspektion von Luftzylindern
Verwenden Sie diese Checkliste bei der geplanten Wartung oder bei der Untersuchung einer Zylinderleistungsbeschwerde. Ein bestandenes Ergebnis in jeder Kategorie bedeutet, dass sich der Zylinder in einem betriebsbereiten Zustand befindet. Jedes Fehlerergebnis sollte die entsprechende Korrekturmaßnahme auslösen, bevor der Zylinder wieder in Produktion geht.
| Inspektionsgegenstand | Methode | Erfolgsbedingung | Aktion fehlschlagen |
|---|---|---|---|
| Außenluftlecks | Seifenlösung unter Druck | Keine Blasen an den Fugen oder Dichtungen | Verschraubungen festziehen oder Dichtungen austauschen |
| Internes Bypass-Leck | Plug-and-Pressure-Test | Kein Druckanstieg in 60 Sekunden | Kolbendichtungen demontieren und ersetzen |
| Oberfläche der Kolbenstange | Visuelle Wischkontrolle | Keine Riefen, Rost oder Dellen | Stange ersetzen oder neu verchromen |
| Stabgeradheit | Messuhr auf V-Blöcken | ≤ 0,05 mm pro 100 mm | Stange austauschen |
| Versorgungsdruck am Anschluss | Inline-Manometer | Innerhalb von 10 % des Sollwerts während der Bewegung | Einschränkungen klären, Leitungsgröße prüfen |
| Drehmoment der Befestigungselemente | Drehmomentschlüssel | Bei Spezifikation keine Bewegung | Ziehen Sie es erneut auf das vorgeschriebene Drehmoment an |
| Kissenverhalten | Beobachten Sie die Endbewegung | Sanfte Verzögerung, kein Aufprall | Passen Sie die Nadel an oder ersetzen Sie die Kissendichtung |
| Zustand des Laufs und der Endkappe | Sichtprüfung | Keine Risse, Dellen oder Korrosion | Beschädigte Komponente ersetzen |
| Ölstand im Schmierstoffgeber | Visuelle Kontrolle des Schüsselfüllstands | Öl im Schauglas sichtbar | Füllen Sie Öl der richtigen Qualität nach |
| Auspuffschalldämpfer | Durchflussprüfung/visuell | Uneingeschränkter Abgasstrom | Schalldämpfer reinigen oder ersetzen |
Wie oft sollten Sie einen Pneumatikzylinder überprüfen?
Die Inspektionshäufigkeit hängt vom Arbeitszyklus des Zylinders, der Umgebung und der Kritikalität des Prozesses ab. Es gibt kein allgemeingültiges Intervall – ein Zylinder, der in einer staubigen Gießerei drei Schichten am Tag, sieben Tage die Woche läuft, benötigt weitaus häufigere Wartung als ein Zylinder, der zweimal pro Schicht in einem sauberen Montageraum läuft.
| Zustand | Empfohlenes Inspektionsintervall | Dichtungswechselintervall |
|---|---|---|
| Leichte, saubere Umgebung | Alle 12 Monate | Alle 3–5 Jahre oder 20 Millionen Zyklen |
| Mittlere Beanspruchung, normale Industrieumgebung | Alle 6 Monate | Alle 1–2 Jahre oder 10 Millionen Zyklen |
| Schwere, staubige oder nasse Umgebung | Alle 3 Monate | Jährlich oder 5 Millionen Zyklen |
| Hohe Temperaturen oder chemische Einwirkung | Monatliches Visual; vierteljährlicher Vollcheck | Alle 6 Monate |
Implementieren Sie über zeitbasierte Intervalle hinaus bedingungsbasierte Trigger. Jedes Mal, wenn ein Zylinder ein neues Symptom zeigt – langsamere Zykluszeit, neue Geräusche, Positionssensorfehler oder sichtbare Leckage – behandeln Sie es als außerplanmäßiges Inspektionsereignis, unabhängig davon, wann die letzte geplante Wartung abgeschlossen wurde. Das Warten auf das nächste geplante Intervall, wenn bereits Symptome aufgetreten sind, bedeutet, auf einen Fehler zu warten.
Häufige Probleme mit Luftzylindern und ihre Ursachen
Bei der Überprüfung eines Pneumatikzylinders spart die Möglichkeit, ein Symptom auf seine Grundursache zurückzuführen, Zeit und verhindert Wiederholungsfehler. Nachfolgend sind die am häufigsten auftretenden Probleme und ihre wahrscheinlichsten Ursachen aufgeführt.
Der Zylinder lässt sich nicht aus- oder einfahren
- Kein Versorgungsdruck – Funktion des vorgeschalteten Magnetventils und FRL-Einheit prüfen
- Kolbenstange blockiert – verursacht durch mangelnde Schmierung oder starken Verschleiß der Stangenbuchse
- Äußeres mechanisches Hindernis – Last ist blockiert oder Zylinder ist am Hubende mechanisch blockiert
- Dämpfungsnadelventil zu weit geschlossen – Zylinder bleibt aufgrund des eingeschlossenen Abgasdrucks stehen, bevor er die Endkappe erreicht
Der Zylinder bewegt sich unregelmäßig oder ruckartig
- Stick-Slip durch Trockendichtungen – fügen Sie Schmierung hinzu oder rüsten Sie auf ein vorgeschmiertes Zylindermodell um
- Verunreinigte Luftzufuhr – Partikel oder Wasser in der Luftzufuhr verursachen ungleichmäßige Reibung. Überprüfen und warten Sie den Luftfilter und den Wasserabscheider.
- Unterdimensionierte Durchflussregelventile – unzureichender Durchfluss verursacht Pendelverhalten. Vergleichen Sie die Durchflussanforderungen mit dem Cv-Wert des installierten Ventils.
Der Zylinder erreicht unter Last das Hubende nicht
- Betriebsdruck zu niedrig – Reglersollwert überprüfen und auf Druckabfall in langen Versorgungsleitungen prüfen
- Die Bohrungsgröße ist für die Last zu klein – berechnen Sie die erforderliche Kraft mit F = P × A neu und verbessern Sie die Bohrung bei Bedarf
- Schwerwiegende Umgehung der Kolbendichtung – der Zylinder kann nicht den vollen Kammerdruck aufbauen, da die Luft schneller durch den Kolben strömt, als sie zugeführt wird
Schnelles und wiederholtes Versagen der Dichtung
- Verunreinigte Zuluft – Partikel mit einer Größe von nur 10 Mikrometern wirken als Schleifmittel auf die Dichtlippen. Installieren Sie vorgeschaltet einen 5-Mikrometer-Koaleszenzfilter.
- Verkratzte Stangenoberfläche – eine beschädigte Stange zerstört neue Dichtungen innerhalb weniger Tage. Die Stange muss korrigiert werden, bevor der Austausch der Dichtung einen Unterschied macht.
- Falsch ausgerichteter Zylinder – seitliche Belastung beschädigt die Dichtungslippen ungleichmäßig. Korrigieren Sie die Ausrichtung vor dem erneuten Verschließen.
- Falsches Dichtungsmaterial für die Umgebung – verbessern Sie das Dichtungsmaterial, um es an die tatsächliche Betriebstemperatur und die chemische Belastung anzupassen.
Wann sollte der gesamte Luftzylinder ausgetauscht oder repariert werden?
Nicht jedes Zylinderproblem erfordert einen vollständigen Austausch. Dichtungssätze für Standard-ISO-Zylindergrößen sind weit verbreitet und kostengünstig – der Austausch von Dichtungen in einem Zylinder mit 63-mm-Bohrung ist in der Regel kostenintensiv unter 20 $ in Teilen , im Vergleich zu 80–250 US-Dollar für einen neuen gleichwertigen Zylinder. Ein Dichtungswechsel lohnt sich jedoch nur, wenn die übrigen Komponenten noch in gebrauchsfähigem Zustand sind.
Eine Reparatur ist die richtige Wahl, wenn:
- Die Laufbohrung ist glatt und liegt innerhalb der Toleranz (keine Riefenbildung oder Korrosion).
- Die Kolbenstange ist gerade und die Oberflächenbeschaffenheit ist intakt
- Die Endkappen sind rissfrei und die Gewinde sind in gutem Zustand
- Der Zylinder hat etwa 50 % seiner erwarteten Lebensdauer nicht überschritten
- Die Vorlaufzeit für ein identisches Ersatzteil ist lang und die Produktion kann nicht warten
Ersetzen Sie den Zylinder, wenn:
- Die Laufbohrung weist Riefen auf oder ist korrodiert – neue Dichtungen versagen an einer beschädigten Lauffläche schnell
- Der Stab ist verbogen, weist tiefe Kerben auf oder hat einen Durchmesser unterhalb des Mindestdurchmessers – eine zuverlässige Reparatur der Stäbe vor Ort ist nicht möglich
- Die Gewinde der Endkappen sind abgerissen oder die Endkappen haben Risse
- Der Zylinder wurde mehrfach repariert und fällt innerhalb kurzer Zeit immer noch aus – ein Muster wiederholter Ausfälle weist auf ein systemisches Problem (falscher Zylinder für die Anwendung) hin, das durch eine Reparatur nicht gelöst werden kann
- Der Zylinder hat eine nicht standardmäßige oder veraltete Größe, für die keine Dichtungssätze mehr erhältlich sind
Bevor Sie einen Ersatz bestellen, dokumentieren Sie die Spezifikationen des vorhandenen Zylinders vollständig: Bohrungsdurchmesser, Hublänge, Montageart (Zugstange, Profilkörper oder Rundkörper), Anschlussgröße und -position, Gewindetyp des Stangenendes sowie etwaige Besonderheiten (Edelstahl, Magnetkolben, Reinraumspezifikation). Die Bestellung eines Zylinders mit der falschen Anschlussposition oder dem falschen Stangenendetyp erfordert zusätzliche mechanische Änderungen und verzögert die Reparatur weiter.