

Was einen Zuverlässigen eigentlich auszeichnet Hersteller von pneumatischen Greifern Vom Rest
Die kurze Antwort: Ein zuverlässiger Hersteller pneumatischer Greifer zeichnet sich durch drei messbare Dinge aus, nicht durch Marketingtexte – Wiederholbare Greifkraft über Tausende von Zyklen hinweg, versiegelte Konstruktion, die dem Eindringen von Staub und Feuchtigkeit widersteht, und Backenhubgenauigkeit innerhalb von 0,02 mm bis 0,05 mm. Alles andere – Beschichtungsfarbe, Katalogdicke oder Ausstellungsraumgröße – ist zweitrangig. Käufer, die nach Herstellern von pneumatischen Greifern suchen, versuchen in der Regel, eines von zwei Problemen zu lösen: ein Greifer, der auf einer Hochgeschwindigkeitslinie zu schnell verschleißt, oder ein Greifer, der auf Teilen mit unterschiedlicher Oberflächenbeschaffenheit keine konstante Kraft ausüben kann. Beide Probleme gehen auf Designentscheidungen zurück, die in der Herstellungsphase getroffen werden. Aus diesem Grund konzentriert sich dieser Leitfaden darauf, was vor der Bestellung überprüft werden sollte, und nicht auf allgemeine Produktbeschreibungen.
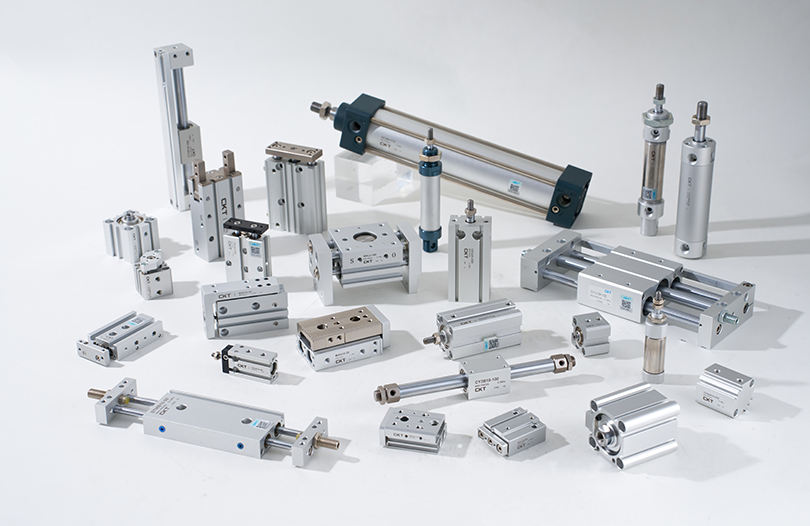
Pneumatische Greifer bleiben die kostengünstigste End-of-Arm-Tooling-Option für sich wiederholende Pick-and-Place-Arbeiten, und die Nachfrage bleibt bis ins Jahr 2026 stark, da die Elektronikmontage, Automobil-Unterkomponentenlinien und die Verpackungsautomatisierung weiter expandieren. Zhejiang CKT Pneumatik Co., Ltd hat seinen Katalog genau um diese Nachfragekurve herum aufgebaut und Parallel-, Winkel- und Drei-Backen-Greiferlinien für OEM-Integratoren hergestellt, die sowohl konstante Lieferzeiten als auch konstante Leistung benötigen.
Wie ein pneumatischer Greifer tatsächlich Luftdruck in Greifkraft umwandelt
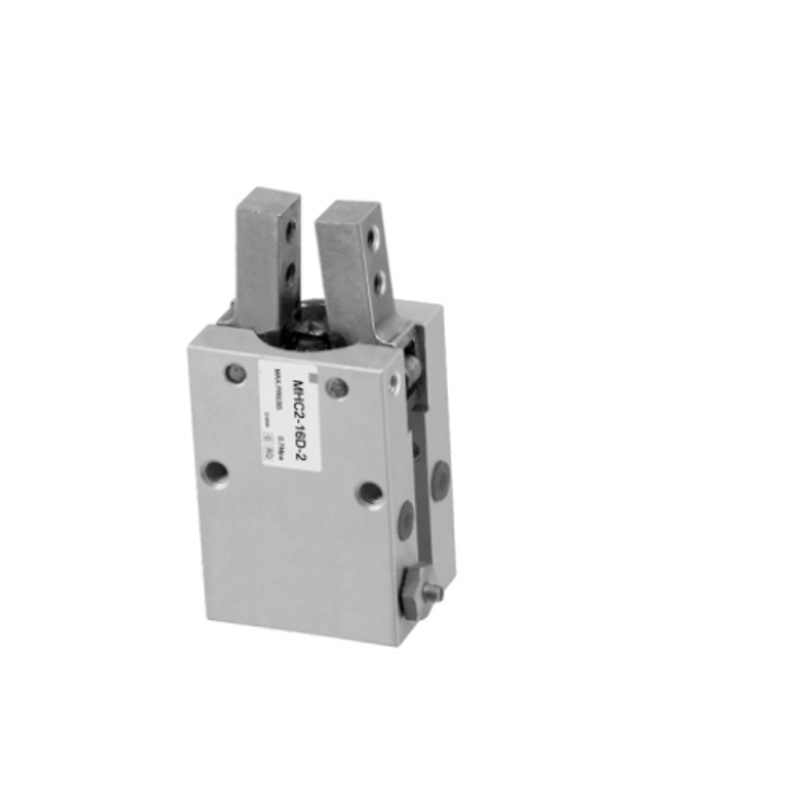
Ein pneumatischer Greifer ist ein mechanischer Aktuator, der den Druckluftdruck über einen Kolben-Nocken- oder Kolben-Zahnstangen-Mechanismus in eine lineare oder winkelige Backenbewegung umwandelt. Luft tritt in einen Anschluss ein, drückt einen Kolben entlang einer Bohrung, und diese Kolbenbewegung wird über eine mechanische Verbindung in eine Kraft zum Schließen der Backen umgewandelt. Der Zusammenhang ist eindeutig, wird jedoch von Käufern, die Spezifikationen vergleichen, oft missverstanden:
Die Kernkomponenten in der Reihenfolge
- Zylinderkörper – beherbergt den Kolben und definiert den Bohrungsdurchmesser, der direkt die maximale theoretische Kraft festlegt
- Kolben und Stange – das bewegliche Element, das auf einer oder beiden Seiten Luftdruck erhält
- Nocken- oder Zahnstangenverbindung – wandelt die lineare Kolbenbewegung in eine Backenbewegung um, entweder parallel oder winkelig
- Backenführungen – Linearlager oder Schwalbenschwanzführungen, die den Backenweg frei von seitlichem Spiel halten
- Dichtungen – die Komponente, die am meisten für die langfristige Zuverlässigkeit verantwortlich ist, da Dichtungsverschleiß die Hauptursache für Kraftabfall im Feld ist
Die Formel, die Integratoren verwenden, um die theoretische Greifkraft abzuschätzen, ist F = P × A × n , wobei P der Versorgungsluftdruck, A die effektive Kolbenfläche und n die Anzahl der Backen ist, die mit dem Teil in Kontakt stehen. Bei dieser Zahl handelt es sich immer um eine Obergrenze und nicht um eine Garantie – die reale Greifkraft sinkt je nach Reibungsverlusten im Gestänge um etwa 15 bis 30 %, was genau der Grund dafür ist, dass zwei Greifer mit identischen Bohrungsdurchmessern je nach Bearbeitungstoleranz und Gestängekonstruktion sehr unterschiedliche Leistungen erbringen können.
Einfachwirkende versus doppeltwirkende Schaltkreise
Einfachwirkende Greifer basieren auf einer Druckfeder, um die Backen in ihre Standardposition zurückzubringen, was bedeutet, dass der Luftdruck nur in eine Richtung wirkt. Diese Konstruktion ist bei kleineren Bohrungsgrößen üblich, bei denen aus Sicherheitsgründen eine normalerweise geschlossene Backenposition wünschenswert ist, da das Teil gegriffen bleibt, wenn der Luftdruck mitten im Zyklus verloren geht. Doppeltwirkende Greifer leiten die Luft stattdessen über zwei separate Anschlüsse zu beiden Seiten des Kolbens und erzeugen so eine gleichmäßigere Kraft sowohl in der Öffnungs- als auch in der Schließrichtung, allerdings auf Kosten eines 5/2- oder 5/3-Wege-Magnetventils anstelle des einfacheren 3/2-Wegeventils, das für einfachwirkende Kreisläufe verwendet wird.
Die Rolle der Flusskontrolle und Dämpfung
An jedem Luftanschluss angebrachte Durchflussregelventile regeln die Geschwindigkeit, mit der sich der Kolben bewegt, was wichtiger ist, als die meisten Käufer annehmen. Wenn eine Backe an einem empfindlichen Teil zu schnell zuschnappt, besteht die Gefahr, dass es Markierungen oder Risse bekommt, während eine Backe, die sich zu langsam schließt, zum Engpass in einem Hochgeschwindigkeits-Pick-and-Place-Zyklus wird. Hersteller, die anstelle fester Öffnungen einstellbare Durchflusskontrollanschlüsse einbauen, geben Integratoren mehr Spielraum zur Abstimmung der Zykluszeit, ohne externe Ventilhardware hinzuzufügen. Die Endlagendämpfung, die typischerweise durch einen kleinen Elastomerstoßdämpfer oder eine interne Luftpolsterkammer erreicht wird, reduziert mechanische Stöße auf das Gestänge in der vollständig geöffneten und vollständig geschlossenen Position – ein Detail, das in den Lebensdauerbewertungen weitaus häufiger zum Ausdruck kommt, als die meisten Datenblätter anerkennen.
Vergleich der vier Greifertypen, die Hersteller üblicherweise herstellen
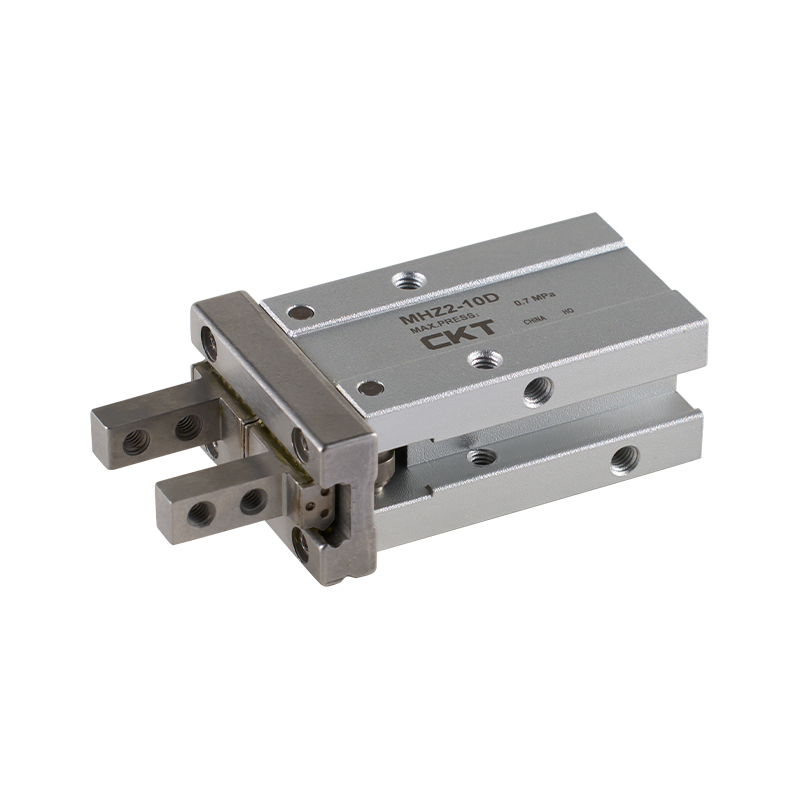
Nicht jeder pneumatische Greifer ist gleich aufgebaut und die Wahl des falschen Typs für die Anwendung ist der häufigste Beschaffungsfehler. Die folgende Tabelle spiegelt typische Spezifikationen wider, die von mittelständischen chinesischen Herstellern veröffentlicht wurden, die im Jahr 2026 Standardkatalog-Greiferlinien herstellen.
| Greifertyp | Kieferbewegung | Typischer Bohrbereich | Am besten geeignet für |
|---|---|---|---|
| Parallel (Zweibacken) | Beide Backen bewegen sich symmetrisch nach innen | 10 mm bis 63 mm | Flache oder zylindrische Teile, die eine zentrierte Aufnahme erfordern |
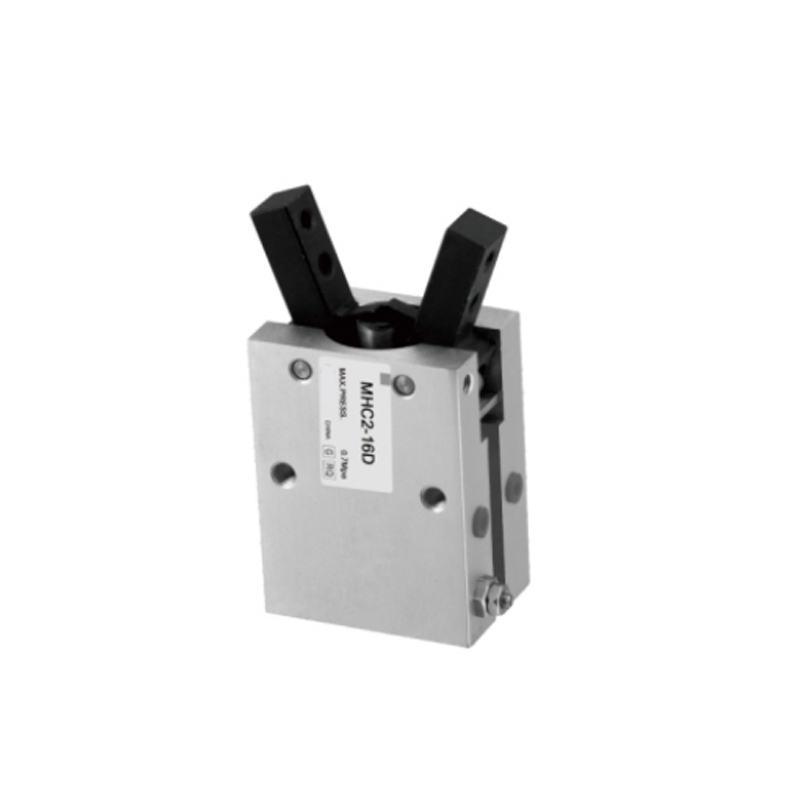
| Eckig | Die Backen schwenken auf einem Drehpunkt auf | 16mm bis 50mm | Enge Räume, in denen der lineare Backenweg eingeschränkt ist |
| Dreibackenzentriert | Drei Backen schließen sich gleichzeitig zur Mitte hin | 20 mm bis 80 mm | Runde oder symmetrische Werkstücke, die eine Selbstzentrierung erfordern |
| Kniehebel | Backenverriegelung durch mechanischen Kniehebel am Hubende | 25 mm bis 100 mm | Schwere Teile erfordern Haltekraft auch nach Luftverlust |
Parallelgreifer machen den größten Anteil der Bestellungen aus, da es sich bei den meisten Pick-and-Place-Aufgaben in der Elektronik- und Leichtmontage um flache oder kastenförmige Teile handelt. Dreibackengreifer erfreuen sich einer stetigen Nachfrage von Herstellern, die die Automobil- und Bearbeitungsbranche beliefern, wo Rundmaterial und zylindrische Komponenten dominieren.
Berechnen Sie die tatsächlich benötigte Greifkraft
Integratoren folgen einer Regel: Die erforderliche Greifkraft sollte minimal sein Das 4- bis 6-fache des Gewichts des zu handhabenden Teils und höher für Teile, die sich mit hoher Geschwindigkeit bewegen oder Stoßbelastungen ausgesetzt sind, wie z. B. plötzliche Stopps auf einer vom Förderband gespeisten Linie. Eine 2 kg schwere Komponente, die sich mit Standard-Pick-and-Place-Geschwindigkeit bewegt, benötigt als Sicherheitsmarge typischerweise eine Greifkraft von 80 N bis 120 N, nicht die bloßen 20 N, die allein die Schwerkraft erfordern würde.
Hersteller, die diesen Unterschied verstehen – anstatt einfach nur die höchste theoretische Kraft auf einem Datenblatt anzugeben – neigen dazu, in der Angebotsphase genauere Größenangaben zu machen. Dies ist ein Bereich, in dem die direkte Zusammenarbeit mit dem Ingenieurteam eines Herstellers und nicht nur mit einem reinen Handelsunternehmen tendenziell bessere Ergebnisse liefert, da für Fragen zur Dimensionierung jemand erforderlich ist, der mit der internen Verbindungsgeometrie und nicht nur mit dem veröffentlichten Bohrungsdurchmesser vertraut ist.
Ein ausgearbeitetes Größenbeispiel
Stellen Sie sich eine 1,5 kg schwere Gussmetallhalterung vor, die mit mäßiger Pick-and-Place-Geschwindigkeit bewegt wird und zwei Backen in Kontakt sind. Unter Verwendung des 4- bis 6-fachen Sicherheitsfaktors liegt die angestrebte Griffkraft zwischen 59 N und 88 N. Wenn der Versorgungsdruck auf 0,5 MPa festgelegt ist, arbeitet die erforderliche effektive Kolbenfläche rückwärts von F = P × A × n: Bei n = 2 Backen ergibt die Lösung nach A etwa 59 bis 88 Quadratmillimeter effektive Kolbenfläche pro Backe, wenn Reibungsverluste der Verbindung von etwa 25 % wieder berücksichtigt werden. In der Praxis weist dies einen Integrator auf einen Greifer mit 20 mm bis 25 mm Bohrung und nicht auf eine kleinere 16 mm-Einheit hin, die nur das Kraftziel erreichen würde an der Spitze seines Nenndruckbereichs und lässt keinen Sicherheitsspielraum, wenn der Luftdruck in der Werkstatt während der Spitzennachfrage des Kompressors schwankt.
Warum Oberflächenreibung die Mathematik verändert
Die obigen Berechnungen gehen von einem moderaten Reibungskoeffizienten zwischen dem Backenfinger und der Teileoberfläche aus, typischerweise im Bereich von 0,15 bis 0,3 für den Kontakt von bearbeitetem Metall auf bearbeitetem Metall. Teile mit öligen, polierten oder pulverbeschichteten Oberflächen können diesen Koeffizienten erheblich senken, was bedeutet, dass die gleiche theoretische Greifkraft zu einer geringeren tatsächlichen Haltefähigkeit führt. Aus diesem Grund werden so häufig kundenspezifische Backenfingereinsätze mit strukturierten oder polymerbeschichteten Kontaktflächen nachgefragt — Sie erhöhen den effektiven Reibungskoeffizienten, ohne dass ein größerer und teurerer Greiferkörper erforderlich ist.
Material- und Verarbeitungsqualitätsfaktoren, die die Lebensdauer bestimmen
Zwei Greifer können auf einem Datenblatt identisch aussehen und über einen Zeitraum von 24 Monaten dennoch sehr unterschiedliche Leistungen erbringen. Die Unterscheidungsmerkmale liegen fast immer in der Materialauswahl und den internen Toleranzen und nicht in etwas, das von außen sichtbar ist.
Gehäuse- und Kolbenmaterialien
Körper aus Aluminiumlegierung, die typischerweise nach der Bearbeitung eloxiert werden, bleiben der Standard für gewichtsempfindliche Anwendungen, während Führungsschienen aus gehärtetem Stahl im Inneren der Backenschlitten dem Verschleiß bei hohen Zyklen weitaus besser widerstehen als unbehandelte Aluminiumführungen. Hersteller, die Greifer mit einer Leistung von mehr als 2 Millionen Zyklen herstellen, verwenden fast immer gehärteten und geschliffenen Stahl für die Backenführungsschienen , da der Aluminium-auf-Aluminium-Kontakt am Backenschlitten die häufigste Ursache für vorzeitiges Spiel ist.
Auswahl der Dichtungsmasse
Dichtungen aus Nitrilkautschuk (NBR) sind für Standard-Werkstattumgebungen ausreichend geeignet, Dichtungen aus Fluorkohlenstoff (FKM) werden jedoch bevorzugt, wenn die Umgebungstemperatur 60 °C übersteigt oder der Greifer Kühlmittelnebel ausgesetzt ist, wie er bei Anwendungen in Bearbeitungszellen üblich ist. Käufer, die bei Herstellern von pneumatischen Greifern für Lebensmittelverpackungslinien einkaufen, sollten sich insbesondere auf die Kompatibilität der Dichtungsmasse vergewissern, da Standard-NBR-Dichtungen bei wiederholten Waschzyklen schneller abbauen können.
| Komponente | Standardmaterial | Verbesserte Option |
|---|---|---|
| Körper | Eloxierte Aluminiumlegierung | Hartanodisiertes Aluminium für abrasive Umgebungen |
| Backenführungsschiene | Einsatzgehärteter Stahl | Geschliffener und verchromter Stahl |
| Robben | NBR (Nitrilkautschuk) | FKM (Fluorkohlenstoff) für hohe Hitze- oder Kühlmittelbelastung |
| Backenfingereinsätze | Stahl, ungehärtet | Individuell nach Teilegeometrie gefertigt, häufig mit Polymerbeschichtung |
Der Luftverbrauch ist ein echter Betriebskostenfaktor und kein nachträglicher Einfall
Jeder Greiferzyklus verbraucht ein festes Volumen an Druckluft proportional zur Bohrungsgröße und Hublänge, und Druckluft ist einer der teureren Betriebsmittel in einer typischen Fabrik, wenn man die Erzeugungs- und Verteilungsverluste berücksichtigt. Ein Greifer mit 20-mm-Bohrung, der über drei Schichten einmal pro Sekunde läuft, kann einen deutlich größeren Anteil der Kompressorleistung verbrauchen, als Integratoren in der Planungsphase eingeplant haben. Käufer, die mehrere Hersteller pneumatischer Greifer bewerten, sollten nach dem typischen Luftverbrauch pro Zyklus bei Nennhub und nicht nur nach dem Bohrungsdurchmesser fragen, da sich zwei Greifer mit derselben Bohrung in der Hublänge und damit in der Luftaufnahme pro Zyklus unterscheiden können.
Pneumatische versus elektrische Greifer
Elektrische Greifer haben bei Anwendungen, die eine programmierbare Kraft- oder Positionsrückmeldung erfordern, an Bedeutung gewonnen, aber pneumatische Greifer bleiben aufgrund geringerer Stückkosten und einfacherer Steuerungsanforderungen für einfache Pick-and-Place-Arbeiten dominant. Der folgende Vergleich spiegelt typische Kompromisse wider, die Käufer bei der Entscheidung zwischen den beiden abwägen.
| Faktor | Pneumatischer Greifer | Elektrischer Greifer |
|---|---|---|
| Stückkosten | Niedriger, typischerweise ein Bruchteil einer entsprechenden elektrischen Einheit | Höher, bedingt durch Motor- und Steuerungskosten |
| Kraftkontrolle | Fest durch Versorgungsdruck, einstellbar nur über Regler | Programmierbar und wiederholbar auf mehreren Kraftniveaus |
| Infrastruktur erforderlich | Druckluftversorgung und Filterung | Elektrische Verkabelung und ein Bewegungscontroller |
| Zyklusgeschwindigkeit | Im Allgemeinen schneller für einfache Auf-Zu-Bewegungen | Etwas langsamer, aber mit feinerer Positionskontrolle |
Wo pneumatische Greifer branchenübergreifend die schwersten Hebevorgänge leisten
Die Nachfrage nach Herstellern pneumatischer Greifer erstreckt sich über ein breiteres Spektrum von Branchen, als die meisten Käufer zunächst erwarten, und die Anforderungen an Größe und Backenkonfiguration unterscheiden sich erheblich zwischen ihnen.
- Elektronikmontage — Parallelgreifer mit kleiner Bohrung im Bereich von 6 mm bis 20 mm für die Handhabung von Leiterplattenmodulen, Steckverbindern und kleinen Gehäusen
- Automobil-Unterbaugruppe — Dreibacken- und Kniehebelgreifer mittlerer bis großer Bohrung für Motorkomponenten, Lagerringe und zylindrische Metallteile
- Verpackung und Kartonabwicklung — Winkelgreifer mit verlängerten Backenfingern für Kartons, Beutel und unregelmäßige Softpack-Ware
- Maschinenpflege — Hochleistungs-Parallelgreifer, die für die wiederholte Einwirkung von Kühlmittel und Metallspänen in CNC-Arbeitszellen ausgelegt sind
- Montage medizinischer Geräte — Präzisionsgreifer mit kleiner Bohrung und engen Wiederholgenauigkeitstoleranzen, oft unter 0,02 mm
Vor allem Maschinenbeschickungsanwendungen drängen Hersteller tendenziell zu abgedichteten, IP64-zertifizierten Greifergehäusen, da das Eindringen von Kühlmittel in die Kolbenbohrung eine der schnellsten Möglichkeiten ist, die Lebensdauer einer CNC-angrenzenden Greiferinstallation zu verkürzen.
Montage des Greifers auf einem Roboterarm oder einem festen Automatisierungsrahmen
Die meisten pneumatischen Greifer werden mit einem standardisierten Montageflanschmuster geliefert, das zu gängigen Roboter-Handgelenkschnittstellen passt. Käufer, die einen Greifer jedoch in einen festen Pick-and-Place-Rahmen statt in einen Roboterarm integrieren, benötigen stattdessen oft eine einfachere Halterungshalterung. Durch frühzeitiges Bestätigen der Montageschnittstelle wird eine häufige Verzögerung vermieden, wenn der Greifer korrekt gebaut ankommt, der Integrator jedoch eine Adapterplatte bearbeiten muss, bevor mit der Installation fortgefahren werden kann. Auch die Kabel- und Luftleitungsführung verdient frühzeitige Aufmerksamkeit – Greifer, die an einem beweglichen Roboterhandgelenk montiert sind, benötigen einen flexiblen Luftschlauch, der für kontinuierliches Biegen ausgelegt ist. Dies ist eine andere Spezifikation als die starre Luftleitung, die bei einem Greifer mit fester Position verwendet wird.
Sensor-Feedback-Optionen
Die Positionserfassung an einem pneumatischen Greifer erfolgt typischerweise über magnetische Reed-Schalter oder Halbleitersensoren, die in einem Schlitz entlang des Zylinderkörpers montiert sind und erkennen, wann der Kolben die vollständig geöffnete oder vollständig geschlossene Position erreicht. Diese binäre Offen/Geschlossen-Rückmeldung reicht für die meisten Pick-and-Place-Aufgaben aus, aber Anwendungen, die ein vorhandenes, aber unterdimensioniertes Teil erkennen müssen (manchmal auch Teilschließ- oder Teilerkennungsfunktion genannt), erfordern eine Zwischenposition des Sensors oder einen analogen, druckbasierten Teilerkennungsschaltkreis. Käufer mit dieser Anforderung sollten die Sensorsteckplatzkompatibilität und den Sensortyp bereits in der Angebotsphase bestätigen und nicht erst, nachdem der Greifer bereits bearbeitet wurde.
Wartungspraktiken, die die Lebensdauer des Greifers über den Garantiezeitraum hinaus verlängern
- Überprüfen Sie die Filterung der Luftleitung monatlich – Partikelverunreinigungen in der Zuluft sind die Hauptursache für den beschleunigten Dichtungsverschleiß
- Schmieren Sie die Kolbenbohrung in einem festgelegten Intervall nach, anstatt auf einen Leistungsabfall zu warten, typischerweise alle 500.000 bis 1.000.000 Zyklen, je nach Arbeitszyklus
- Überprüfen Sie das Spiel der Backenführung vierteljährlich mit einer Messuhr. Ein Spiel von mehr als 0,1 mm weist darauf hin, dass die Führungsschiene abgenutzt ist und ausgetauscht werden muss
- Überprüfen Sie das Drehmoment der Befestigungsschrauben nach dem ersten Betriebsmonat, da es bei neu installierten Werkzeugen häufig zu einer Lockerung durch Vibrationen kommt
- Verfolgen Sie nach Möglichkeit die Anzahl der Zyklen pro Greifer, da die meisten Hersteller die Lebensdauer in Zyklen und nicht in Kalenderzeiten angeben
Anlagen, die eine planmäßige Bohrungsschmierung anstelle einer reaktiven Wartung implementieren, berichten in der Regel von einer Lebensdauer der Greifer, die 30 bis 40 % über der Basisbewertung des Herstellers liegt, basierend auf Wartungsprotokollen, die von mittelständischen Automatisierungsintegratoren geteilt werden, die Mehrschichtproduktionslinien verwalten.
Häufige Feldsymptome und was sie normalerweise bedeuten
| Symptom | Wahrscheinliche Ursache | Typischer Fix |
|---|---|---|
| Die Griffkraft lässt allmählich nach | Dichtungsverschleiß oder Bohrungsriefen durch verunreinigte Luft | Dichtungssatz ersetzen, vorgeschaltete Filterung prüfen |
| Kieferspiel oder Wackeln bei voller Streckung | Verschleiß der Führungsschiene durch hohe Zyklenzahl | Ersetzen Sie die Führungsschienenbaugruppe |
| Langsame oder langsame Zykluszeit | Unterdimensionierte Luftzufuhrleitung oder verstopfte Durchflussregelung | Überprüfen Sie den Leitungsdurchmesser und reinigen Sie die Durchflussregelöffnung |
| Hörbares Luftleck aus dem Körper | Defekte Kolbendichtung oder lose Anschlussverschraubung | Ziehen Sie zuerst die Anschlüsse fest und prüfen Sie dann die inneren Dichtungen |
| Inkonsistente Teileabholung | Abgenutzte oder verunreinigte Kieferfingeroberfläche | Backenfingereinsätze reinigen oder ersetzen |
Was Sie überprüfen sollten, bevor Sie eine Bestellung bei einem Hersteller von pneumatischen Greifern aufgeben
Die Beschaffung von ausländischen Herstellern führt zu einer Due-Diligence-Prüfung, die inländische Käufer manchmal überspringen, und das Überspringen dieser Sorgfaltspflicht ist der Grund für das meiste Bedauern bei der Beschaffung. Bevor Käufer eine Bestellung bestätigen, sollten sie Folgendes direkt beim Vertriebsteam des Herstellers anfordern:
Dokumentation auf Anfrage
- Tatsächlich gemessene Kraft-Druck-Kurven, nicht nur die theoretische, formelbasierte Zahl
- Bewertete Zyklenlebensdauer bei dem spezifischen Arbeitszyklus, der zu Ihrer Anwendung passt, da eine Nennleistung von 5 Millionen Zyklen bei niedriger Geschwindigkeit nicht direkt auf eine Hochgeschwindigkeitsstrecke übertragen werden kann
- Muster-Maßkontrollbericht für Backenparallelität und Wiederholbarkeit
- Standardvorlaufzeit im Vergleich zur Vorlaufzeit für die kundenspezifische Backenfingerbearbeitung, die oft den eigentlichen Engpass in Projektzeitplänen darstellt
Zhejiang CKT Pneumatik Co., Ltd ist einer von mehreren etablierten chinesischen Herstellern in diesem Bereich, die sowohl Standardkatalog-Greiferlinien als auch kundenspezifische Backenfingerbearbeitung für OEM-Integratoren liefern. Die oben genannte Due-Diligence-Checkliste gilt unabhängig davon, welchen Hersteller von pneumatischen Greifern ein Käufer bewertet. Die Anforderung von Mustereinheiten für interne Zyklustests vor der Vergabe eines vollständigen Produktionsauftrags bleibt die zuverlässigste Möglichkeit, eine neue Lieferantenbeziehung zu validieren, insbesondere für Käufer, die Greifer in eine Linie integrieren, bei der die Ausfallkosten hoch sind.
Wie ein typischer Angebotszeitplan aussieht
Für Standard-Katalogbohrungsgrößen ohne kundenspezifische Backenfinger erfolgt die Angebotserstellung bei einem etablierten Hersteller in der Regel schnell, oft innerhalb von ein bis zwei Werktagen, sobald die erforderliche Kraft, der erforderliche Hub und die Montageschnittstelle bestätigt sind. Die kundenspezifische Bearbeitung der Backenfinger verlängert diesen Zeitrahmen erheblich, da ein Zeichnungsüberprüfungszyklus erforderlich ist, bevor mit der Werkzeugherstellung begonnen werden kann. Käufer mit einer engen Projektfrist sollten Teilezeichnungen für die Backenfingerkonstruktion so früh wie möglich senden, noch bevor die Bohrungsgröße endgültig festgelegt ist, da die Backenfingergeometrie und die Greifergröße häufig gemeinsam und nicht in strenger Reihenfolge festgelegt werden.
Erstellen Sie ein ehrliches Bild der Gesamtbetriebskosten
Der Stückpreis ist nur ein Einzelposten der tatsächlichen Kosten für den Einsatz eines pneumatischen Greifers in einer Produktionslinie. Ein vollständiger Gesamtkostenvergleich zwischen zwei konkurrierenden Angeboten sollte den Preis der Greifereinheit, die erwarteten Kosten für den Austausch des Dichtungssatzes über einen Zeitraum von drei Jahren, die Luftverbrauchskosten bei den tatsächlichen Strom- und Kompressoreffizienzraten der Anlage sowie die Arbeitskosten für geplante Wartung im Vergleich zu reaktiven Reparaturen umfassen. Ein Greifer, der im Voraus 10 % teurer ist, aber auf gehärteten Führungsschienen für eine doppelte Lebensdauer ausgelegt ist, erweist sich über einen dreijährigen Einsatz häufig als günstiger Sobald Austauscharbeiten und Ausfallzeiten der Linie berücksichtigt werden, ist der Stückpreis allein eine schlechte Grundlage für den Vergleich von Herstellern pneumatischer Greifer.
Ein Kurzreferenz-Glossar für Greifer-Spezifikationsblätter
| Begriff | Was es bedeutet |
|---|---|
| Bohrungsdurchmesser | Innendurchmesser des Zylinders, der Haupttreiber der theoretischen Kraftabgabe |
| Hub pro Kiefer | Distanz, die jede Backe von vollständig geöffnet bis vollständig geschlossen zurücklegt |
| Wiederholbarkeit | Wie gleichmäßig die Backen Zyklus für Zyklus in die gleiche Position zurückkehren |
| Bewertete Lebensdauer | Anzahl der Öffnungs-/Schließzyklen, die der Greifer voraussichtlich ausführen muss, bevor eine umfassende Wartung erforderlich ist |
| Momentenbelastbarkeit | Maximale außermittige Belastung oder Drehmomentbelastung, die die Backenführungen ohne beschleunigten Verschleiß tolerieren können |
| IP-Schutzart | Eine standardisierte Skala, die den Widerstand gegen das Eindringen von Staub und Flüssigkeit in das Greifergehäuse beschreibt |
Häufig gestellte Fragen
Welchen Luftdruck benötigen die meisten pneumatischen Greifer, um ordnungsgemäß zu funktionieren?
Die meisten industriellen pneumatischen Greifer sind für einen Arbeitsdruckbereich von 0,3 MPa bis 0,7 MPa (ungefähr 44 bis 100 psi) ausgelegt, wobei 0,5 MPa bis 0,6 MPa der häufigste Betriebspunkt bei Standard-Werkstattluftsystemen ist. Bei einem Betrieb unterhalb des Nennminimums verringert sich die verfügbare Greifkraft proportional, während ein Überschreiten des Nennmaximums den Dichtungsverschleiß beschleunigt.
Wie lange halten pneumatische Greifer normalerweise, bevor sie ausgetauscht werden müssen?
Standardgreifer aus dem Katalog haben üblicherweise eine Nennleistung zwischen 3 und 10 Millionen Zyklen, abhängig von der Bohrungsgröße, dem Material der Backenführung und dem Arbeitszyklus. Hochleistungsmodelle mit Führungsschienen aus gehärtetem Stahl und verbesserten Dichtungen können bei planmäßiger Schmierung weit über diesen Bereich hinausgehen.
Können pneumatische Greifer ein Teil halten, wenn die Luftzufuhr mitten im Zyklus unterbrochen wird?
Standardmäßige federunterstützte oder doppelt wirkende Parallelgreifer lösen sich normalerweise oder verlieren ihre Haltekraft, wenn der Luftdruck abfällt. Aus diesem Grund werden Kniehebelkonstruktionen für Anwendungen spezifiziert, bei denen die Haltekraft auch bei einer kurzzeitigen Unterbrechung der Luftversorgung aufrechterhalten werden muss.
Was ist der Unterschied zwischen einfachwirkenden und doppeltwirkenden pneumatischen Greifern?
Einfachwirkende Greifer nutzen Luftdruck zum Öffnen oder Schließen in eine Richtung und eine Feder zum Zurückführen der Backen, während doppeltwirkende Greifer Luftdruck sowohl für die Öffnungs- als auch für die Schließbewegung nutzen und im Allgemeinen eine höhere und gleichmäßigere Kraft in beide Richtungen erzeugen, dafür aber zwei Luftleitungen statt einer benötigen.
Wie wähle ich die richtige Bohrungsgröße für ein bestimmtes Teilegewicht?
Beginnen Sie mit der erforderlichen Greifkraft (normalerweise das 4- bis 6-fache des Teilegewichts, höher für die Handhabung bei hoher Geschwindigkeit) und vergleichen Sie diese Zahl dann mit dem veröffentlichten Kraft-Druck-Diagramm des Herstellers für jede Bohrungsgröße bei Ihrem verfügbaren Versorgungsdruck, anstatt die Größe nur anhand der Teileabmessungen zu bestimmen.
Bieten Hersteller pneumatischer Greifer in der Regel eine kundenspezifische Bearbeitung der Backenfinger an?
Ja, die meisten etablierten Hersteller bieten eine individuelle Bearbeitung der Backenfinger an, um sie an die spezifische Teilegeometrie anzupassen, da standardmäßige flache Backenfinger selten optimal für unregelmäßige oder empfindliche Teile sind. Die Lieferzeit für kundenspezifische Finger ist in der Regel länger als für Standard-Katalogeinheiten, daher sollte dies frühzeitig im Angebotsprozess bestätigt werden.
Wie viel Luft verbraucht ein typischer pneumatischer Greifer pro Zyklus?
Der Luftverbrauch hängt von der Bohrungsgröße und der Hublänge ab, aber als grobe Referenz verbraucht ein mittelgroßer Parallelgreifer mit 20 mm bis 25 mm Bohrung typischerweise etwa 0,05 bis 0,15 Liter freie Luft pro vollem Zyklus bei 0,5 MPa Versorgungsdruck. Käufer, die Leitungen mit hoher Taktrate betreiben, sollten die gemessenen Verbrauchswerte des Herstellers anfordern und nicht allein anhand der Bohrungsgröße schätzen, da die Verbindungskonstruktion das tatsächliche Fördervolumen beeinflusst.
Kann ein pneumatischer Greifer in einer Waschumgebung oder in einer an Lebensmittel angrenzenden Umgebung verwendet werden?
Ja, aber normalerweise ist ein Greifer aus korrosionsbeständigen Gehäusematerialien, verbesserten Dichtungsmaterialien, die für Waschchemikalien geeignet sind, und versiegelten Sensorschlitzen erforderlich, um das Eindringen von Feuchtigkeit zu verhindern. Standard-Kataloggeräte sind ohne diese Upgrades in der Regel nicht für wiederholte Waschungen geeignet, daher sollte dies bei der Angebotsanfrage ausdrücklich angegeben werden.
Was ist der Unterschied zwischen Backenwiederholbarkeit und Backengenauigkeit?
Die Wiederholbarkeit beschreibt, wie konsistent die Backen über wiederholte Zyklen hinweg in die gleiche Position zurückkehren, während die Genauigkeit beschreibt, wie nahe diese Position an der beabsichtigten Zielposition liegt. Ein Greifer kann zwar eine hervorragende Wiederholgenauigkeit aufweisen, aber dennoch leicht von der tatsächlichen Position abweichen, wenn er bei der Installation nicht korrekt kalibriert wurde. Aus diesem Grund sind beide Werte für Präzisionsmontagearbeiten wichtig.
Woher weiß ich, ob ich einen selbstzentrierenden Greifer anstelle eines Standard-Parallelgreifers benötige?
Selbstzentrierende Greifer mit typischerweise drei Backen sind immer dann die richtige Wahl, wenn die Mittelposition des Teils für die spätere Platzierungsgenauigkeit von Bedeutung ist und das Teil selbst rund oder symmetrisch ist, da sich die Backen gleichzeitig in Richtung einer gemeinsamen Mitte schließen, unabhängig davon, wo das Teil zuerst in der Backenöffnung landet. Ein Standard-Zweibacken-Parallelgreifer gewährleistet dieses Zentrierverhalten nicht, es sei denn, das Teil ist bereits vor dem Schließen der Backen präzise positioniert.
Was führt dazu, dass ein pneumatischer Greifer mit der Zeit ein übermäßiges Wackeln der Backen entwickelt?
Das Wackeln der Backe ist fast immer auf Verschleiß der Führungsschiene oder des Linearlagers zurückzuführen, das die Backe in einer geraden Linie bewegt. Dieser Verschleiß beschleunigt sich bei Aluminium-Führungsschienen unter Bedingungen hoher Seitenlast schneller, weshalb Führungsschienen aus gehärtetem Stahl für Anwendungen mit hohen Zyklen oder schweren Teilen spezifiziert werden.