

Welche Druckbereiche sind mit den Anforderungen der industriellen Automatisierung kompatibel?
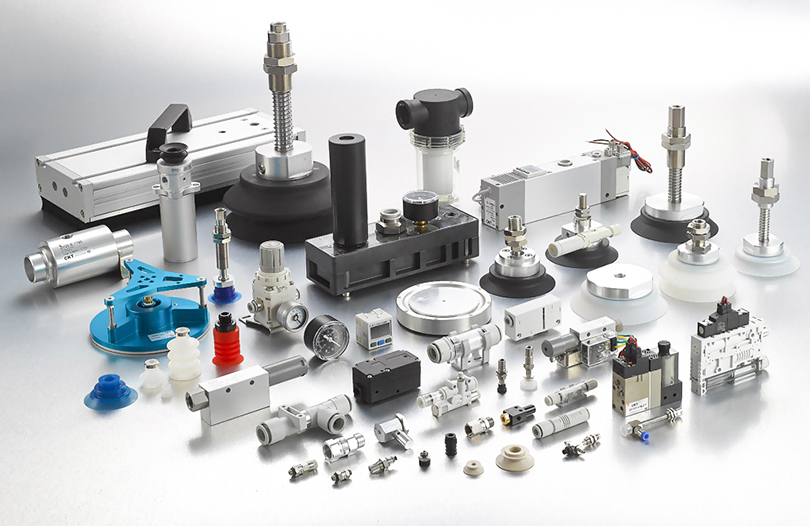
Nachfrage nach industriellen Automatisierungsanwendungen pneumatische Vakuumerzeuger mit Druckparametern, die auf Handhabungsaufgaben, Tragfähigkeiten und Gerätekonfigurationen zugeschnitten sind. Das Vakuumniveau des Kerndrucks reicht typischerweise von -60 kPa bis -95 kPa (Überdruck) mit drei Hauptkategorien: niedriges Vakuum (-60 bis -75 kPa) für leichte, nicht poröse Werkstücke (z. B. Kunststoffteile, elektronische Komponenten); mittleres Vakuum (-76 bis -85 kPa) für allgemeine Handhabung (z. B. Bleche, Verpackungsmaterialien); und Hochvakuum (-86 bis -95 kPa) für schwere Lasten, poröse Materialien oder Hochgeschwindigkeitsvorgänge (z. B. Karosserieteile, Kartonstapel). Der Versorgungsdruck (Drucklufteingang) ist ebenso kritisch – die meisten Industriegeneratoren arbeiten mit einem Versorgungsdruck von 0,4–0,8 MPa (4–8 bar), wobei die optimale Leistung bei 0,5–0,6 MPa erreicht wird, wodurch die Effizienz der Vakuumerzeugung und der Energieverbrauch ausgeglichen werden. Diese Druckbereiche sind auf standardmäßige industrielle Druckluftsysteme abgestimmt und gewährleisten eine nahtlose Integration in Automatisierungslinien.
Wie lassen sich Druckparameter an die Handhabungslast und die Werkstückeigenschaften anpassen?
Die Auswahl des richtigen Drucks erfordert eine genaue Ausrichtung auf Werkstückgewicht, Materialporosität und Greifoberfläche. Die Grundformel für die Vakuumkraft (F) lautet F = P × A × K, wobei P der Vakuumdruck (kPa), A die Saugnapffläche (m²) und K der Sicherheitsfaktor (1,5–3,0 für industrielle Anwendungen) ist. Zum Anheben einer 50 kg schweren Metallplatte mit einem 0,01 m² großen Saugnapf ist beispielsweise ein Mindestvakuumdruck von (50×9,8)/(0,01×1,5) ≈ 32,7 kPa (Überdruck) erforderlich, daher ist ein Mittel- oder Hochvakuumgenerator (-76 bis -95 kPa) geeignet. Poröse Materialien (z. B. Holz, Schaumstoff) erfordern ein höheres Vakuumniveau (-86 bis -95 kPa), um Luftleckagen auszugleichen, während nichtporöse, leichte Gegenstände (z. B. Leiterplatten) ein niedriges Vakuum (-60 bis -75 kPa) verwenden können, um Werkstückschäden zu vermeiden. Darüber hinaus profitiert die Hochgeschwindigkeitsautomatisierung (Zykluszeit ≤2 Sekunden) von Generatoren mit schnellem Druckaufbau (Erreichen des Zielvakuums in ≤0,3 Sekunden), was häufig mit einem mittleren bis hohen Versorgungsdruck (0,6–0,8 MPa) korreliert.
Wie wirken sich druckbezogene Leistungsmetriken auf die Automatisierungseffizienz aus?
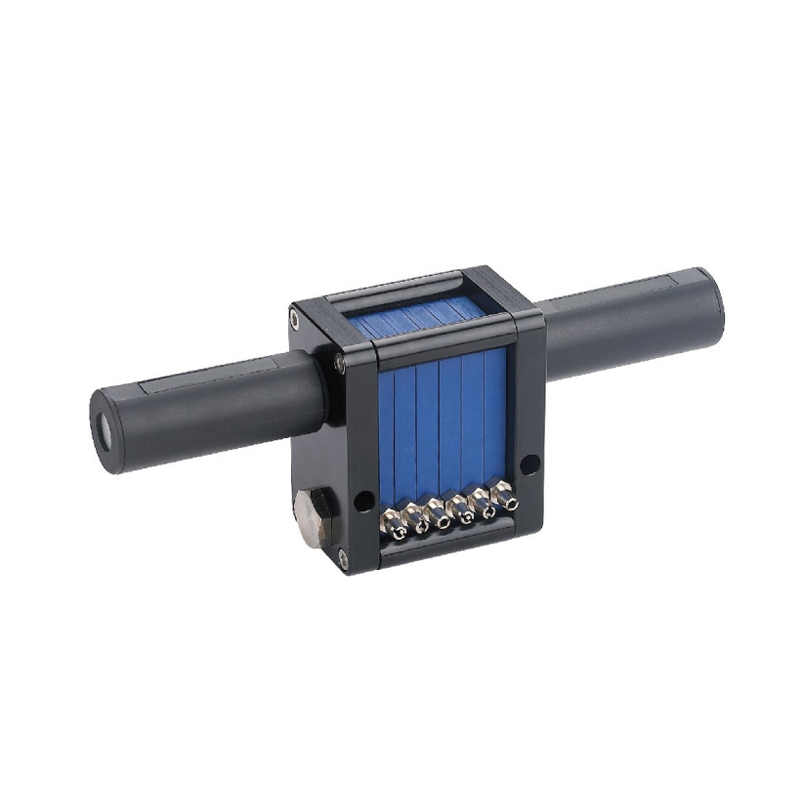
Die Druckeigenschaften von pneumatische Vakuumerzeuger wirken sich direkt auf den Durchsatz, die Energieeffizienz und die Zuverlässigkeit der Automatisierungslinie aus. Die Vakuumdurchflussrate (Luftverbrauch) steigt mit dem Versorgungsdruck – Generatoren, die mit 0,6 MPa betrieben werden, verbrauchen typischerweise 10–30 l/min (ANR) pro Einheit, während ein höherer Versorgungsdruck (0,8 MPa) den Verbrauch um 20–30 % erhöhen kann, aber die Druckaufbauzeit verkürzt. Die Energieeffizienz wird optimiert, indem der Versorgungsdruck an das erforderliche Vakuum angepasst wird: Ein zu großer Versorgungsdruck (z. B. Verwendung von 0,8 MPa für Aufgaben mit niedrigem Vakuum) verschwendet Druckluft und erhöht die Betriebskosten. Die Druckstabilität (Schwankung ≤ ±2 kPa) gewährleistet eine konstante Greifkraft und verhindert ein Verrutschen des Werkstücks in der Präzisionsautomatisierung (z. B. Robotermontage). Darüber hinaus ermöglicht die Druckwiederherstellungszeit (≤ 0,5 Sekunden nach Freigabe) schnelle Zykluszeiten, die für Produktionslinien mit hohem Volumen (z. B. Verpackung, Sortierung) von entscheidender Bedeutung sind. Diese Metriken bestimmen gemeinsam, wie gut sich der Generator in automatisierte Prozesse integrieren lässt, und sorgen für ein ausgewogenes Verhältnis zwischen Geschwindigkeit, Kosten und Zuverlässigkeit.
Welche industriellen Automatisierungsszenarien erfordern spezifische Druckkonfigurationen?
Verschiedene Automatisierungsanwendungen erfordern maßgeschneiderte Druckeinstellungen, um aufgabenspezifische Anforderungen zu erfüllen. In Roboter-Pick-and-Place-Systemen für die Elektronikfertigung handhaben Niedervakuumgeneratoren (-60 bis -75 kPa) mit niedrigem Versorgungsdruck (0,4 bis 0,5 MPa) empfindliche Komponenten schonend, ohne sie zu beschädigen. Förderbandbasierte Sortiersysteme für schwere Pakete (20–50 kg) verwenden Mittelvakuumgeneratoren (-76 bis –85 kPa) mit einem Versorgungsdruck von 0,5–0,6 MPa, um ein stabiles Greifen bei Hochgeschwindigkeitsbewegungen zu gewährleisten. Automobilmontagelinien (z. B. Hebetüren, Kotflügel) sind auf Hochvakuumgeneratoren (-86 bis -95 kPa) und einen Versorgungsdruck von 0,6 bis 0,8 MPa angewiesen, um schwere, poröse oder unregelmäßig geformte Werkstücke zu handhaben. Die Verpackungsautomatisierung (z. B. Vakuumversiegelung, Kartonbildung) verwendet je nach Material ein mittleres bis hohes Vakuum – poröser Karton erfordert ein hohes Vakuum, während Kunststofffolien ein mittleres Vakuum verwenden. Für die Reinraumautomation (z. B. Halbleiterfertigung) verhindern geräuscharme Niederdruckgeneratoren (-65 bis -75 kPa) mit gefiltertem Lufteinlass Kontaminationen und sorgen gleichzeitig für Präzision.
Welche Sicherheits- und Compliance-Standards leiten die Druckauswahl?
Pneumatische Vakuumerzeuger für die industrielle Automatisierung müssen Sicherheits- und Leistungsstandards für den Druckbetrieb erfüllen. Die Einhaltung von ISO 6431 (Pneumatische Fluidtechnik – Vakuumgeneratoren) definiert Druckmessmethoden, Sicherheitsmargen und Leistungskriterien, einschließlich maximal zulässiger Druckschwankungen. Die OSHA- und EU-Maschinensicherheitsstandards (EN ISO 12100) erfordern Druckentlastungsventile, um ein Übervakuum (unter -95 kPa) zu verhindern, das Werkstücke oder Saugnäpfe beschädigen kann. Drucküberwachungssysteme (z. B. Vakuumschalter mit einer Genauigkeit von ±1 kPa) sind zwingend erforderlich, um Druckabfälle zu erkennen und Notstopps auszulösen, wenn die Greifkraft nicht ausreicht. Darüber hinaus fördern Energieeffizienzstandards (z. B. ISO 14981) die Optimierung des Versorgungsdrucks zur Reduzierung des Luftverbrauchs und stehen damit im Einklang mit Nachhaltigkeitszielen in der industriellen Automatisierung. Eine regelmäßige Druckkalibrierung (vierteljährlich oder nach 1.000 Betriebsstunden) stellt die Einhaltung der Leistungsspezifikationen sicher und beugt Sicherheitsrisiken und Produktionsausfällen vor.