

Was ist ein doppeltwirkender Pneumatikzylinder mit Magnet?
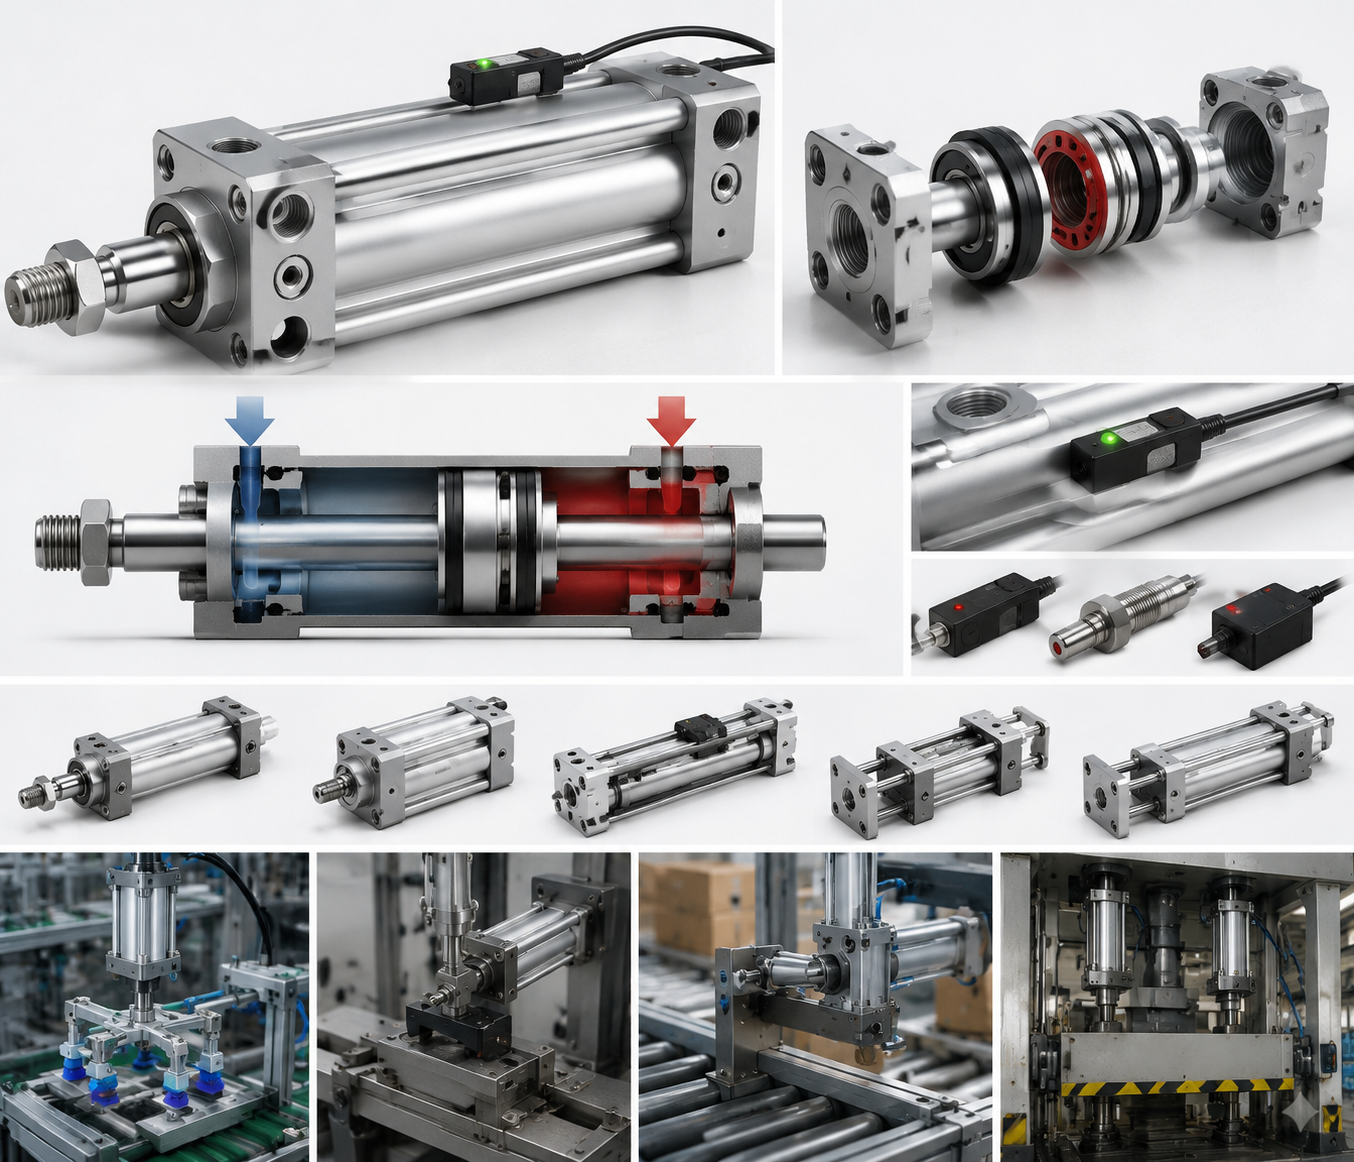
A Pneumatikzylinder doppeltwirkend mit Magnet ist ein Luftzylinder, der den Kolben mithilfe von Druckluft sowohl in die Ausfahr- als auch in die Einfahrrichtung treibt, während ein in den Kolben eingebetteter Permanentmagnet es einem externen magnetischen Reed-Schalter oder Hall-Effekt-Sensor ermöglicht, die Kolbenposition ohne physischen Kontakt zu erkennen. Dieses Design gibt Ingenieuren präzises Echtzeit-Feedback darüber, ob die Stange vollständig ausgefahren, vollständig eingefahren ist oder sich – mit mehreren Schaltern – in Zwischenpositionen befindet.
Die kurze Antwort für alle, die eine auswählen Luftzylinder Für eine automatisierte Linie: Wenn Ihre Maschine vor der Ausführung des nächsten Schritts eine Positionsbestätigung benötigt, wählen Sie einen doppeltwirkenden Zylinder mit integriertem Kolbenmagneten. Es macht externe Näherungssensoren, die auf Halterungen montiert sind, überflüssig, vereinfacht die Verkabelung und verkürzt die Installationszeit im Vergleich zu externen Sensoranordnungen um 30–50 %.
Doppeltwirkende Zylinder machen den dominanten Anteil der pneumatischen Aktuatoren aus, die in der industriellen Automatisierung eingesetzt werden – Schätzungen von großen Komponentenhändlern gehen davon aus, dass sie etwa 70–80 % aller verkauften Luftzylinder ausmachen –, da sie eine kontrollierte Kraft in beide Richtungen liefern und es der Maschine ermöglichen, Lasten aktiv zu schieben und zu ziehen, anstatt sich auf eine Federrückstellung zu verlassen. Das Hinzufügen der Magnetfunktion kostet nur unwesentlich mehr, bietet aber einen erheblichen Gewinn an Steuerbarkeit und Diagnosefähigkeit.
Wie der doppeltwirkende Mechanismus funktioniert
Das Funktionsprinzip eines doppeltwirkenden Luftzylinders ist unkompliziert. Druckluft tritt durch den hinteren Anschluss ein und drückt den Kolben – und die daran befestigte Stange – nach vorne. Wenn das Wegeventil schaltet, strömt Luft durch den vorderen Anschluss ein und treibt den Kolben zurück. Sowohl der Ausfahrhub als auch der Einfahrhub werden durch Luftdruck angetrieben, weshalb auch der Begriff „doppeltwirkend“ verwendet wird.
Zu den wichtigsten internen Komponenten gehören:
- Zylinderrohr – typischerweise aus Aluminiumlegierung, Edelstahl oder Hartchromstahlrohr, je nach Umgebung.
- Kolben – eine durch O-Ringe oder Topfdichtungen abgedichtete Gleitscheibe, die die beiden Druckkammern trennt.
- Kolbenstange – überträgt mechanische Kraft auf die Last; Die Oberflächenhärte beträgt typischerweise 58–62 HRC, um Verschleiß zu widerstehen.
- Endkappen (Kopf und Kappe) – dichten die Zylinderenden ab und enthalten die Anschlussanschlüsse.
- Stangendichtung und Abstreifer – verhindern Luftaustritt und halten Verunreinigungen fern.
- Permanentmagnet – ein Ring- oder Segmentmagnet, typischerweise Neodym (NdFeB) oder Ferrit, der in den Kolben eingeklebt oder eingepresst ist.
Da der Lauf dem externen Sensor die Erkennung des Magnetfelds ermöglichen muss, bestehen die meisten Zylinderläufe, die mit Magnetkolben verwendet werden, aus nichtmagnetischen Materialien – am häufigsten ist eloxiertes Aluminium. Es gibt Versionen mit Stahlrohr, für die Sensormontage ist jedoch ein nichtmagnetischer Streifen oder ein nichtmagnetisches Fenster in der Rohrwand erforderlich.
Kraft ausfahren vs. Kraft zurückziehen
Da die Stange einen Teil der Kolbenfläche auf der Stangenseite einnimmt, ist die wirksame Fläche beim Ausfahren größer als beim Einfahren. Beispielsweise erzeugt ein Zylinder mit einer Bohrung von 50 mm und einem Stangendurchmesser von 20 mm bei 6 bar Versorgungsdruck:
- Auszugskraft: π/4 × 50² × 6 × 0,1 ≈ 1.178 N
- Rückzugskraft: π/4 × (50² − 20²) × 6 × 0,1 ≈ 990 N
Diese Asymmetrie ist bei Anwendungen von Bedeutung, bei denen die Belastung beim Einfahrhub nahezu gleich der Belastung beim Ausfahrhub ist. Ingenieure dimensionieren die Bohrung häufig entsprechend der erforderlichen Rückzugskraft, da diese die geringere von beiden ist.
Die Rolle des Kolbenmagneten und der Positionserkennung
Der im Kolben eingebettete Magnet wandert mit ihm entlang der Bohrung. An der Außenseite des Laufs befestigte oder befestigte Sensoren erkennen, wenn das Magnetfeld ihren Standort passiert, und schalten ihren Ausgangszustand um. Dadurch erhält die SPS bzw. Steuerung ein binäres Signal: „Kolben ist da“ oder „Kolben ist nicht da“.
Arten von Sensoren, die mit Magnetzylindern kompatibel sind
- Reed-Schalter — mechanische Kontakte, die schließen, wenn ein Magnetfeld ausreichender Stärke vorhanden ist. Kostengünstig, einfache Verkabelung, typischerweise für 100 Millionen Betätigungen ausgelegt. Geeignet für Taktzahlen bis ca. 300–500 Takte/min.
- Hall-Effekt-Sensoren — Halbleitergeräte ohne bewegliche Teile. Schnelleres Schalten (bis zu mehreren kHz), vibrationsfest, längere Lebensdauer. Erhältlich in NPN- oder PNP-Ausgangskonfigurationen.
- GMR-Sensoren (Giant Magnetoresistance). – bieten eine höhere Auflösung und einen größeren Erfassungsbereich als der Hall-Effekt; Wird verwendet, wenn die Zielposition aus einer größeren Entfernung erkannt werden muss.
- Analoge Positionssensoren – Gibt eine kontinuierliche Spannung oder einen kontinuierlichen Strom proportional zur Kolbenposition aus und ermöglicht so die Überwachung der Hublänge statt nur der Erkennung des Hubendes.
Sensormontagesysteme
Verschiedene Zylinderfamilien bieten unterschiedliche Sensormontagemöglichkeiten:
- T-Nut / C-Nut-Nut — Eine in das Zylinderprofil eingearbeitete Längsnut ermöglicht, dass der Sensorkörper an jeder Position entlang des Hubs gleiten und arretieren kann. Dies ist die gebräuchlichste Anordnung bei Profilzylindern nach ISO 15552.
- Band- oder Krawattenmontage — Sensoren werden von einem Metall- oder Kunststoffband um einen runden Zylinder gehalten. Üblich bei Minizylindern nach ISO 6432 und Rundzylindern nach VDMA 24562.
- Schienenmontage — eine separate Sensorschiene, die an der Seite des Zylinders angeschraubt ist und verwendet wird, wenn mehrere Sensoren an eng beieinander liegenden Positionen benötigt werden.
Berücksichtigen Sie beim Einstellen der Sensorpositionen die magnetische Hysterese des Schalters – typischerweise 0,5–2 mm für Reed-Schalter und 0,3–1 mm für Hall-Effekt-Geräte. Platzieren Sie den Sensor so, dass er einige Millimeter vor dem mechanischen Ende des Hubs auslöst, um Fehlauslösungen durch das Abprallen des Endkissens zu vermeiden.
Wichtige Spezifikationen, die Sie vor der Auswahl verstehen sollten
Um den richtigen doppeltwirkenden Pneumatikzylinder mit Magnet auszuwählen, müssen mehrere Parameter an Ihre Anwendung angepasst werden. Die folgende Tabelle fasst die kritischsten zusammen:
| Parameter | Typischer Bereich | Notizen |
|---|---|---|
| Bohrungsdurchmesser | 8 mm – 320 mm | Bestimmt die maximale Kraftabgabe |
| Hublänge | 1 mm – 2.000 mm | Längere Hübe benötigen eine Stangenunterstützung oder -führung |
| Betriebsdruck | 1 – 10 bar | Die meisten ISO-Zylinder sind für max. 10 bar ausgelegt |
| Temperaturbereich | −20 °C bis 80 °C (Standard) | Hochtemperaturdichtungen bis 150 °C erhältlich |
| Magnettyp | Neodym oder Ferrit | Neodym sorgt für ein stärkeres Feld und einen größeren Sensorbereich |
| Dämpfung | Keine / fest / einstellbar | Ab ca. 0,3 m/s sind verstellbare Kissen erforderlich |
| Portgröße | M5 bis G1½ | Abgestimmt auf den Durchflussbedarf |
| Montageart | Fuß, Flansch, Zapfen, Gabelkopf, Drehzapfen | ISO 15552 definiert standardisierte Halterungen |
Bohrungsgröße: Nicht überdimensionieren
Viele Ingenieure überdimensionieren Luftzylinder „aus Sicherheitsgründen“, aber das führt zu echten Problemen: höherer Luftverbrauch, größere Ventile, schwerere Baugruppen und langsamere Zykluszeiten, da bei jedem Hub mehr Volumen gefüllt und entleert werden muss. Der Standardansatz besteht darin, die erforderliche Kraft zu berechnen, einen Sicherheitsfaktor von 25–30 % für Reibung und Lastschwankungen hinzuzufügen und die kleinste Bohrung auszuwählen, die diesem Wert entspricht. Für eine Last von 500 N mit einem Faktor von 30 % und einer Versorgungsspannung von 6 bar beträgt die erforderliche Bohrung etwa 37 mm – daher ist ein Standardzylinder mit 40 mm Bohrung die richtige Wahl, nicht eine Einheit mit 63 mm.
Überlegungen zu Hub und seitlicher Belastung
Profilzylinder nach ISO 15552 sind nicht dafür ausgelegt, seitliche Belastungen durch die Kolbenstange aufzunehmen – seitliche Belastungen beschleunigen den Verschleiß der Stangendichtung und können die Stange mit der Zeit verbiegen. Wenn die Hübe etwa das Zehnfache des Bohrungsdurchmessers überschreiten oder wenn seitliche Kräfte unvermeidbar sind, verwenden Sie einen geführten Zylinder (auch geführter stangenloser Zylinder oder geführter Doppelstangenzylinder) anstelle eines Standard-Luftzylinders mit runder oder profilierter Bohrung. Einige Anbieter bieten integrierte Schlitteneinheiten an, die einen doppeltwirkenden Zylinder mit Magnet und einer linearen Führungsschiene in einem einzigen kompakten Paket kombinieren.
Internationale Standards für doppeltwirkende Luftzylinder
Standardisierung ist einer der praktischsten Aspekte bei der Auswahl von Pneumatikzylindern, denn sie bedeutet, dass Sie einen Zylinder eines Herstellers durch einen eines anderen ersetzen können, ohne die Maschine zu modifizieren – vorausgesetzt, beide entsprechen der gleichen Norm. Die drei wichtigsten Normen für doppeltwirkende Pneumatikzylinder sind:
- ISO 15552 — definiert den Profilbohrungszylinder (auch bekannt als DIN/ISO- oder VDMA 24562-Profilzylinder). Deckt Bohrungsgrößen von 32 mm bis 320 mm ab. Gibt Montageabmessungen, Anschlusspositionen und Dämpfung an. Dies ist der am weitesten verbreitete Standard für mittlere und große Automatisierungszylinder.
- ISO 6432 – deckt Miniatur- und Kleinzylinder mit Bohrungsgrößen von 8 mm bis 25 mm ab. Rundes Zylinderdesign, typischerweise mit bandmontierten Sensoren.
- ISO 21287 — der Kompaktzylinderstandard, der Bohrungsgrößen von 20–100 mm abdeckt und eine kürzere Gesamtlänge als ISO 15552-Äquivalente aufweist. Beliebt bei platzbeschränkten Maschinenkonstruktionen.
Alle drei Standards sind mit Magnetkolbenoptionen kompatibel, obwohl die Geometrie der Sensormontagenut unterschiedlich ist: ISO 15552 verwendet ein C-Nut- oder T-Nut-Profil entlang der Zylinderextrusion, ISO 6432 basiert typischerweise auf einer Streifenbildung und ISO 21287 beinhaltet oft eine Längsnut am kompakten Körper.
Bei der Bestellung gibt die Angabe der Norm (z. B. „ISO 15552, Bohrung 63 mm, Hub 200 mm, doppelt wirkend, Magnetkolben, einstellbare Dämpfung an beiden Enden“) jedem qualifizierten Lieferanten genügend Informationen, um eine austauschbare Einheit zu liefern. Vergewissern Sie sich immer, dass die Austauscheinheit den Magnetkolben als Standardmerkmal oder als spezifizierte Option enthält – bei einigen Katalogmodellen ist er standardmäßig weggelassen.
Luftverbrauch und Energieeffizienz
Druckluft ist einer der teuersten Betriebsstoffe in einer Produktionsanlage. Die Erzeugung von 1 m³ Druckluft mit 7 bar kostet je nach Energiepreis und Kompressoreffizienz typischerweise 0,02–0,04 €. Ein doppeltwirkender Luftzylinder verbraucht bei jedem Hub – sowohl beim Aus- als auch beim Einfahren – Luft, im Gegensatz zu einem einfachwirkenden Zylinder, der nur bei einem Hub Luft verbraucht. Dies ist der Kompromiss zwischen aktiver Kraft in beide Richtungen.
Der Luftverbrauch pro Zyklus kann wie folgt berechnet werden:
Q (Liter/Zyklus) = [(A_ausfahren × Hub) (A_einfahren × Hub)] × (P_Zufuhr 1) / 1000
Dabei sind Flächen in cm², Hub in cm und Druck in bar angegeben. Für das Beispiel 50 mm Bohrung / 20 mm Stange / 100 mm Hub bei 6 bar:
- A_extend = π/4 × 5² = 19,6 cm²
- A_retract = π/4 × (5² − 2²) = 16,5 cm²
- Q = [(19,6 × 10) (16,5 × 10)] × 7 / 1000 = 2,53 Liter/Zyklus
Bei 20 Zyklen/Minute sind das 50,6 Liter/Minute – oder etwa 3 m³/Stunde – aus einer einzigen Flasche. Eine Maschine mit 30 solcher Zylinder kann fast 90 m³/Stunde saugen, was einer erheblichen Kompressorlast entspricht. Zu den Strategien zur Verbrauchsreduzierung ohne Leistungseinbußen gehören:
- Druckreduzierung — Der Betrieb mit 4 bar anstelle von 6 bar (sofern die Kraft es zulässt) senkt den Verbrauch um etwa 36 %.
- Zylinderverkleinerung — Wie oben beschrieben ist die Verwendung der kleinsten geeigneten Bohrung die wirksamste Einzelmaßnahme.
- Sanftanlaufventile und Schnellentlüftungsventile — Reduzieren Sie die Luftverschwendung während der Startsequenzen und beschleunigen Sie die Entlüftung, wodurch die Zykluszeit und damit der Gesamtverbrauch reduziert werden.
- Halten von Lasten mit mechanischen Verriegelungen — Wenn der Zylinder eine Last über längere Zeiträume halten muss, verwenden Sie eine mechanische Verriegelung oder einen Klemmzylinder, anstatt weiterhin Luftdruck anzulegen.
Gängige industrielle Anwendungen
Die Kombination aus bidirektionaler Betätigung und integrierter Positionserkennung macht den doppeltwirkenden Pneumatikzylinder mit Magnet zu einer der vielseitigsten Komponenten in der Fabrikautomation. Nachfolgend finden Sie repräsentative Anwendungen aus verschiedenen Branchen.
Montage und Pick-and-Place
Bei vertikalen Pick-and-Place-Einheiten hebt und senkt ein doppeltwirkender Luftzylinder einen Greifer oder Saugnapf. Der Rückzugssensor teilt der SPS mit, dass der Arm vollständig angehoben ist und der Transfertisch sicher weitergeschaltet werden kann. Der Ausfahrsensor bestätigt, dass der Greifer in die Aufnahmeposition abgesunken ist. Ohne diese Bestätigungen würde die Maschine nach einem festgelegten Timer blind laufen – das Magnet- und Sensorsystem eliminiert diese Unsicherheit. Die Zykluszeiten in diesen Anwendungen betragen typischerweise 1–3 Sekunden pro Zyklus, wobei Sensorreaktionszeiten unter 5 ms die Anforderung problemlos erfüllen.
Spannen in CNC- und Schweißvorrichtungen
Von doppelt wirkenden Zylindern angetriebene Vorrichtungsspanner halten Werkstücke während der Bearbeitung oder beim Schweißen. Der Ausfahrpositionssensor bestätigt, dass die Klemme eingerastet ist, bevor die Spindel oder der Schweißbrenner aktiviert wird. Hierbei handelt es sich um eine sicherheitskritische Verriegelung: Bestätigt der Zylindersensor nicht, startet der Prozess nicht. Bohrungsgrößen von 32–63 mm bei 5–6 bar sind typisch für Spannkräfte von 700–2.000 N. In Schweißumgebungen müssen Sensoren magnetische Störungen durch den Schweißstrom tolerieren – Hall-Effekt-Sensoren mit abgeschirmten Kabeln werden hier gegenüber Reed-Schaltern bevorzugt.
Sortier- und Umlenktore für Förderbänder
Umlenkklappen und Absperrklappen an Fördersystemen werden von kompakten doppeltwirkenden Luftzylindern angetrieben – häufig ISO 21287-Kompakteinheiten oder ISO 6432-Minizylinder für leichte Klappen. Der ausgefahrene Sensor bestätigt, dass sich die Umlenkung in die Umlenkposition bewegt hat, bevor die Artikel eintreffen. Durch die Bestätigung des Zurückziehens wird dem Controller mitgeteilt, dass der Pfad frei ist. Bei der Hochdurchsatzsortierung können die Taktraten bis zu 60 Takte/Minute erreichen, weshalb häufig Hall-Effekt-Sensoren anstelle von Reed-Schaltern eingesetzt werden.
Lebensmittel- und Getränkeverpackungen
Doppeltwirkende Edelstahlzylinder mit Magnetkolben gehören zum Standard in Lebensmittelverarbeitungsanlagen, in denen die Reinigung mit Wasser und Reinigungschemikalien an der Tagesordnung ist. Sensoren mit Schutzart IP67 und IP69K verarbeiten Hochdruckspray. Die Funktion des Magnetkolbens wird durch Feuchtigkeit nicht beeinträchtigt, weshalb der Vorteil der berührungslosen Erfassung in diesem Bereich besonders wertvoll ist – es gibt keine elektrischen Kontakte im Zylinder, die korrodieren könnten. Die Bohrungsgrößen sind tendenziell kleiner (16–50 mm), da die Produktgewichte bei Lebensmittelverpackungen gering sind, obwohl die Kräfte ausreichen müssen, um bei den hohen Taktraten von Verpackungsmaschinen zu arbeiten (häufig 100–200 Takte/Minute oder mehr).
Anwendungen im Karosseriebau und in der Presse
Doppeltwirkende Zylinder mit großem Durchmesser – 100 mm bis 200 mm Durchmesser, manchmal auch größer – werden in Automobil-Stanztransfersystemen und bei der Handhabung von Karosserieteilen eingesetzt. Üblich sind Kräfte im Bereich von 5.000–30.000 N. Dabei liefert der Magnetkolben nicht nur eine Rückmeldung zum Hubende, sondern kann auch mit analogen Positionssensoren kombiniert werden, um die Position in der Mitte des Hubs zur Qualitätsüberprüfung zu überwachen. Durch die Multipositionserkennung (drei oder mehr Sensoren pro Zylinder) kann die Maschine bestätigen, dass ein Bauteil in eine Zwischenposition transferiert wurde, bevor der nächste Transferarm übernimmt.
Vergleich der Doppelwirkung mit Magnet mit anderen Luftzylindertypen
Es hilft zu erkennen, wo der doppeltwirkende Zylinder mit Magnet im Vergleich zu alternativen Zylindertypen passt:
| Zylindertyp | Aktive Kraft | Magneterkennung | Typische Verwendung |
|---|---|---|---|
| Einfachwirkend, Federrückstellung | Nur verlängern | Ja (optional) | Einfaches Drücken/Klemmen, ausfallsichere Rückführung |
| Doppeltwirkend mit Magnet | Beide Richtungen | Ja (Standard) | Allgemeine Automatisierung, die meisten Anwendungen |
| Kolbenstangenloser Kabelzylinder | Beide Richtungen | Ja | Lange Hübe, platzsparend |
| Geführter/Doppelstangenzylinder | Beide Richtungen | Ja | Verdrehsicherung, seitliche Lasthandhabung |
| Tandemzylinder | Beide Richtungen | Ja | Doppelte Kraft bei gleicher Bohrungsgröße |
| Durchgehender Stab (beidseitig) | Beide Richtungen, equal force | Ja | Gleiche Kraft bei beiden Hüben, Nockenbetätigung |
Der doppeltwirkende Zylinder mit Magnet ist der Standard-Ausgangspunkt für fast jedes neue Design. Sie würden nur dann davon abweichen, wenn eine bestimmte Einschränkung – gleiche Kraft in beide Richtungen, seitliche Belastungen, extrem langer Hub, kein Platz für die verlängerte Stange – Sie zu einer der Alternativen drängt.
Best Practices für die Installation
Die optimale Nutzung eines doppeltwirkenden Pneumatikzylinders mit Magnet hängt in hohem Maße von der korrekten Installation ab. Die folgenden Vorgehensweisen unterscheiden konsequent gut laufende Systeme von problematischen.
Ausrichtung
Die Mittelachse des Zylinders muss parallel zur Bewegungsrichtung verlaufen. Bereits eine Fehlausrichtung von 1–2° führt zu einer seitlichen Belastung der Kolbenstange und der Stangendichtung. Über Tausende von Zyklen beschleunigt sich dadurch der Verschleiß und es kommt zu Undichtigkeiten der Dichtung. Verwenden Sie am Stangenende immer dann schwimmende Gelenke (auch Gelenkköpfe mit sphärischem Lager oder Gelenkgelenk genannt), wenn eine perfekte Ausrichtung nicht gewährleistet werden kann. Schwimmgelenke absorbieren je nach Modell Winkelfehler von bis zu 3–5°.
Dämpfungsanpassung
Stellen Sie die Endlagendämpfungsschrauben ein, während der Zylinder mit Betriebsgeschwindigkeit und Last läuft. Beginnen Sie mit vollständig geöffnetem Kissen (minimale Einschränkung) und schließen Sie es allmählich, bis der Zylinder sanft abbremst, ohne am Ende des Hubs zu springen. Die angestrebte Verzögerungszone liegt typischerweise bei den letzten 10–20 mm des Hubs. Ein zu festes Anziehen der Dämpfungsschraube verlängert die Zykluszeit unnötig; Eine unzureichende Dämpfung führt zu Schlaggeräuschen, mechanischer Belastung der Zylinderendkappen und des Maschinenrahmens sowie zu einem vorzeitigen Ausfall der Kolbenbaugruppe.
Sensorpositionierung
Schalten Sie nach der Installation den Zylinder ein und beobachten Sie, wo im Hub die Sensor-LED aufleuchtet. Schieben Sie den Sensor so, dass die LED an der gewünschten Kolbenposition gleichmäßig ein- und ausgeht. Lassen Sie 2–3 mm Puffer vom mechanischen Endanschlag. Ziehen Sie die Sicherungsschraube des Sensors mit dem vom Hersteller angegebenen Drehmoment an – typischerweise 0,3–0,8 Nm für kleine Sensoren. Sensoren mit zu geringem Drehmoment verrutschen mit der Zeit; Überdrehte Sensoren brechen.
Qualität der Luftversorgung
Installieren Sie eine Filter-Regler-Schmiereinheit (FRL) vor dem Wegeventil, das den Zylinder speist. Der Filter sollte Partikel mit einer Größe von mehr als 5 μm entfernen und einen Taupunkt unter der minimalen Umgebungstemperatur erreichen, um Kondensation im Zylinder zu verhindern. Viele moderne Zylinderdichtungen sind für den ungeschmierten Betrieb ausgelegt – überprüfen Sie die Herstellerangaben, bevor Sie Schmieröl hinzufügen, da einige Dichtungen für trockene Luft ausgelegt sind und aufquellen, wenn sie Ölnebel ausgesetzt werden.
Flusskontrollen
Installieren Sie Durchflussregelventile (eines pro Anschluss), um die Geschwindigkeit des Ausfahrens und Einfahrens unabhängig voneinander zu steuern. Durch die Drosselung der Abluft, nicht der Zufuhr, wird eine gleichmäßigere und besser kontrollierbare Bewegung bei wechselnden Lasten erreicht. Das Einmessen kann unter Last zu unregelmäßigen Bewegungen führen. Stellen Sie die Durchflussregelung schrittweise ein und überwachen Sie dabei die Geschwindigkeit: Eine Stabgeschwindigkeit von 0,1–0,5 m/s ist für die meisten Anwendungen typisch; Hochgeschwindigkeitsanwendungen können bis zu 1,5 m/s erreichen, erfordern jedoch größere Ventile und eine hochwertigere Dämpfung.
Wartungsplan und Fehlerbehebung
Doppeltwirkende Luftzylinder gehören zu den zuverlässigsten Komponenten in einem Pneumatiksystem, sind jedoch nicht wartungsfrei. Ein strukturierter Wartungsansatz verhindert ungeplante Ausfallzeiten.
Routineinspektionspunkte
- Undichtigkeit der Stangendichtung — Auf einem geschmierten Zylinder ist ein kleiner Ölfilm akzeptabel. Tröpfchen oder sichtbare Luftlecks an der Stangendichtung weisen auf Verschleiß und die Notwendigkeit eines Austauschs des Dichtungssatzes hin. Bei nicht geschmierten Zylindern stellt jede sichtbare Leckage ein Problem dar.
- Staboberfläche — Überprüfen Sie die Stangendichtung auf Riefen, Korrosion oder Dellen, die die Stangendichtung beschädigen könnten. Eine beschädigte Stange muss ersetzt und nicht nur poliert werden, da die Oberflächenrauheit die Lebensdauer der Dichtung erheblich beeinträchtigt.
- Sensorfunktion — Überprüfen Sie, ob die LED an jedem Sensor bei jeder Schicht an der richtigen Kolbenposition aufleuchtet. Wenn ein Sensor nicht mehr zuverlässig auslöst, deutet dies entweder auf einen ausgefallenen Sensor oder einen geschwächten Magneten hin (äußerst selten bei Neodym-Magneten, aber möglich bei Hochtemperaturanwendungen).
- Befestigungselemente montieren — Auf durch Vibrationen verursachte Lockerheit prüfen. Tragen Sie in Umgebungen mit starken Vibrationen Schraubensicherungsmasse auf Verbindungselemente auf.
- Luftversorgungsdruck — Stellen Sie sicher, dass der Betriebsdruck am Zylindereinlass mit den Konstruktionsspezifikationen übereinstimmt. Druckabfälle in der Versorgungsleitung deuten auf eine unterdimensionierte Leitung oder ein teilweise geschlossenes Ventil hin.
Häufige Fehlermuster und Ursachen
- Zylinder fährt nicht aus oder ein: Überprüfen Sie die Funktion des Wegeventils, den Versorgungsdruck und ob das Durchflussregelventil vollständig geschlossen ist. Auch ein verstopfter Abgasschalldämpfer kann die Bewegung verhindern.
- Langsame, träge Bewegung: Unterdimensionierte Schläuche oder Anschlüsse, verstopfter Filter, teilweise geschlossene Durchflussregelung oder unzureichender Versorgungsdruck.
- Sensor löst nicht aus: Sensor nicht richtig positioniert, Sensor ausgefallen oder falsche SPS-Eingangsverkabelung. Überprüfen Sie die Sensor-LED. Wenn sie aufleuchtet, die SPS das Signal jedoch nicht erkennt, liegt das Problem an der Verkabelung oder der Eingangskarte, nicht am Sensor oder Magneten.
- Zylinder driftet unter Last: Interne Kolbendichtungsleckage, wodurch Luft am Kolben vorbeiströmen kann. Kolbendichtungssatz ersetzen. Wenn die Laufbohrung Riefen aufweist, muss der Zylinderkörper ausgetauscht werden.
- Schlaggeräusch am Hubende: Dämpfungsschrauben nicht richtig eingestellt oder Dämpfungsdichtungen verschlissen. Passen Sie die Kissendichtungen an oder ersetzen Sie sie.
Geplanter Dichtungsaustausch sollte in den in den Wartungsdaten des Herstellers angegebenen Intervallen erfolgen – typischerweise alle 2.000–5.000 km Kolbenweg oder alle 2–5 Jahre bei Anwendungen mit mäßiger Beanspruchung. Die Verfolgung der Zylinderzyklen über die SPS mithilfe der Sensorsignale selbst liefert eine genaue Zykluszählung, die automatisch einen Wartungsalarm auslösen kann.
Auswahl zwischen großen Herstellern
Der Markt für doppeltwirkende Pneumatikzylinder mit Magnet ist ausgereift und wettbewerbsintensiv. Mehrere Hersteller bieten ISO-konforme Produkte mit vergleichbarer Leistung an, und die Entscheidung hängt oft von Faktoren ab, die über den Zylinder selbst hinausgehen.
- Festo – bekannt für sein umfangreiches Produktsortiment, einschließlich der Familien DSBC (ISO 15552) und ADN (ISO 21287). Stark in Europa, umfangreiche Dokumentation und Online-Konfigurationstools.
- SMC — der umsatzstärkste Pneumatikhersteller der Welt. Die Serien C95 (ISO 15552) und CQ2 (kompakt) sind weltweit auf Lager. Das Sensorspektrum von SMC ist besonders umfangreich.
- Parker Hannifin — die Serien P1D (ISO 15552) und P5S (ISO 6432). Stark in Nordamerika und den Schwerindustriemärkten.
- Norgren — ISO 15552-Zylinder der Serie RM/92000; gute Verfügbarkeit in europäischen Märkten.
- Airtac / Mindman / CKD – Asiatische Hersteller bieten ISO-konforme Produkte zu niedrigeren Preisen an, die häufig in kostensensiblen OEM-Anwendungen eingesetzt werden.
Bleiben Sie bei Ersatz- und MRO-Käufen nach Möglichkeit beim gleichen Hersteller wie die installierte Einheit, um geringfügige Maßunterschiede in der Sensorsteckplatzgeometrie oder der Anschlusspositionierung zu vermeiden. Wählen Sie bei neuen Maschinendesigns basierend auf der lokalen Verfügbarkeit, der Lieferzeit, dem Preis pro Einheit bei Ihrem erwarteten Jahresvolumen und der Qualität des Online-Produktkonfigurators des Herstellers aus – ein guter Konfigurator spart erhebliche Konstruktionszeit während des Designs.
Wissenswerte Sondervarianten
Über den standardmäßigen doppeltwirkenden Luftzylinder mit Magnet hinaus gibt es mehrere Spezialvarianten, die auf spezifische Anwendungsanforderungen zugeschnitten sind:
Reinraum- und Halbleiterqualität
Zylinder, die für Reinräume der ISO-Klassen 3–6 vorgesehen sind, verwenden Materialien mit geringer Ausgasung, spezielle Schmierstoffe oder Trockenfilmbeschichtungen sowie Außenkomponenten aus Edelstahl. Die Magnetkolbenfunktion ist voll kompatibel mit Reinraumanforderungen, da der Sensor extern arbeitet und im Normalbetrieb keine Metallpartikel im Zylinder erzeugt werden.
ATEX / Gefahrenbereich
In explosionsgefährdeten Bereichen – Farbspritzkabinen, Chemieanlagen, Getreideverarbeitungsanlagen – müssen sowohl der Zylinder als auch der Sensor ATEX-zertifiziert sein. Der Luftzylinder selbst ist von Natur aus sicher (keine elektrischen Komponenten), aber die Sensorverkabelung und das Gehäuse müssen den ATEX-Anforderungen der Kategorie 2 oder 3 entsprechen. Verwenden Sie nur Sensoren, die für das jeweilige Zylindermodell ausdrücklich als ATEX-zugelassen aufgeführt sind.
Korrosionsbeständiger Edelstahl
Zylinder, Kolbenstange und Endkappen aus Edelstahl 316 sind von mehreren Herstellern für Anwendungen in den Bereichen Marine, Offshore, Pharmazie und Lebensmittelqualität erhältlich, bei denen Aluminium oder Kohlenstoffstahl korrodieren würden. Die nichtmagnetischen Eigenschaften von Edelstahl 316 sind mit der magnetischen Kolbenerkennung kompatibel – die Legierung ist austenitisch und daher nicht ferromagnetisch, sodass sie die Fähigkeit des Sensors, das Feld des Kolbenmagneten zu erkennen, nicht beeinträchtigt.
Zylinder mit mehreren Positionen
Durch die Kombination eines doppelt wirkenden Zylinders mit einem zweiten Zylinder mit unterschiedlicher Hublänge im Tandem können drei verschiedene Positionen erreicht werden: vollständig eingefahren, in der Mitte des Hubs (erster Zylinder ausgefahren, zweiter eingefahren) und vollständig ausgefahren (beide ausgefahren). Dies ist eine kostengünstige Alternative zu einem servobetriebenen elektrischen Aktuator, wenn nur drei diskrete Positionen erforderlich sind. Jede Position wird durch einen Magnetsensor am jeweiligen Zylinder überprüft.