

Um 14:40 Uhr stoppt eine Verpackungslinie. Der Schubzylinder an Station vier hat sein Rohr beschädigt und der Wartungsleiter muss vor der Abendschicht ausgetauscht werden. Das Typenschild ist nicht lesbar, sodass die einzigen zuverlässigen Informationen von einem Messschieber und einem Maßband stammen. Aus diesem Grund wiederholt sich diese Szene in jeder Fabrik, in der Automatisierung betrieben wird Abmessungen des Pneumatikzylinders lange bevor eine Bestellung geschrieben wird. Die Bohrungsgröße entscheidet darüber, ob der Aktuator die von der Station benötigte Kraft erzeugen kann. Die Hublänge entscheidet darüber, ob die Bewegung die Zielposition erreicht. Der Stangendurchmesser entscheidet darüber, ob der Aktuator die Belastung überstehen kann, ohne sich zu verbiegen. Wählen Sie einen Fehler aus und die Maschine meldet den Fehler mit langsamen Zyklen, Dichtungslecks oder einer verbogenen Stange. Dieser Leitfaden deckt den gesamten Satz an Abmessungen ab, die bei der Auswahl und beim Austausch verwendet werden, einschließlich Standards, Krafttabellen, Berechnungsbeispielen, Messschritten und den Montagefehlern, die erfahrene Ingenieure vermeiden lernen.
Der folgende Inhalt folgt den metrischen Konventionen, die die globale Automatisierung dominieren, und verwendet ausgearbeitete Beispiele 6 bar Arbeitsdruck und hebt hervor, wo eine Katalognummer Sie irreführen kann, wenn Sie Marken nebeneinander vergleichen.
Die drei Dimensionen, die alles kontrollieren
Bohrung, Hub und Stangendurchmesser sind nicht nur Katalogeinträge. Dabei handelt es sich um technische Einschränkungen im Zusammenhang mit Kraft, Weg und Stabilität. Die Bohrung ist der Innendurchmesser des Zylinderrohrs und definiert die Kolbenfläche. Wenn Druckluft auf diese Fläche drückt, ist die resultierende Kraft direkt proportional dazu. Der Hub ist die maximale Strecke, die die Kolben- und Stangenbaugruppe vom vollständig eingefahrenen zum vollständig ausgefahrenen Zustand zurücklegen kann. Der Stangendurchmesser bestimmt, wie viel Drucklast die Stange tragen kann, bevor sie knickt, insbesondere bei langen Hüben, und verringert direkt die effektive Kolbenfläche beim Einfahrhub.
Ein einfaches Beispiel zeigt, wie die drei interagieren. A Zylinder mit 32 mm Bohrung und 6 bar erzeugt etwa 482 N theoretische Schubkraft. Fügen Sie eine 12-mm-Stange hinzu und die Rückzugskraft sinkt auf etwa 415 N, da die Stange einen Teil der Kolbenfläche einnimmt. Wenn derselbe Zylinder einen Hub von 500 mm hat und eine nicht unterstützte Last zur Seite schiebt, muss die Stange dick genug sein oder von außen geführt werden, um ein Durchbiegen zu vermeiden. Jede andere Dimension auf einer Zylinderzeichnung – Montageart, Anschlussgröße, Kissenlänge, Schalterschlitze, Gesamtlänge – steht hinter diesen drei Zahlen, bestimmt aber dennoch, ob der Zylinder in den Maschinenraum passt und an die vorhandene Luftleitung angeschlossen wird.
Eine praktische Regel, die in den meisten Designprüfungen verwendet wird, besteht darin, die drei Werte in der Reihenfolge aufzuschreiben Bohrung x Hub x Stangendurchmesser , und überprüfen Sie sie dann anhand des Bewegungsprofils, des Lastpfads und der Montagehalterung der Maschine. Diese Angewohnheit erkennt die meisten Abweichungen bereits vor der Installation.
Standardbohrungsgrößen und ISO-Familien
Internationale Zylinderhersteller folgen einem metrischen Bohrungsverlauf, der zum De-facto-Standard in der Automatisierung geworden ist: 8, 10, 16, 20, 25, 32, 40, 50, 63, 80, 100, 125, 140, 160, 200, 250 und 320 mm . Zwischen 8 und 320 mm vergrößert jede Stufe die Bohrungsfläche um etwa 25 Prozent, was einer ähnlichen Stufe der verfügbaren Kraft entspricht. Drei ISO-Familien decken den größten Teil dieses Bereichs ab, und jede von ihnen verpackt die Bohrung anders.
ISO 6432-Zylinder verwenden ein rundes, glattes Rohr und decken kleine Bohrungen von 8 bis 25 mm ab. Es handelt sich um die typischen „Mini“-Zylinder, die zum Spannen, Einführen von Stiften und für leichte Schaltvorgänge verwendet werden. ISO 15552-Zylinder verwenden Zugstangen- oder Strangpressprofilkörper und decken Bohrungen von 32 bis 320 mm ab; Sie sind die Arbeitspferde der allgemeinen Automatisierung. ISO 21287-Kompaktzylinder decken Bohrungen von 20 bis 100 mm in einem verkürzten Gehäuse ab und bieten dabei einen gewissen Hubraum für eine viel geringere Einbauhöhe. Es ist wichtig zu wissen, um welche Familie Ihre Maschine herum gebaut wurde, da das Lochmuster, die Gesamtlänge und das Stangengewinde alle der Familienkonvention folgen.
| Familie | Bohrungsbereich | Körperstil | Typische Verwendung |
|---|---|---|---|
| ISO 6432 | 8 - 25 mm | Rundes glattes Rohr | Kleine Vorrichtungen, Spannen, Einsetzen von Stiften |
| ISO 15552 | 32 - 320 mm | Zuganker oder Profilrohr | Allgemeine Automatisierung, Materialhandhabung, Schieben und Heben |
| ISO 21287 | 20 - 100 mm | Kompaktes Strangpressprofil | Platzbeschränkte Stationen, Werkzeugbestückung, Kurzhubspannung |
 Zugstangen-Standardzylinder der SC-Serie für ISO 15552-Anwendungen Dieser Zugstangenzylinder entspricht den Anforderungen der ISO 15552 und bietet austauschbare Montage- und Anschlusspositionen. Es ist mit Bohrungen von 32 bis 100 mm mit einstellbarer Dämpfung und Hochtemperaturdichtungen erhältlich und eignet sich für allgemeine Automatisierungsaufgaben, die zuverlässige Kraft erfordern. Produkt anzeigen →
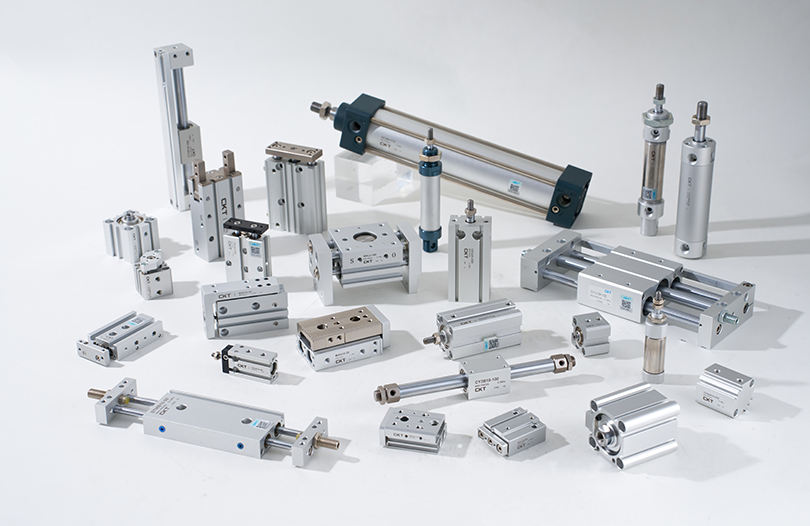
Die Zugstangenzylinder der SC-Serie Befolgen Sie den ISO 15552-Rahmen, sodass die Montageabstände, Stangengewinde und Anschlusspositionen mit denen anderer Hersteller übereinstimmen, die denselben Standard verwenden. Wenn Sie vollständige Spezifikationen für verschiedene Bohrungsgrößen vergleichen müssen, können Sie Folgendes tun: CKT-Luftzylindersortiment listet Strukturzeichnungen und Montagemaße für jede Serie in dieser Reihe auf.
Bohrungsgröße: Von der Last aus rückwärts arbeiten
Die starting point for bore selection is always the load. The governing equation is F = P x A , wobei F die erforderliche Kraft, P der Arbeitsdruck und A die Kolbenfläche ist. Wenn P in metrischen Einheiten in N/cm² und A in cm² angegeben ist, wird die Kraft in Newton angegeben. Bei 6 bar beträgt der Druck etwa 60 N/cm² (0,6 MPa). Eine 50-mm-Bohrung hat eine Kolbenfläche von 19,63 cm², die theoretische Schubkraft beträgt also 19,63 x 60 oder etwa 1178 N.
Ein typisches Beispiel: Eine Kommissioniereinheit muss a schieben 500 N Belastung horizontal mit einem Leitungsdruck von 6 bar. Die Mindestfläche beträgt 500 geteilt durch 60, was 8,33 cm² entspricht. Eine 32-mm-Bohrung liefert 8,04 cm² und liegt damit leicht unter diesem Wert. Rechnet man die übliche Sicherheitsmarge von 25 bis 50 Prozent für Dichtungsreibung, Druckverluste und Beschleunigungskräfte hinzu, ist die richtige Wahl die nächste Standardbohrung: 40 mm, mit einer Kolbenfläche von 12,57 cm². Das ergibt eine theoretische Kraft von 754 N und eine nutzbare Kraft von etwa 565 N bei einem Wirkungsgrad von 75 Prozent, sodass eine komfortable Reserve über der Anforderung von 500 N verbleibt.
| Bohrung (mm) | Kolbenfläche (cm²) | Kraft bei 6 bar (N) | Empfohlene Arbeitslast (N) |
|---|---|---|---|
| 16 | 2.01 | 121 | 60 - 90 |
| 20 | 3.14 | 188 | 95 - 140 |
| 25 | 4.91 | 295 | 150 - 220 |
| 32 | 8.04 | 482 | 240 - 360 |
| 40 | 12.57 | 754 | 375 - 565 |
| 50 | 19.63 | 1178 | 590 - 885 |
| 63 | 31.17 | 1870 | 935 - 1400 |
| 80 | 50.27 | 3016 | 1510 - 2260 |
| 100 | 78.54 | 4712 | 2360 - 3530 |
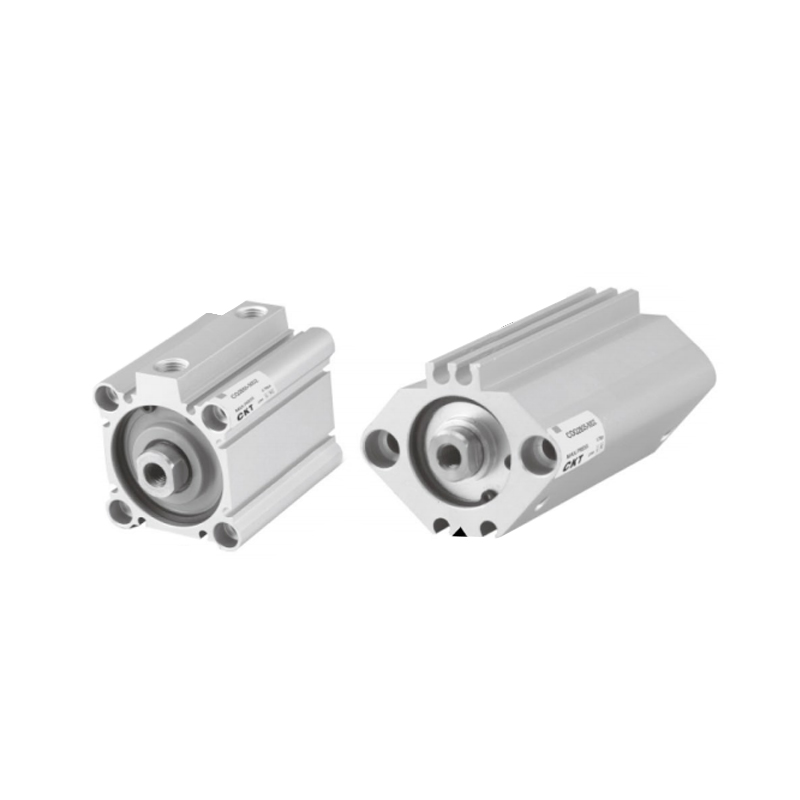 Kompakter dünner Zylinder der Serie CQ2 mit versenktem Magnetschalter Ein Zylinder mit dünnem Profil, der vertikalen Platz spart und gleichzeitig die gleiche Bohrungskraft beibehält. Sein versenkter Magnetschalter verhindert Schäden und ist beständig gegen Wasser, Kühlmittel und starke Magnetfelder, was ihn praktisch für enge oder raue Umgebungen macht. Produkt anzeigen →
Bei Maschinen, bei denen der vertikale Platz knapp ist, verwendet ein kompakter, dünner Zylinder wie die CQ2-Serie die gleiche Bohrungsgröße, aber einen viel kürzeren Körper, was den Hubbereich und die Dämpfungsoptionen verändert. Die Kraftberechnung bleibt identisch, da sich die Bohrung nicht verändert hat; Es ändern sich nur die installierte Hüllkurve und der maximal verfügbare Hub. Überprüfen Sie immer diese Grenzwerte, bevor Sie einen kompakten Aufbau einem Standardaufbau vorziehen.
Hublänge: Echter Hub plus Spiel
Die stroke is not simply the distance the machine needs to move. It is the distance between the hard stops at both ends of the motion. If a pusher must reach 300 mm past the front mounting face, but the load carrier itself requires 20 mm of clearance at the retracted position and another 15 mm at the extended position, the cylinder stroke must be at least 335 mm. Many field replacements fail because the stroke was chosen from the nominal travel specification without including end-of-stroke clearances, shock absorber mounting space, or the thickness of the attachment plate.
Lange Striche führen zu separaten Einschränkungen. Für die meisten Bohrungen ist ein Hub von 250 mm einfach. Ein Hub von 1000 mm bei gleicher Bohrung erfordert eine größere Stange, eine längere Dämpfungszone und fast immer eine externe Führung, um zu verhindern, dass die Stange unter ihrem Eigengewicht und der Last durchhängt. Standardzylinder geben für jede Bohrungs- und Stangenkombination einen maximalen Hub an; Wenn dieser Wert überschritten wird, ist in der Regel eine Sonderanfertigung oder eine übergroße Stangenoption erforderlich. Wenn eine Konstruktion einen Hub von mehr als dem Acht- bis Zehnfachen des Stangendurchmessers erfordert, planen Sie anstelle einer bloßen Stange ein Stützlager, eine Linearführung oder einen Gleittisch ein.
- Enddämpfung: Bei verstellbaren Kissen ist ein Hub von 15 bis 30 mm erforderlich, bevor die Kissendichtung einrastet. Ohne diese Reserve knallt der Kolben mit voller Geschwindigkeit in die Endkappe.
- Magnetschalter: Der Kolben muss sich vollständig durch die Schaltzone bewegen. Ein zu kurzer Hub hinterlässt kein zuverlässiges Haltesignal für die SPS.
- Kupplungsspiel: Bei Verwendung einer schwimmenden Stangenkupplung muss auf einer Seite ein Axialspiel vorhanden sein. Dies zu vergessen, ist eine häufige Ursache für Beschwerden über „kein Schlaganfall“ bei Neuinstallationen.
- Überdimensionierte Striche: Das Hinzufügen von 50 mm zusätzlichem Hub zur Steigerung der Flexibilität erhöht den Luftverbrauch, erhöht das Biegemoment an der Stange und verlängert die Zykluszeit aufgrund der zusätzlichen Verfahrstrecke.
Stangendurchmesser: Wo Druck- und Zugzahlen voneinander abweichen
Die rod diameter affects two separate things: the retract force and the buckling resistance. On the extend stroke, the full piston area sees the working pressure. On the retract stroke, the piston area is reduced by the cross-section of the rod, so the available force is always lower. For a 40 mm bore with a 16 mm rod, the push force is 754 N and the retract force is approximately 634 N at 6 bar. A thicker rod improves stability but costs more retract force. A thinner rod keeps the retract force high but limits the compressive load capacity at long strokes.
Die buckling relationship is worth memorizing because it explains most rod failures. Euler's buckling formula shows that the critical load scales with the vierte Potenz des Stabdurchmessers . Durch die Halbierung des Stabdurchmessers verringert sich die zulässige Druckbelastung auf ein Sechzehntel des ursprünglichen Wertes. Ein 1000-mm-Hub mit einer 16-mm-Stange, die einer Kompression von 1200 N standhält, kann scheitern, wenn die Stange durch eine 10-mm-Stange ohne zusätzliche externe Führung ersetzt wird. Überprüfen Sie bei vertikalen Pressenanwendungen immer den Stangendurchmesser anhand des Hubs und der Lastrichtung. Eine durchaus sinnvolle Bohrungswahl wird häufig durch eine für den Hub zu schlanke Stange zunichte gemacht.
Auch die Qualität der Staboberfläche gehört in die Diskussion über die Dimensionen. Eine Stange mit Nenngröße, die jedoch Kratzer, Kerben oder Chromabnutzung aufweist, leckt schnell durch die Stangendichtung. Wenn Sie einen gebrauchten Zylinder vor dem Austausch messen, messen Sie die Stange in zwei Richtungen und vergleichen Sie die Messwerte; Ein ovaler Verschleiß von mehr als 0,05 mm ist ein zuverlässiges Zeichen dafür, dass die Stange und die Dichtung einer übermäßigen seitlichen Belastung ausgesetzt waren.
Montageabmessungen: Passen Sie an die Hülle an, nicht nur an die Bohrung
Zwei Zylinder mit gleicher Bohrung und gleichem Hub können aufgrund der Montageart völlig unterschiedliche Einbaumaße haben. ISO 15552 definiert die gängigsten Montageoptionen: vorderer Flansch, hinterer Flansch, hinterer Gabelkopf, hintere Öse, Fußbefestigung und Zapfen. Jeder Montagestil verändert die Gesamtlänge, das Schraubenmuster und den für Bewegung oder Zugang benötigten Platz rund um den Zylinder.
| Montagecode | Montageart | Dimensionseffekt | Wann zu verwenden |
|---|---|---|---|
| MS1 | Hinterer Gabelkopf | Fügt Gabelkopflänge hinter der Kappe hinzu; erfordert Schwenkspielraum | Schwenkende oder oszillierende Lastpfade |
| MP2 | Fußhalterung | Senkt die Montagefläche unter die Mittellinie; stabile Basis | Horizontale Schieber mit Halterungen mit fester Höhe |
| MF1 | Vorderer Flansch | Flansch an der Kopfplatte; stützt das tragende Ende | Zuglasten, vertikale Montage, kompakte Festhalterungen |
| MT4 | Zapfen | Fügt Drehzapfen am Lauf hinzu; erfordert Freiraum um den Körper | Kipp-, Kipp- und Drehbewegung |
Bei einem markenübergreifenden Austausch reicht die Modellnummer nie aus. Fordern Sie die Maßzeichnung für den genauen Montagestil an und vergleichen Sie dann die Gesamtlänge, den Bolzenlochabstand, die Stangengewindegröße und die Anschlussposition. Ein Zylinder mit 40 mm Bohrung eines Herstellers kann 12 mm länger sein als ein anderer mit derselben Nenngröße, was mehr als ausreicht, um mit einer Schutzvorrichtung, einer Sensorhalterung oder der nächsten Station zu kollidieren. Dies ist die häufigste Maßabweichung, die bei Nachrüstungsprojekten auftritt.
Hafengrößen und Luftbedarf: Dimensionierung der gesamten Kette
Die cylinder port size is the interface between the actuator and the valve, and it follows the bore range in a predictable pattern. Small bores use M5 or G1/8 threads, mid-range bores use G1/4, and large bores use G3/8 or G1/2. Choosing a port that is too small restricts the flow, slowing the cycle; choosing a port that is too large adds cost and makes the fittings bulky for no performance gain.
| Bohrungsbereich (mm) | Typischer Hafenthread | Empfohlener Schlauch-Außendurchmesser | Empfohlene Ventilgröße |
|---|---|---|---|
| 8 - 16 | M5 oder G1/8 | 4 - 6 mm | Direkt wirkendes Ventil |
| 20 - 25 | G1/8 | 6 - 8 mm | Vorgesteuertes Ventil |
| 32 - 40 | G1/4 | 8 - 10 mm | 5/2- oder 5/3-Ventil |
| 50 - 63 | G1/4 oder G3/8 | 10 - 12 mm | 5/2-Ventil mit Schnellentlüftung |
| 80 - 100 | G3/8 oder G1/2 | 12 - 16 mm | 5/2-Ventil mit großer Kapazität |
Der Luftverbrauch ist eine weitere maßbezogene Berechnung, die unterdimensionierte Kompressoren und Druckabfälle verhindert. Das freie Luftvolumen pro Einzelhub beträgt ungefähr die Kolbenfläche multipliziert mit dem Hub, multipliziert mit dem Verdichtungsverhältnis des Arbeitsdrucks. Für einen 63 mm Bohrung mit 200 mm Hub bei 6 bar , verbraucht das Ausfahren etwa 4,3 Liter freie Luft und das Einfahren etwa 4,1 Liter. Bei 20 Doppelzyklen pro Minute entspricht das etwa 170 Litern freier Luft pro Minute allein durch den Zylinder, vor Hinzurechnung des Ventilsteuerverbrauchs und der Leckage. Ein genauerer Blick darauf, wie Zylinderinnenteile Luftdruck in praktische Bewegung umwandeln, hilft bei der Interpretation dieser Zahlen in einem realen Schaltkreis, und die Erklärung geht über das Maßblatt hinaus.
Es ist üblich, ein Geschwindigkeitsregelventil direkt an den Zylinderanschlüssen anzubringen, aber der Abgasstrom durch diesen Anschluss begrenzt die maximale Kolbengeschwindigkeit. Wenn die dimensionierte Stangengeschwindigkeit für die Zykluszeit von entscheidender Bedeutung ist, überprüfen Sie die Durchflussleistung von Armatur und Ventil zusammen. Der Zylinder selbst ist selten die Einschränkung.
Messung eines installierten Zylinders, wenn das Typenschild verschwunden ist
Austauscharbeiten beginnen oft mit einem abgenutzten Zylinder, dessen Modellschild mit Ölflecken oder unleserlichen Kratzern versehen ist. In diesem Fall muss der Dimensionssatz von der Hardware selbst wiederhergestellt werden. Die folgende Sequenz liefert zuverlässige Ergebnisse für die meisten Standardzylinder.
- Messen Sie den Hub von der Stange aus. Ziehen Sie den Zylinder aus und messen Sie die freiliegende Stangenlänge von der Stangenlagerfläche bis zum Stangenende. Ziehen Sie es zurück und messen Sie erneut. Der Unterschied zwischen den beiden Messwerten ist der Strich. Diese Methode ist bei sauberem Stabende auf etwa 0,5 mm genau.
- Identifizieren Sie die Bohrung anhand des Rohraußendurchmessers. Bei runden Zylindern entspricht der Rohraußendurchmesser typischerweise der Bohrung plus 3 bis 6 mm Wandstärke. Messen Sie den Außendurchmesser in zwei Richtungen und vergleichen Sie ihn dann mit der Maßtabelle des Herstellers für die vermutete Serie. Bei Zugstangenzylindern ist der Abstand zwischen den Zugstangen eine zuverlässigere Bohrungskennung als der Rohraußendurchmesser.
- Messen Sie den Stangendurchmesser mit einem Messschieber. Nehmen Sie Messungen in zwei senkrechten Richtungen und in zwei Abständen vom Stabende vor. Der kleinere Wert ist die effektive Stabgröße; Unterschiede von mehr als 0,05 mm weisen auf Verschleiß hin.
- Notieren Sie sich die Montagemaße. Messen Sie den Abstand zwischen den Montagelöchern, den Lochdurchmesser, die Flanschdicke, den Abstand von der Mittellinie der Stange zur Montagefläche und die Gesamtlänge bei eingefahrener Stange.
- Identifizieren Sie die Port-Threads. Verwenden Sie eine Gewindesteigungslehre oder Testanschlüsse. Die häufigsten Kandidaten sind M5, G1/8, G1/4, G3/8 und G1/2. Erzwingen Sie niemals eine Montage; Ein beschädigter Anschluss macht aus einem einfachen Austausch einen Austausch des Zylinderkörpers.
- Bestellen Sie die Zeichnung, bevor Sie das Teil bestellen. Vergleichen Sie Ihre Messwerte mit dem Maßblatt des Herstellers für das Kandidatenmodell. Bohrung, Hub, Stange und Montageart müssen alle übereinstimmen; Eine einzige Nichtübereinstimmung reicht aus, um die Installation zu stoppen.
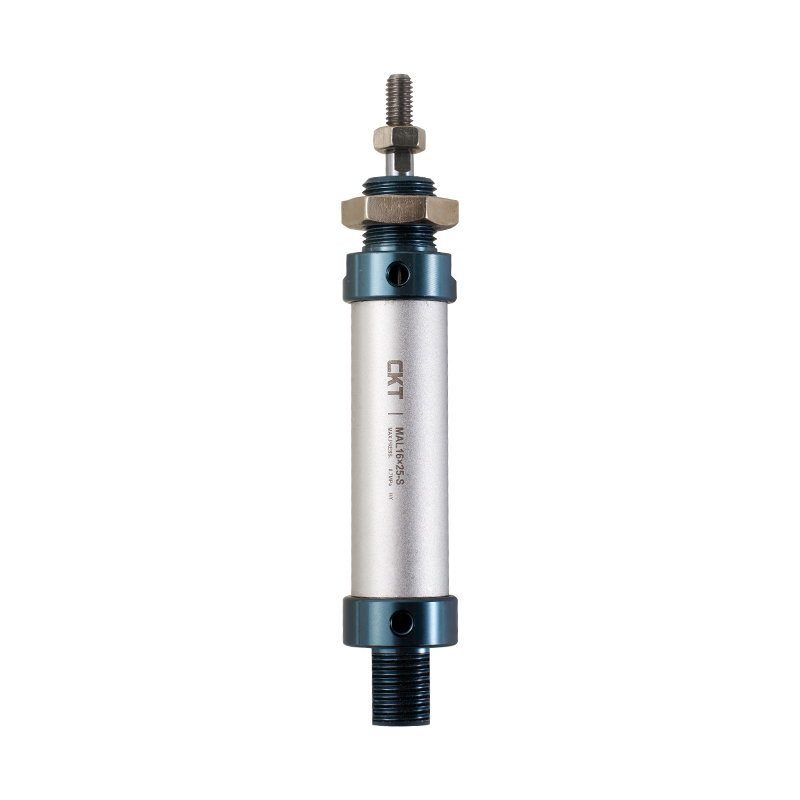 Minizylinder aus Aluminiumlegierung der MAL-Serie für häufigen Austauschbedarf Ein leichter Aluminium-Rundrohrzylinder mit Enddeckeln mit Gewinde und selbstschmierenden Lagern. Erhältlich in Bohrungen von 20 bis 40 mm, handelt es sich um einen typischen Miniaturzylinder, der in Verpackungs- und Handhabungsgeräten verwendet wird und sich ideal für den Austausch vor Ort eignet. Produkt anzeigen →
Für den Wartungsaustausch im Kleinbohrungsbereich ist der Minizylinder aus Aluminiumlegierung der MAL-Serie einer der am häufigsten verwendeten Rahmen in Verpackungs- und Materialtransportgeräten. Die Abmessung von Körper zu Fläche, das Anschlussgewinde und das Stangengewinde folgen einem regelmäßigen Muster, das die Messung vor Ort vereinfacht, wenn das ursprüngliche Modelletikett entfernt wird.
Maßfehler, die erst nach der Installation sichtbar werden
Einige Maßfehler sind auf dem Papier unsichtbar und auf der Maschine offensichtlich. In der folgenden Liste sind die häufigsten Probleme aufgeführt, die bei Inbetriebnahme- und Nachrüstungsarbeiten auftreten.
- Untermaßige Bohrung mit theoretischem Übermaß. Eine 25-mm-Bohrung liefert bei 6 bar theoretisch 295 N. Liegt der reale Bedarf bei 280 N mit alten Dichtungen, einem Druckabfall von 15 Prozent und einer schnell beschleunigenden Masse, kommt es bei steigender Produktionsrate zum Stillstand des Zylinders. Erfahrene Teams planen bei der Konstruktion einen nutzbaren Kraftspielraum von mindestens 30 Prozent über der Nennlast.
- Überdimensionierte Bohrung mit versteckten Kosten. Eine 100-mm-Bohrung verbraucht bei gleichem Hub etwa viermal so viel Luft wie eine 50-mm-Bohrung. Der größere Zylinder erfordert auch größere Anschlüsse, schwerere Halterungen und eine längere Dämpfungszeit. Größer ist nicht sicherer; es ist nur teurer im Betrieb.
- Hub ohne Endspiel gewählt. Ein Zylinder, der genau auf Nennhub fährt, trifft mit voller Geschwindigkeit auf das Maschinengestell oder den Produktstopp. Erhöhen Sie immer den Abstand an beiden Enden und den Dämpfungsweg, wenn die Geschwindigkeit 500 mm/s überschreitet.
- Metrische und imperiale Abmessungen gemischt. Eine 1/2-Zoll-Bohrung beträgt 12,7 mm, nicht 12 mm oder 16 mm. Stangen mit einer Stärke von 6 mm im Vergleich zu 1/4 Zoll (6,35 mm) sehen für das Auge identisch aus, versagen jedoch unter Belastung unterschiedlich. Messen Sie immer in einem System und konvertieren Sie explizit.
- Ignorieren der Rückzugskraft. Ein Zylinder, der eine Last von 600 N vertikal schiebt, kann oft ausgefahren werden, aber er kann die gleiche Last möglicherweise nicht einfahren, wenn die Stange dick und die effektive Einfahrfläche klein ist. Überprüfen Sie die Zugrichtung anhand des tatsächlichen Stangendurchmessers, nicht nur anhand der Bohrung.
- Die Position der Schalternut wird nicht überprüft. Die piston position at which a magnetic switch triggers depends on the distance between the switch groove and the end caps. A cylinder with the same bore but a different body profile can move the switch trigger point by several millimeters, which is enough to break a timing sequence.
Häufig gestellte Fragen
Was bedeutet 32 x 100 auf dem Etikett eines Pneumatikzylinders?
Es bedeutet 32 mm Bohrung und 100 mm Hub . Dies ist die gebräuchlichste Art und Weise, wie Hersteller die beiden Hauptabmessungen auf dem Typenschild zusammenfassen. Der Stangendurchmesser wird normalerweise separat aufgeführt oder im Modellcode enthalten.
Wie viel Kraft kann ein Zylinder mit 50 mm Bohrung bei 6 bar erzeugen?
Die theoretical push force is approximately 1178 N . In der Praxis reduzieren Dichtungsreibung und Leitungsdruckverluste die nutzbare Kraft auf etwa 600 bis 900 N, abhängig von Geschwindigkeit, Armaturengröße und Schmierungszustand.
Verändert der Stangendurchmesser die Schubkraft?
Nein. Die Schubkraft wird aus der vollen Kolbenfläche berechnet. Der Stabdurchmesser verringert lediglich die wirksame Fläche auf dem Hub einfahren , was die Zugkraft verringert.
Kann ich einen ISO 15552-Zylinder durch einen ISO 21287-Kompaktzylinder mit derselben Bohrung und demselben Hub ersetzen?
Nur wenn Montagemuster, Gesamtlänge, Anschlusspositionen und Stangengewinde kompatibel sind. Ein kompakter Körper ist viel kürzer, aber die Lochabstände und Dämpfungsoptionen unterscheiden sich. Vergleichen Sie vor der Bestellung immer die Maßzeichnungen.
Was passiert, wenn ich einen Hub länger als erforderlich wähle?
Die cylinder will still work, but it consumes more air, extends the cycle time, increases the bending moment on the rod, and takes up more machine space. Long strokes also increase the risk of buckling when the load is unsupported.
Wie finde ich die Anschlussgröße an einem noch eingebauten Zylinder heraus?
Messen Sie das Gewinde mit einer Gewindesteigungslehre oder probieren Sie bekannte Prüfanschlüsse aus. Die gebräuchlichsten pneumatischen Anschlüsse sind M5, G1/8, G1/4, G3/8 und G1/2. Durch die korrekte Identifizierung des Gewindes wird eine Beschädigung des Zylinderanschlusses während der Installation des Fittings verhindert.
Was ist der maximale Hub für eine bestimmte Bohrungsgröße?
Jeder Hersteller veröffentlicht maximale Hubwerte für jede Bohrungs- und Stangenkombination. Über diese Werte hinaus werden der Stabknickwiderstand und die Körperstabilität zu den limitierenden Faktoren. Bei großen Hüben ist eine größere Stange oder eine externe Linearführung zwingend erforderlich.
Wichtige Erkenntnisse vor der Bestellung
Die Auswahl eines Pneumatikzylinders anhand der Abmessungen ist eine systematische Übung. Beginnen Sie mit dem Kraftbedarf und dem verfügbaren Druck zum Fixieren der Bohrung. Wandeln Sie den Verfahrweg der Maschine in eine Hubzahl um, die Abstände und Dämpfung berücksichtigt. Überprüfen Sie den Stangendurchmesser sowohl im Hinblick auf die Rückzugskraft als auch auf das Knickrisiko. Vergleichen Sie dann den Montagestil, die Anschlussgröße und die Gesamtlänge mit der physischen Umgebung. Diese fünf Prüfungen decken mehr als 90 Prozent der Dimensionsprobleme ab, die zu Feldausfällen führen.
Bewahren Sie die Maßzeichnung des Herstellers als letzte Autorität auf. Zwischen den Marken gibt es tatsächlich Unterschiede zwischen den Modellen, und ein Millimeter Unterschied in einer Montagehalterung reicht aus, um einen Produktionsneustart zu verzögern. Die zweimalige Messung am alten Zylinder ist immer kürzer als die Ausfallzeit durch den falschen Austausch.