

Bei einer Hochgeschwindigkeits-Montagezelle, die in einer Woche einwandfrei läuft und in der nächsten Woche Zykluszeit verliert, kommt es selten zu einem Zylinderausfall. Häufiger liegt das Problem in einem unterdimensionierten Filterregler, einer undichten Armatur oder einem Magnetventil, das nie für den Arbeitszyklus ausgelegt war. Die Leistung pneumatischer Automatisierungsgeräte hängt davon ab, dass alle Komponenten im Luftweg zusammenarbeiten, vom Kompressorauslass bis zum Endeffektor. Wenn die Spezifikation eines einzelnen Elements falsch ist, entstehen keine unmittelbaren Kosten; Dies macht sich über Monate hinweg in langsameren Zyklen, höherem Luftverbrauch und unvorhersehbaren Ausfallzeiten bemerkbar. Die systematische Auswahl pneumatischer Komponenten, statt Teile einzeln auszutauschen, ist der schnellste Weg, eine Linie zuverlässiger zu machen.
Dieser Leitfaden basiert auf Erkenntnissen aus 23 Jahren Herstellung pneumatischer Komponenten bei CKT Pneumatik , wo mehr als 20.000 Halbzeuge und eine 90-prozentige Eigenverarbeitung einen direkten Einblick in das reale Verhalten von Ventilen, Zylindern, Vakuumerzeugern und Luftaufbereitungseinheiten ermöglichen. Wir beantworten drei Fragen: Was macht ein pneumatisches System zuverlässig, welche Komponenten sind für jede Anwendung am wichtigsten und wie können Beschaffungsteams Fehler vermeiden, die zu vorzeitiger Wartung führen?
Pneumatische Automatisierungsgeräte: Die Systemansicht
Druckluft legt einen langen Weg zurück, bevor sie funktioniert. Es verlässt den Kompressor, kühlt in einem Nachkühler ab, wird gefiltert, durchläuft einen Druckregler, wird geschmiert, erreicht ein Wegeventil, wandert durch Rohrleitungen und gelangt erst dann in einen Aktuator. Der Leistungsumfang der gesamten Linie wird durch das schwächste Glied in dieser Kette bestimmt. Ein Zylinder mit 50 mm Bohrung kann mit ausreichender Kraft schieben, aber wenn der Druckregler nicht richtig dimensioniert ist, wird der Hub durch den Druckabfall unter Last träge. Ein leistungsfähiges Magnetventil ist bei verstopftem Filter irrelevant, da das Ventil nicht genügend Luftvolumen erhält.
| Modul | Typische Komponenten | Auswirkungen auf die Leistung |
|---|---|---|
| Luftaufbereitung | Filter, Regler, Öler | Verhindert Verunreinigungen, sorgt für einen stabilen Druck und kontrolliert die Schmierung |
| Richtungskontrolle | Magnetventile, Luftventile, Handventile | Bestimmt Reaktionsgeschwindigkeit und Zykluszuverlässigkeit |
| Betätigung | Zylinder, Greifer, Drehantriebe | Wandelt Druck in mechanische Bewegung und Kraft um |
| Vakuumhandhabung | Vakuumerzeuger, Saugnäpfe, Vakuumfilter | Ermöglicht die zerstörungsfreie Aufnahme und Platzierung von Teilen |
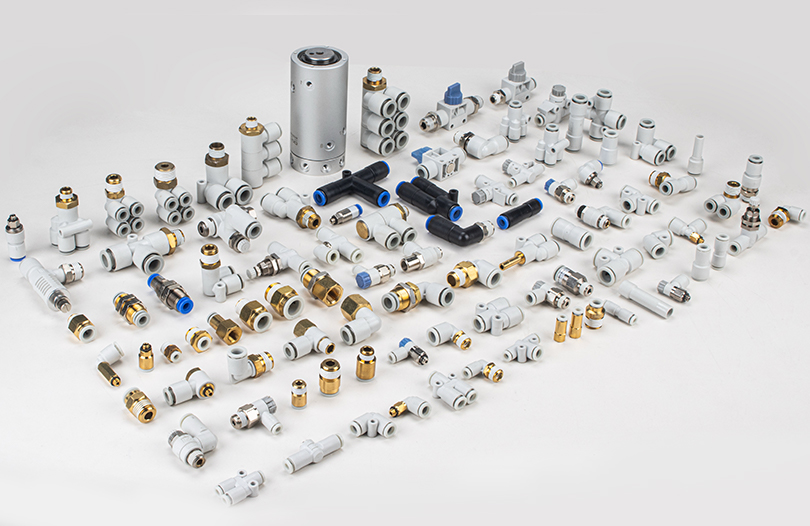
| Zubehör | Armaturen, Schalldämpfer, Schläuche, Puffer | Beeinflusst Leckrate, Lärm und Komponentenverschleiß |
Die Systemsicht hilft in praktischer Hinsicht: Wenn ein Fehler auftritt, liegt die Ursache oft nur ein Modul vom Symptom entfernt. Wenn die Haltekraft einer Vakuumleitung nachlässt, kann das Problem am Vakuumerzeuger, an einem verstopften Vakuumfilter oder an einem abgenutzten Saugnapf liegen. Der Austausch nur des Bechers ohne Überprüfung des Vordrucks ist die häufigste Ursache für wiederholte Ausfälle in automatisierten Linien.
Luftaufbereitung: F.R.L. Einheiten als erste Verteidigungslinie
Gemäß ISO 8573-1, dem internationalen Standard für Druckluftqualität, wird Druckluft nach Feststoffpartikelkonzentration, Wassergehalt und Ölgehalt klassifiziert. Die meisten beliebigen industriellen Druckluftsysteme liefern Luft mit Partikelgrößen, die mit der Zeit Dichtungen beschädigen können. Ungetrocknete Luft, die in einen Zylinder oder ein Magnetventil eindringt, führt zu Kondensation in Metallhohlräumen, was in gefrorenen Umgebungen oder bei Standardwerkseinstellungen zu Rost und festsitzenden Spulen führt. Schmiergeräte fügen Ölnebel hinzu, um die Reibung zu reduzieren, aber das richtige Schmiermittel und die richtige Durchflussrate sind wichtig.
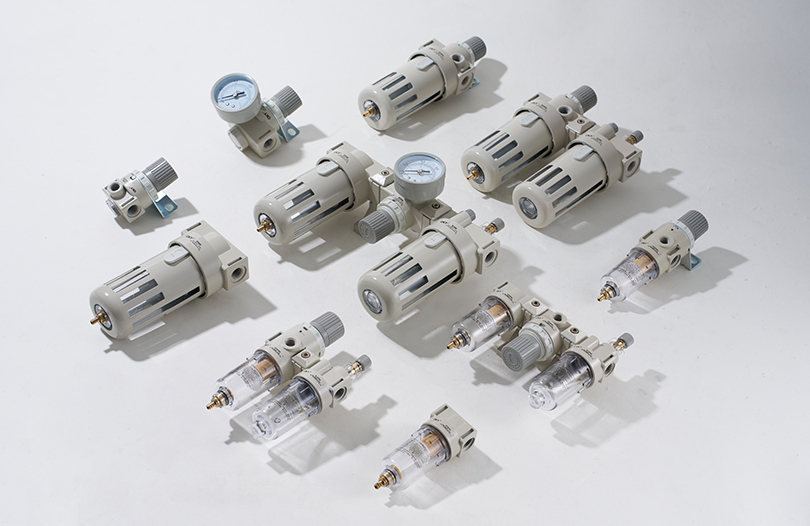
Ein gut ausgewähltes F.R.L. Die Einheit fungiert als erste Verteidigungslinie. Der Filter schützt nachgeschaltete Komponenten vor Staub, Rost und Kondensation. Der Regler hält das Druckniveau aufrecht, für das der Aktuator ausgelegt ist. Der Öler sorgt dafür, dass bewegliche Teile in Ventilen und Zylindern einen kontrollierten Ölnebel erhalten. Jede dieser Funktionen trägt zu einem einfachen Ergebnis bei: konstante Leistung über Millionen von Zyklen.
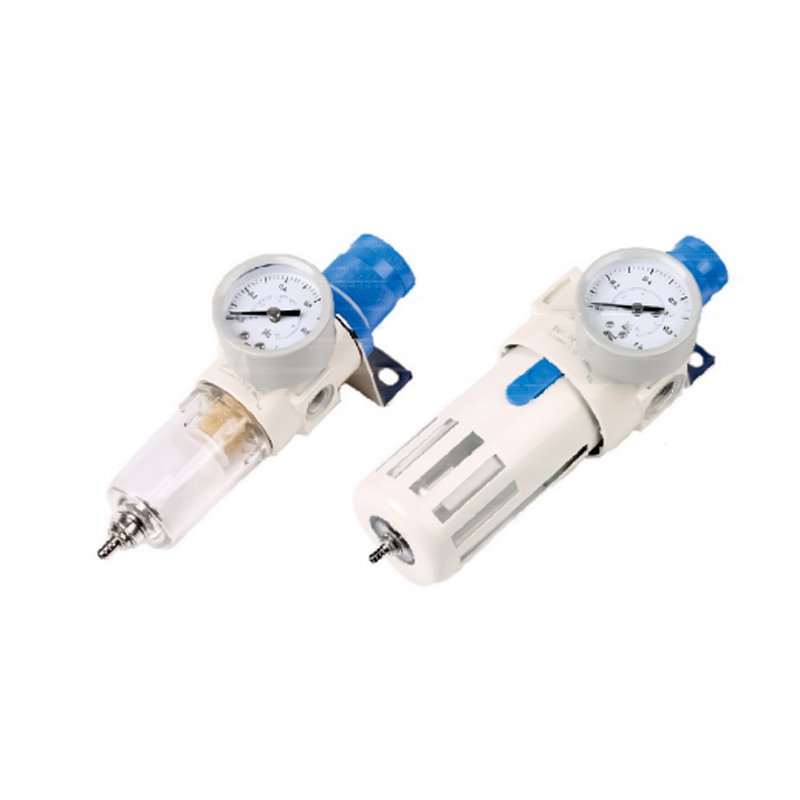 Druckregulierungsfilter der AFR/BFR-Serie für zuverlässige F.R.L. Auswahl Dieser kompakte Filterregler zeichnet sich durch einen geringen Druckverlust und eine hohe Wasserabscheidung aus und verfügt über einen selbstsperrenden Mechanismus zur Aufrechterhaltung des eingestellten Drucks. Sein großer Einstellbereich unterstützt die Anpassung der nachgeschalteten Durchfluss- und Druckanforderungen. Produkt anzeigen →
Auswahlpunkte für F.R.L. Einheiten werden oft missverstanden. Die Durchflussrate ist der erste zu überprüfende Parameter. Ein zu kleiner Filterregler führt zu einem übermäßigen Druckabfall, wenn das System voll ausgelastet ist. Eine Standardrichtlinie ist die Größe des F.R.L. mindestens 20 Prozent über der Summe der Durchflussanforderungen aller nachgeschalteten Aktoren, die gleichzeitig laufen. Auch der Druckregelbereich sollte dem Arbeitsdruck der Maschine entsprechen. Bei einer Leitung mit 0,5 MPa sollte der Einstellbereich des Reglers breiter sein als der erforderliche Wert, damit der Sollwert nicht am äußersten Ende seines Bereichs liegt.
- Filterporengröße: 40 μm ist für allgemeine Zwecke üblich; 5 μm werden für Präzisions- oder Hochtaktmaschinen verwendet.
- Empfindlichkeit des Reglers: Bessere Modelle halten den Druck bei dynamischen Durchflussänderungen stabil.
- Öler: Die Tropfrate muss je nach Zylindergröße und Zyklusfrequenz einstellbar sein.
Ein häufiger Fehler besteht darin, die F.R.L. zu weit vom Verteiler entfernt. Lange Distanzen zwischen Regler und Wegeventil erhöhen die Druckverzögerung und führen zu inkonsistenten Zylindergeschwindigkeiten. Je näher der F.R.L. desto präziser wird der Druck gesteuert.
Wegesteuerung: Magnetventile und Auswahlkriterien
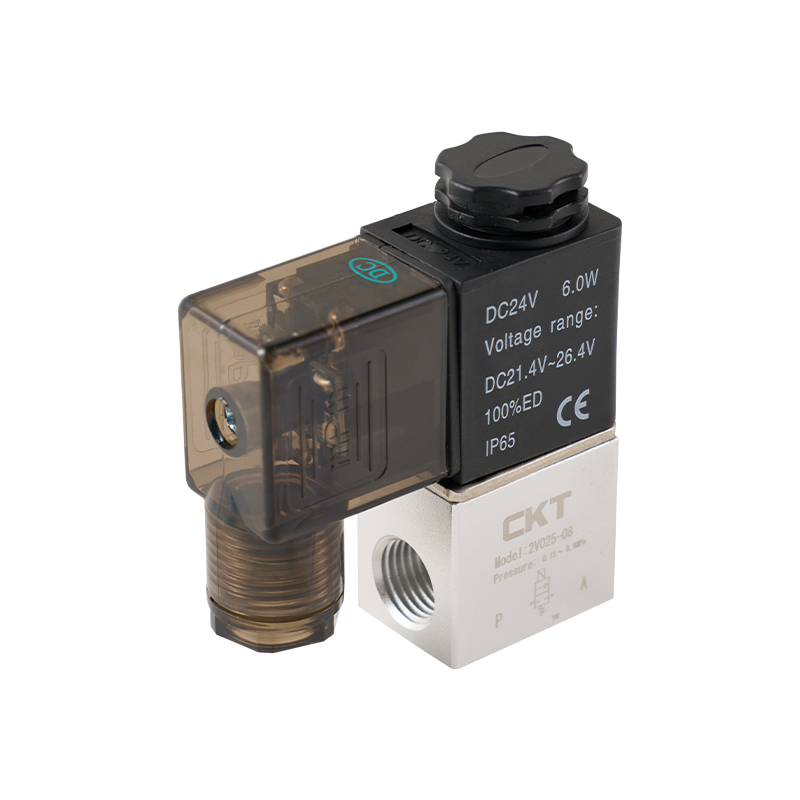
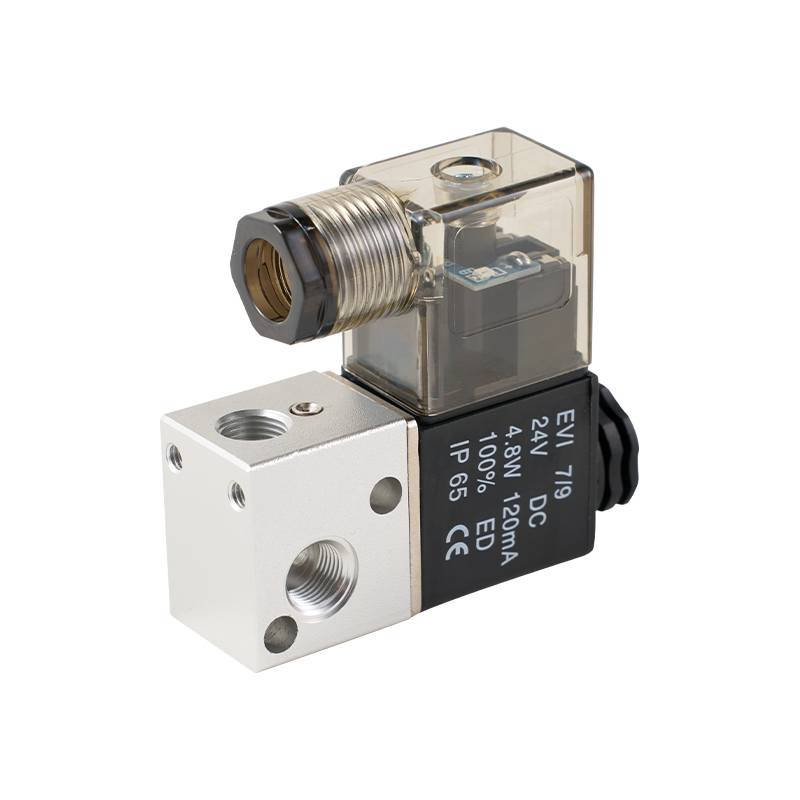
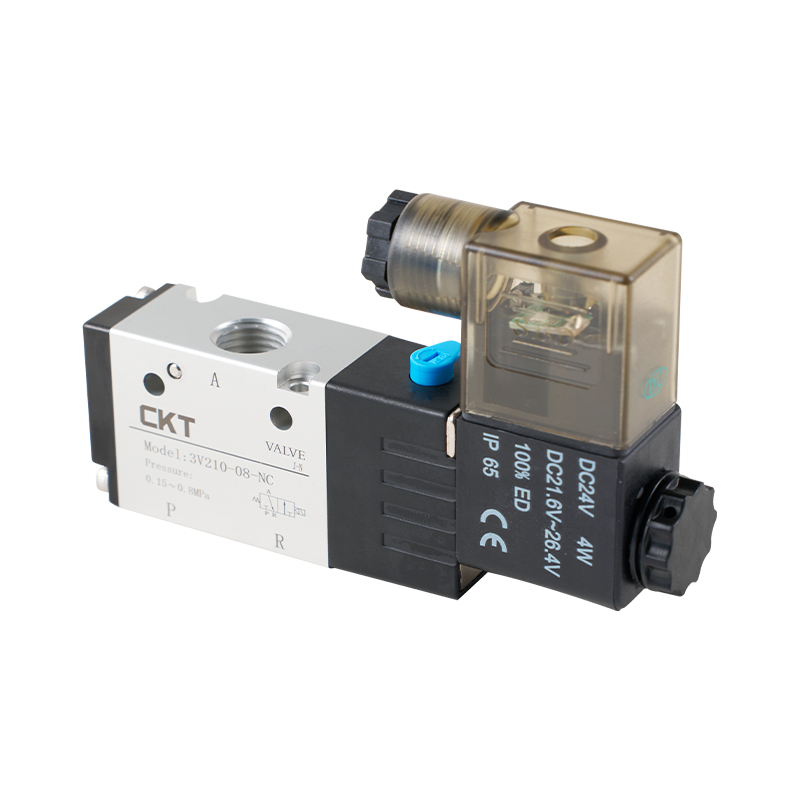
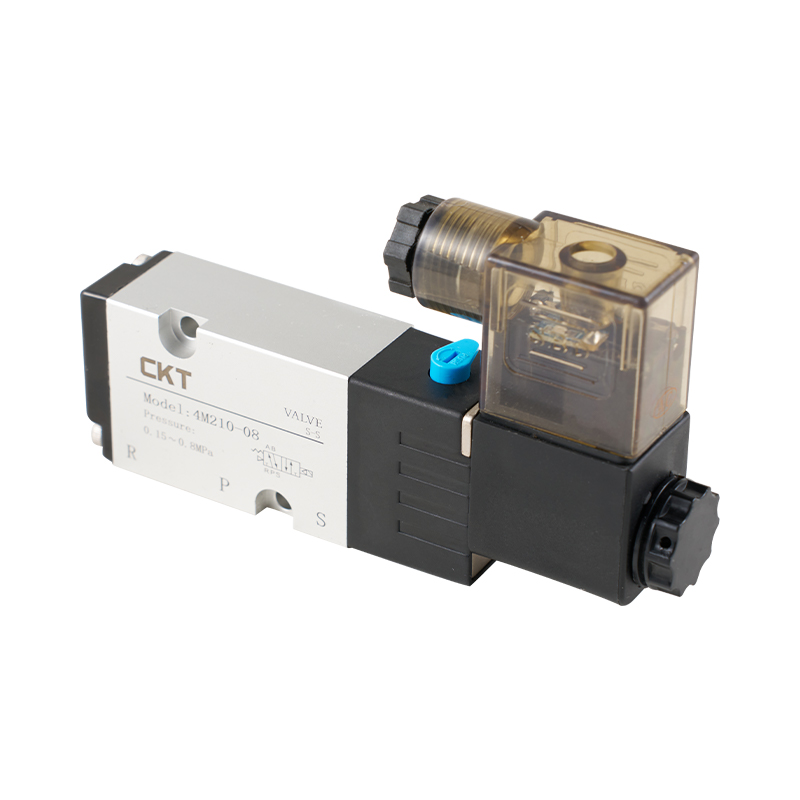
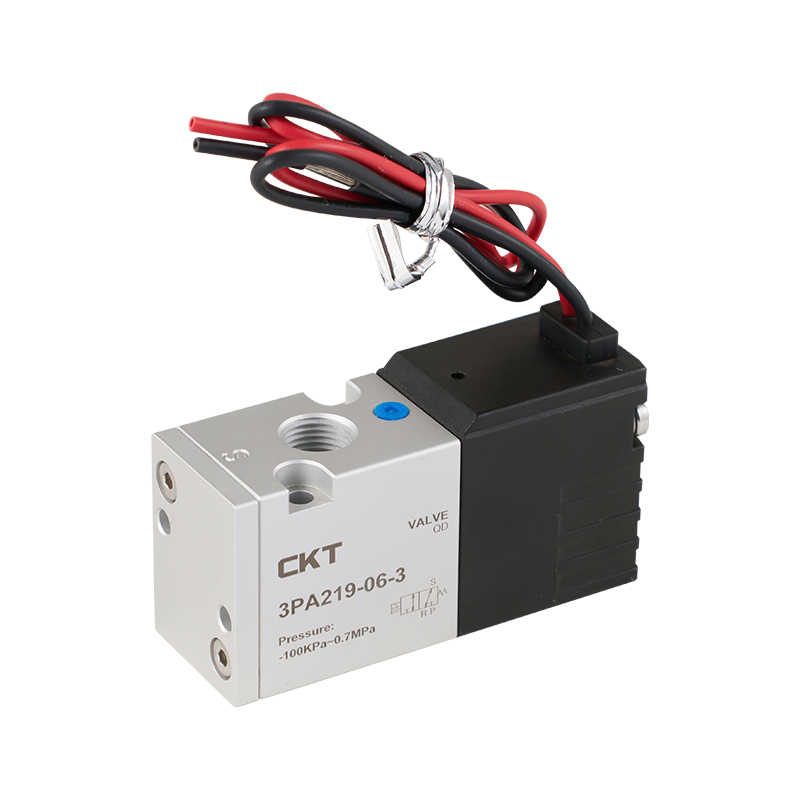
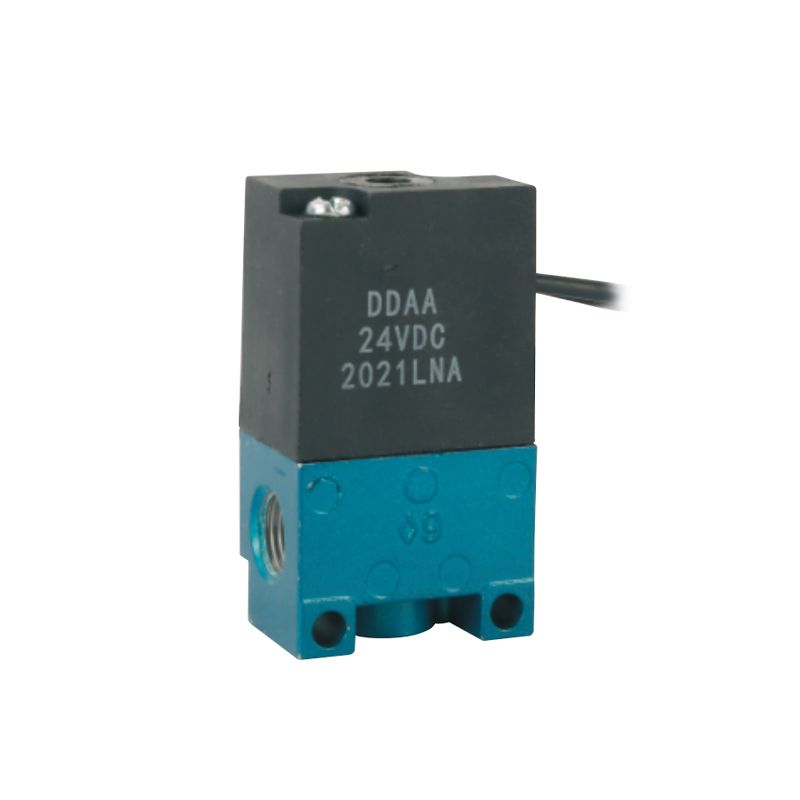
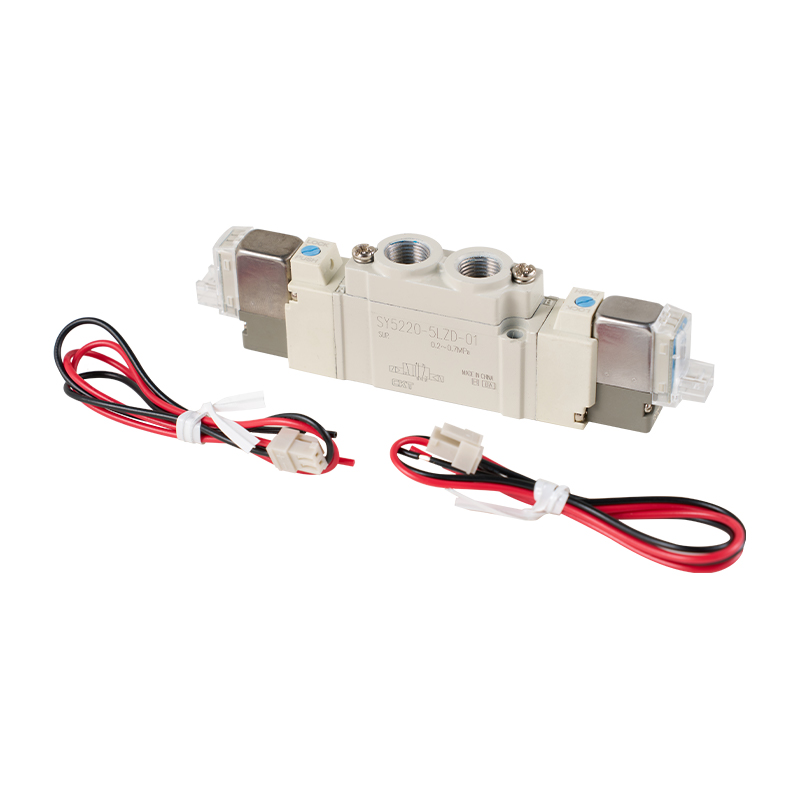
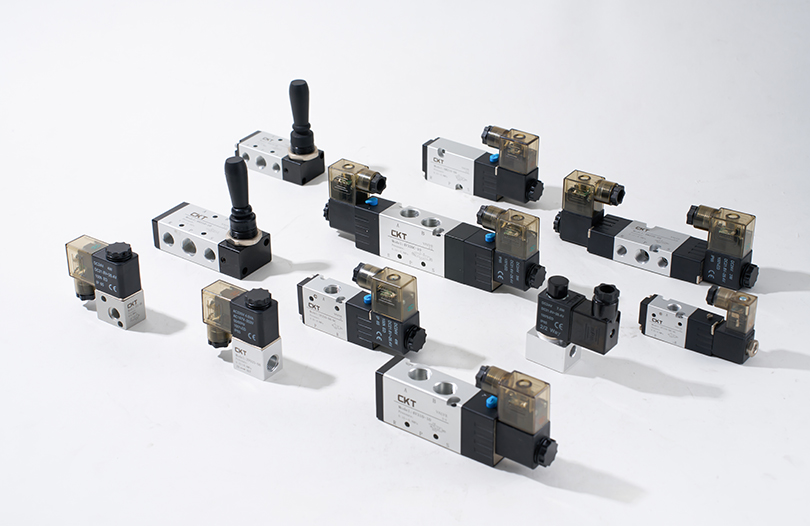
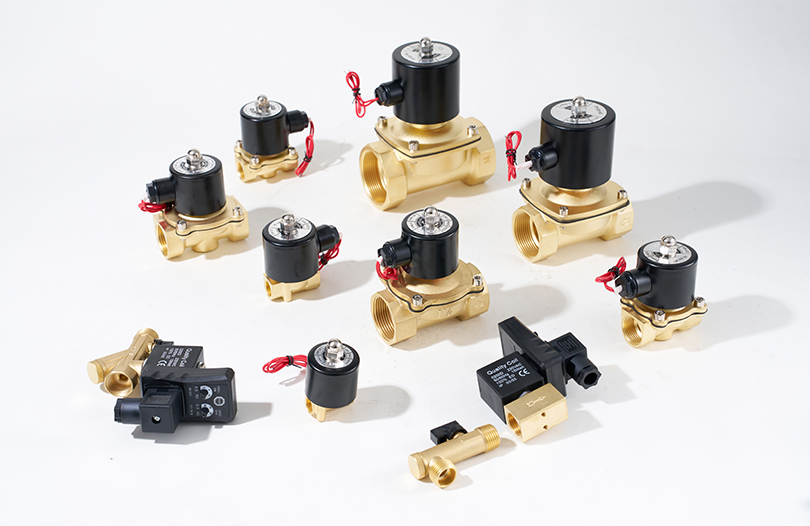
Wegeventile bestimmen, wie schnell ein Zylinder reagiert und wie lange er seine Position hält. Die beiden Grundkonstruktionen sind direktwirkend und vorgesteuert. Direkt wirkende Ventile bewegen die Spule oder den Kolben mit einem Magnetventil und haben bei Anwendungen mit kleinem Durchfluss normalerweise eine kürzere Reaktionszeit. Pilotgesteuerte Ventile nutzen ein Pilotsignal, um den Hauptkolben zu bewegen, was höhere Durchflussraten ohne übermäßigen Stromverbrauch der Spule ermöglicht.
Die wichtigste Angabe ist der Cv-Faktor (Durchflusskoeffizient). Ein höherer Cv bedeutet, dass das Ventil bei einem bestimmten Druckabfall mehr Luft durchlassen kann. Wenn ein Zylinder einen bestimmten Durchfluss benötigt, um die Zielgeschwindigkeit zu erreichen, wird durch die Wahl eines Ventils mit einem zu niedrigen Cv die maximale Hubgeschwindigkeit begrenzt. Beispielsweise kann ein Zylinder mit 32 mm Bohrung und 100 mm Hub bei 0,6 MPa einen Zyklus mit einem Ventil mit einem Cv von 0,35 schnell abschließen. Wenn der Cv jedoch auf 0,2 sinkt, kann sich die Hubzeit unter denselben Betriebsbedingungen um 30 bis 40 Prozent verlängern.
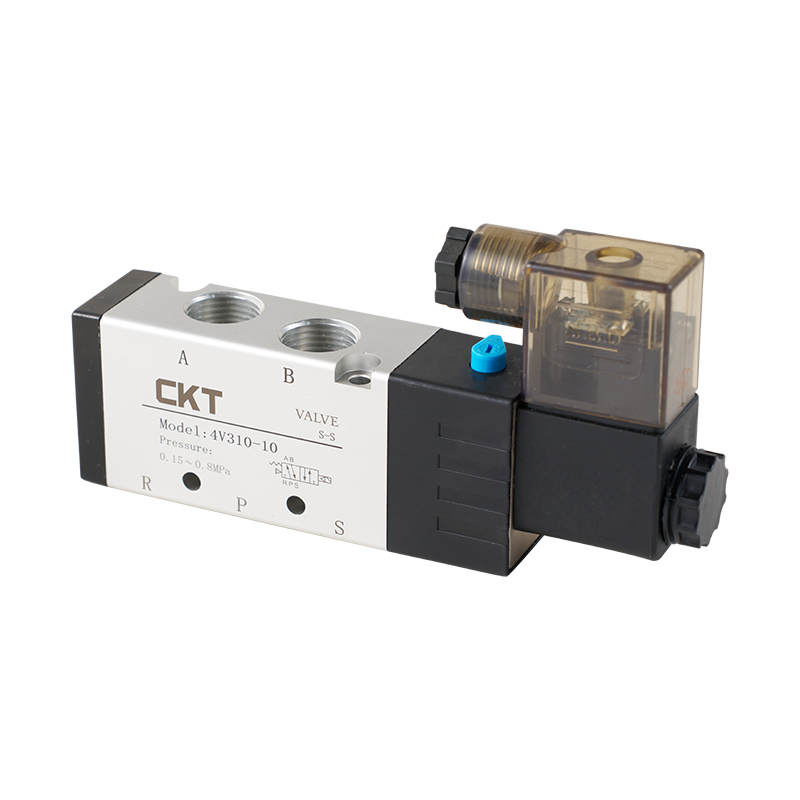
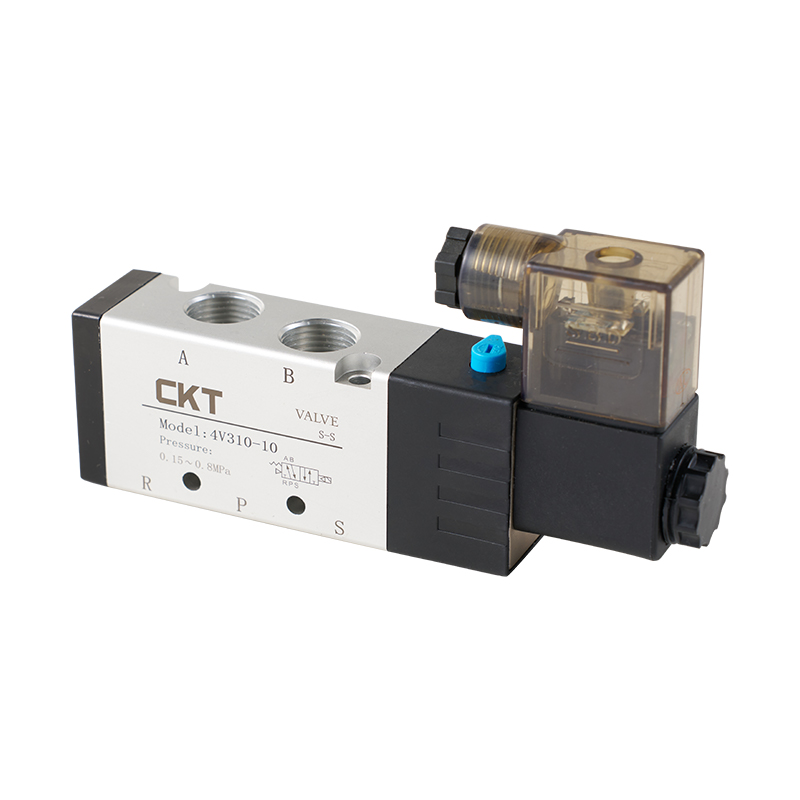 Vorgesteuertes 5-Wege-Magnetventil der Serie 4V mit hohem Durchfluss und schneller Reaktion Die 4V-Serie bietet eine verschiebbare Säulendichtung für geringe Leckage und dynamische Reaktion, mit optionalen Zentralfunktionen mit drei Positionen. Dank seines CV-Werts und seiner schnellen Betätigung eignet es sich für eine präzise Zylindersteuerung. Produkt anzeigen →
Bei Hochtaktmaschinen ist die Reaktionszeit ein weiterer entscheidender Faktor. Magnetventile in pneumatischen Anwendungen reagieren typischerweise innerhalb von 5 bis 20 Millisekunden, abhängig von Spannung, Spulenleistung und internem Strömungsweg. Bei Geräten, die kontinuierlich mit drei Zyklen pro Sekunde laufen, ändert der Unterschied zwischen einer Reaktionszeit von 10 ms und einer Reaktionszeit von 25 ms den verfügbaren Arbeitszyklusspielraum. Wenn die Mechanik auf eine kürzere Reaktionszeit ausgelegt ist, das Ventil aber langsamer ist, erreicht die Maschine möglicherweise nicht den erwarteten Durchsatz. Aus diesem Grund empfiehlt CKT, vor dem Kauf die Ventilreaktion und den Ventildurchfluss sowie die Zylindergröße zu validieren.
| Parameter | Empfohlener Bereich | Warum es wichtig ist |
|---|---|---|
| Cv-Faktor | 0,1 bis 1,5 je nach Antriebsgröße | Definiert den maximalen Durchfluss und damit die maximale Geschwindigkeit |
| Reaktionszeit | 5 bis 20 ms | Beeinflusst direkt die Zykluszeit für Handhabungsgeräte |
| Spannung und Wattzahl | DC24V gemeinsam; AC110/220V verfügbar | Beeinflusst den Energieverbrauch und die Wärmeentwicklung der Spule |
| Schutzklasse | IP40 oder höher für Reinräume, IP65 für Nassbereiche | Verhindert unvorhersehbare Ausfälle in rauen Umgebungen |
Die Installationsqualität beeinflusst auch die Ventilleistung. Eine lockere elektrische Verbindung oder ein Ausfall der Zugentlastung führt zu einem intermittierenden Spulenbetrieb, der notorisch schwer zu diagnostizieren ist. Ebenso erhöht ein fehlender Schalldämpfer an der Auslassöffnung den Lärm und kann Staub zurück in die innere Federkammer des Ventils ziehen, was den Spulenverschleiß beschleunigt.
Betätigung: Luftzylinder für zuverlässige Bewegung
Luftzylinder sind der Arbeitsarm der pneumatischen Automatisierung. Die Auswahl beginnt mit der Bohrungsgröße, die die erzeugte Kraft definiert. Die Kraft wird als Arbeitsdruck multipliziert mit der Kolbenfläche berechnet. Bei 0,5 MPa erzeugt ein Zylinder mit 32 mm Bohrung eine Kraft von etwa 402 N in Druckrichtung. Ein Zylinder mit 50 mm Bohrung erzeugt bei gleichem Druck etwa 981 N. Bei einer Belastung von 600 N reicht eine 32-mm-Bohrung nicht aus, auch wenn die theoretische Kraft nahe beieinander liegt; Reibung, Leistungsreduzierung bei hoher Geschwindigkeit und Ventilflussverluste reduzieren die effektive Kraft um 10 bis 30 Prozent.
 Spurstangen-Standardzylinder der SC-Serie mit kompaktem Design und einstellbarer Dämpfung Dieser Zugstangenzylinder bietet zuverlässige Kraftabgabe über alle Bohrungsgrößen hinweg, mit stabiler Dämpfung und Hochtemperaturdichtungen. Sein Geschwindigkeitsbereich und seine kompakte Länge erfüllen effizient unterschiedliche Hubanforderungen. Produkt anzeigen →
Die Hublänge muss mit der Bewegungsdistanz übereinstimmen, der Hub sollte die Anforderung jedoch niemals unnötig überschreiten. Je länger der Hub, desto mehr Druckluft wird pro Zyklus verbraucht und desto stärker ist die Stange einer Seitenlast und einem Knickrisiko ausgesetzt, insbesondere bei Zugstangenkonstruktionen. Hersteller von Luftzylindern geben im Allgemeinen für jede Bohrungsgröße eine maximal zulässige Kolbengeschwindigkeit an. Beispielsweise können Standardzylinder zuverlässig bei Geschwindigkeiten von bis zu 500 mm/s arbeiten, während Dünnkörperzylinder oder spezielle Führungsstangenzylinder andere Grenzen haben können. Das Überschreiten der Nenngeschwindigkeit führt zu vorzeitigem Verschleiß der Dichtungen und kann zu einer übermäßigen Dämpfungswirkung am Ende des Hubs führen.
Zylindertypen und Anwendungspassung
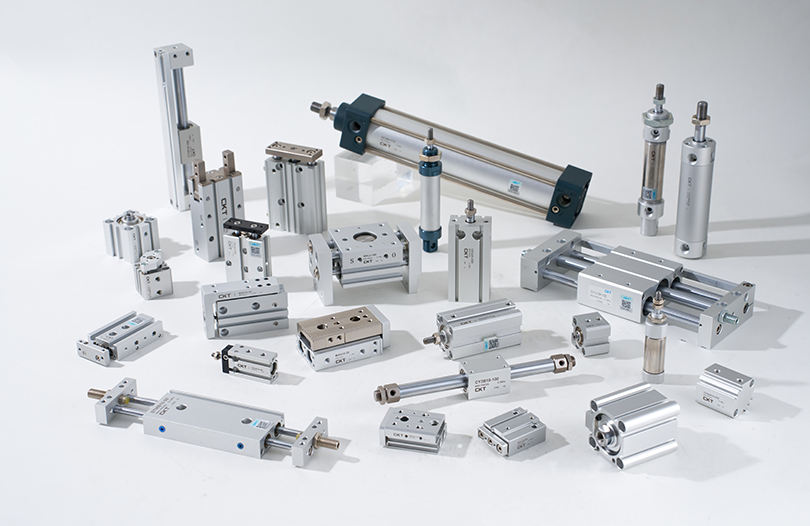
Der grundlegende Unterschied besteht zwischen Standard-Zugstangenzylindern, die robust und einfach zu montieren sind und mehrere Positionsmöglichkeiten bieten; dünne Zylinder, die in kompakte Räume passen; und kolbenstangenlose Zylinder, die bei Langhub-Bewegungsanwendungen Platz sparen. Mehrachszylinder wie CXS dienen als kombinierte Doppelzylinder-Aktuatoren für Pick-and-Place-Einheiten mit kürzerem Hub. Bei pneumatischen Greifern, einschließlich Parallel- und Nockengreifern, handelt es sich um Spezialzylinder mit zwei gegenüberliegenden Backen zum Spannen von Teilen.
- Standardzylinder wie die SC-Serie bieten die größte Auswahl an Montagemöglichkeiten und sind das Arbeitstier im Maschinenbau.
- Dünne Zylinder werden empfohlen, wenn der vertikale Platz begrenzt ist, die seitliche Belastung jedoch minimal ist.
- Kolbenstangenlose Zylinder werden ausgewählt, wenn die Hublänge das Zweifache des für einen herkömmlichen Zylinder verfügbaren Platzes übersteigt.
- Greifer werden in der Automobil- und Elektronikmontage zum zuverlässigen Halten von Teilen eingesetzt.
Die Dämpfung ist ein wichtiger Auswahlpunkt. Ein Zylinder, der am Ende des Stoßes zuschlägt, absorbiert größtenteils die mechanische Struktur und führt zu einer Ermüdung der Komponenten. Standardzylinder mit einstellbaren Dämpfungsventilen ermöglichen es dem Ingenieur, den Aufprall am Hubende abzumildern. Bei einer Maschine, die mit 60 Zyklen pro Minute läuft, kann die Dämpfungskraft den Unterschied zwischen einem in Jahren und Monaten gemessenen Wartungsintervall ausmachen.
Vakuumautomatisierung: Erzeugen und Anlegen von Vakuum für die Teilehandhabung
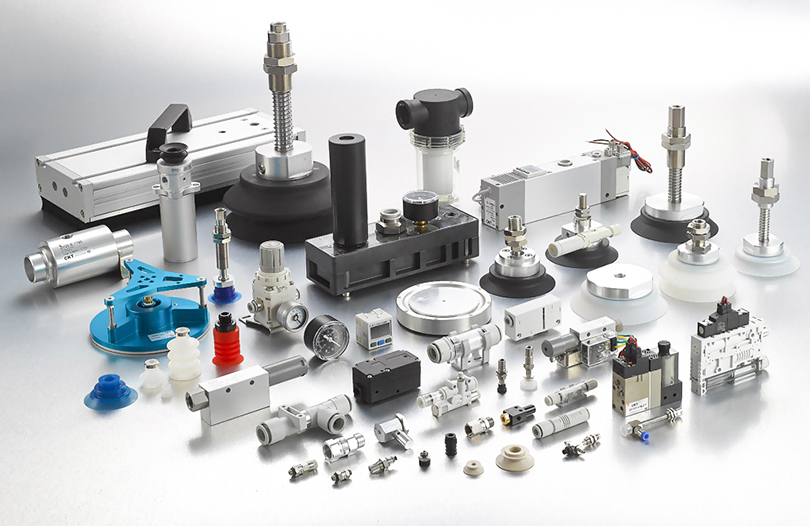
Vakuumkomponenten spielen in der Liste der pneumatischen Automatisierungsgeräte eine einzigartige Rolle. Anstatt Teile zu schieben, heben, halten und lösen sie Teile mithilfe von Differenzdruck. Standard-Vakuumerzeuger sind in sich geschlossene Einheiten, die mithilfe einer Luftzufuhr durch den Venturi-Effekt ein Vakuum erzeugen. Sie sind kompakt, kostengünstig und zuverlässig für Kleinteile. Mehrstufige Vakuumerzeuger erzeugen ein höheres Vakuum und verbrauchen weniger Luft als einstufige Einheiten, was sie für die Förderung im geschlossenen Kreislauf oder die Handhabung poröser Materialien wertvoll macht.
Die Auswahl eines Vakuumerzeugers beginnt mit dem erforderlichen Vakuumniveau und der erforderlichen Saugleistung. Ein Vakuumniveau von -20 bis -40 kPa reicht aus, um flache, starre Teile wie Metallplatten oder Glasscheiben zu halten. Poröse Materialien wie Pappe können nur ein Teilvakuum halten und erfordern einen höheren Saugstrom am Generator, um Leckagen auszugleichen. Eine glatte, starre Oberfläche kann -80 kPa oder mehr erreichen, der Saugstrom muss jedoch nur mäßig sein. Die falsche Kombination von Vakuumniveau und Saugfluss führt zu ständigen Ausfällen des Relaisstopps während des Betriebs.
Auch Saugnäpfe spielen eine entscheidende Rolle. Balgbecher passen sich gekrümmten Oberflächen an, beispielsweise flexiblen Verpackungsbeuteln. Flache Becher eignen sich am besten für starre, glatte Oberflächen. Spezielle Schwammbecher sind für strukturierte oder unebene Oberflächen konzipiert, bei denen ein normaler Becher auslaufen würde. Für empfindliche Materialien sind berührungslose Becher vorgesehen, um Kontaktflecken zu vermeiden. Für Bediener von Verpackungsmaschinen führt die Wahl eines Bechers, der nicht zum Oberflächenprofil passt, zu einer schwachen Haltekraft und häufig herunterfallenden Teilen. Die CBLP-Serie von CKT beispielsweise wurde speziell mit mehrfach gefalteten Wellbechern für flexible Verpackungsbeutel entwickelt.
Vakuumfilter und Rückschlagventile sind wichtige unterstützende Komponenten. Der Filter hält Staub vom Vakuumerzeuger fern und verlängert so dessen Lebensdauer. Ein Vakuumregler passt das Vakuumniveau an, um dünne oder zerbrechliche Teile vor übermäßiger Ansaugung zu schützen. Ein Vakuum-Sicherheitsventil kann das Vakuum sofort abbauen, wenn das System heruntergefahren wird oder ein Teil transportiert wird, wodurch die Zyklusgeschwindigkeit verbessert und Schäden verhindert werden.
Passende pneumatische Komponenten für gängige Automatisierungsaufgaben
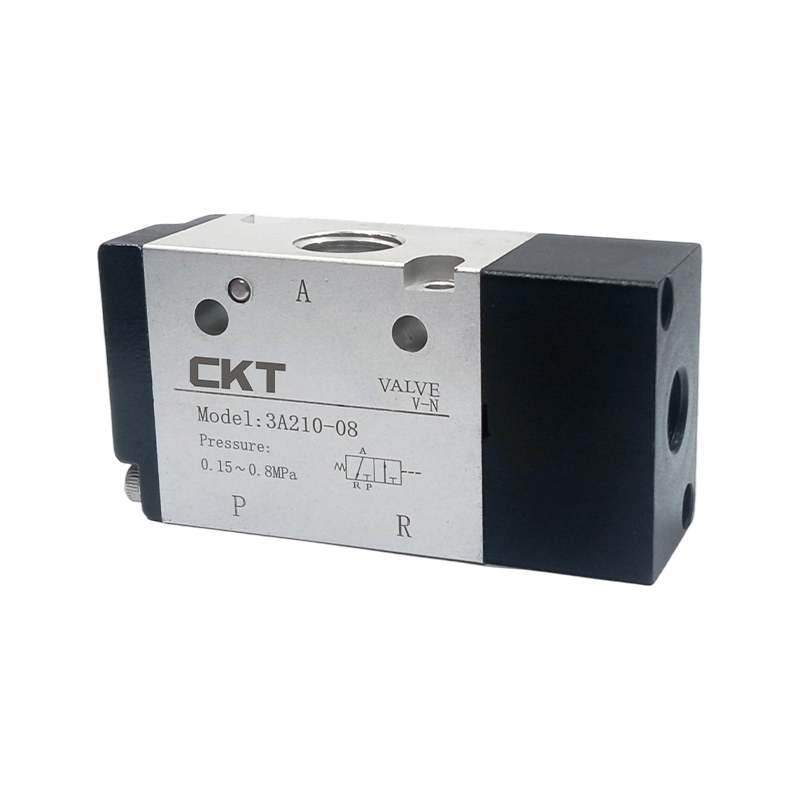
Ingenieurteams fragen sich oft, ob ein Standardzylinder ausreicht oder ob sie einen kolbenstangenlosen Zylinder oder einen servogesteuerten Aktuator benötigen. Die Antwort hängt vom Maschinenzyklus und den physikalischen Einschränkungen des Rahmens ab. In einer Verpackungslinie wird ein kompakter F.R.L. und ein Magnetventil mit einem einfachen Minizylinder funktioniert möglicherweise besser als ein Zylinder mit großer Bohrung, da der erforderliche Hub kurz und der Platz eng ist. In einem Sortier- oder Inspektionssystem kann ein durch einen Aktuator ausgelöstes mechanisches Ventil zum Starten einer Sequenz verwendet werden, aus Flexibilitätsgründen wird jedoch normalerweise ein an eine SPS angeschlossenes Magnetventil bevorzugt.
| Bewerbung | Kernkomponenten | Auswahlfokus |
|---|---|---|
| Teileauswahl und -platzierung | Greifer, Vakuumerzeuger, Saugnäpfe | Nutzlast, Oberflächenkontakt, Reaktionsgeschwindigkeit |
| Materialtransport | Vakuumförderer, mehrstufige Ejektoren | Luftverbrauch, Vakuumfluss, Materialporosität |
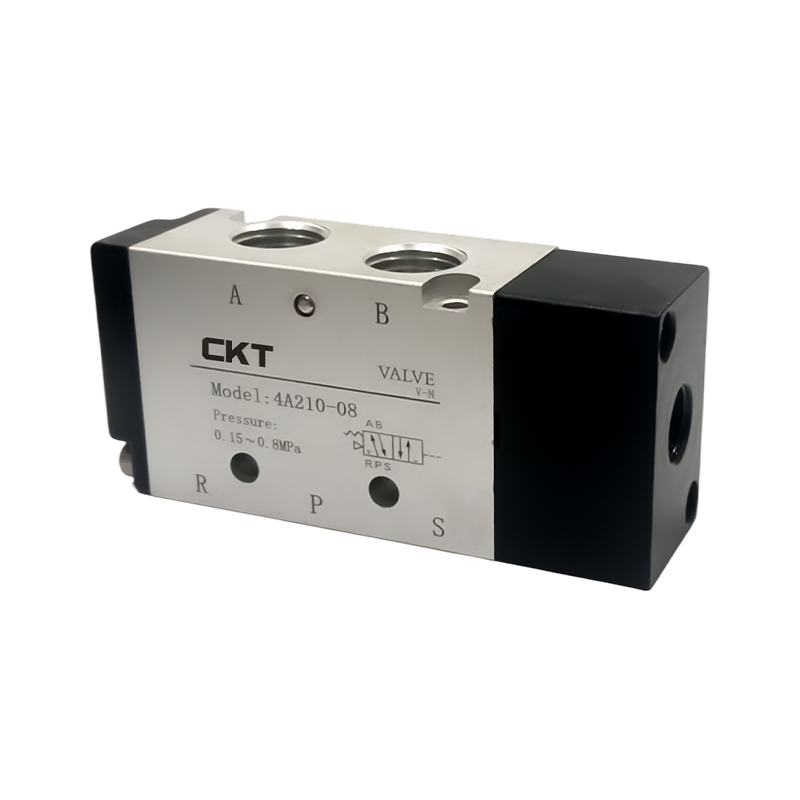
| Box schließen und drücken | Standardzylinder, F.R.L., 4-Wege-Ventile | Kraft, Hub, Seitenlastwiderstand |
| Hochgeschwindigkeitssortierung | Kompaktventile, Hochfrequenzzylinder | Reaktionszeit, cycle rate, cushioning |
| Spannen und Halten | Mechanische Ventile, Greifzylinder, Luftfilter | Spannkraft, Wiederholgenauigkeit, Sicherheit |
Wichtige technische Parameter, die Beschaffungsentscheidungen beeinflussen
Beschaffungsentscheidungen für pneumatische Automatisierungsgeräte sollten niemals allein auf der Grundlage des Preises getroffen werden. Mehrere technische Parameter wirken sich direkt auf die Lebenszykluskosten aus. Wenn Sie diese verstehen, können Sie Fehlentscheidungen vermeiden, die sich nach Ablauf der Garantie als Wartungsaufwand bemerkbar machen.
Druckbereich und Betriebspunkt
Standardmäßige pneumatische Komponenten sind für den Betrieb in einem Druckbereich von 0,1 bis 0,8 MPa ausgelegt, wobei die meisten Maschinen auf 0,5 bis 0,7 MPa eingestellt sind. Wenn ein Regler auf 0,5 MPa eingestellt ist, müssen die Komponenten an diesem Punkt ein konsistentes Verhalten zeigen. Ein für einen Steuerdruck von 0,05 bis 1,0 MPa ausgelegtes Ventil ist oft eine praktische Wahl für Industrieleitungen, da es Druckschwankungen bei Schichtwechseln toleriert. Bei Vakuumsystemen ist der Druckbereich in kPa relevanter. Vakuumerzeuger sollten auf den ungünstigsten Vakuumbedarf des Systems abgestimmt sein.
Reaktionszeit und Zyklusrate
Hochzyklische Geräte erfordern eine Reaktionszeit, die die Zielzyklusrate unterstützt. Bei einer Maschine mit 40 Zyklen pro Minute beträgt die Gesamtzykluszeit 1,5 Sekunden. Die Ventilreaktion beträgt möglicherweise nur 10 Millisekunden, aber wenn der Zylinder 600 Millisekunden benötigt, um sich um 150 mm zu bewegen, und die Maschine eine Verweildauer von 300 ms benötigt, bleiben rechnerisch nur 590 Millisekunden für die verbleibenden Bewegungen übrig. Wenn die Reaktion der Komponente langsamer ist als vorgesehen, verfügt die Maschine über keinen Puffer und fällt bei Spitzenlast aus.
Luftverbrauch und Energieeffizienz
Die Energieeffizienz pneumatischer Systeme wird oft durch die pro Zyklus verbrauchte Druckluftmenge definiert. Ein Zylinder mit längerem Hub verbraucht mehr Luft. Bereits eine Leckrate von 1 mm in einer Armatur kann den Luftverbrauch um Tausende Liter pro Jahr erhöhen. Die Messung des Luftverbrauchs pro Maschinenzyklus ist ein übersehenes, aber wirksames Instrument zur Reduzierung der Betriebskosten. In Fabriken mit Tausenden von Zyklen pro Tag führt die Auswahl gut abgedichteter Komponenten und Zylinder mit der richtigen Größe zu weitaus größeren Einsparungen als die Einsparungen durch die Verwendung eines günstigeren Lieferanten.
Lebensdauer und Verschleißrate
Pneumatikventile werden häufig für Millionen von Zyklen ausgelegt. Ein hochwertiges Magnetventil schafft möglicherweise 10 Millionen Zyklen, während eine stark belastete Zylinderdichtung möglicherweise nach 2 bis 5 Millionen Hüben ausgetauscht werden muss. Die Umgebung ist eine entscheidende Variable: Staubige, feuchte oder chemisch aggressive Luft verkürzt die Lebensdauer der Komponenten drastisch. Eine einfache Änderung einer Filtereinheit oder eines verbesserten Dichtungsmaterials kann die Laufzeit um Tausende von Stunden verlängern.
Installations- und Wartungspraktiken, die Ausfallzeiten verhindern
Der richtige Einbau hat ebenso großen Einfluss auf die Lebensdauer wie die Bauteilqualität. Der erste Schritt besteht darin, sicherzustellen, dass die Druckluft ausreichend getrocknet und gefiltert ist, bevor sie in die Maschine gelangt. Vor dem Anbringen pneumatischer Zubehörteile muss die Rohrleitung gespült werden. Rückstände aus dem Rohr sind die Hauptursache für verstopfte Schalldämpfer und festsitzende Spulen. Gemäß der typischen industriellen Wartungspraxis sollten die Luftfilterelemente alle 4000 Betriebsstunden oder früher überprüft werden, wenn der Druckabfall über dem Filter spürbar wird.
Ein weiterer Punkt, der übersehen wird, ist die Dichtungskompatibilität. Die Temperatur der Druckluft und das Vorhandensein von Ölnebel können dazu führen, dass Gummidichtungen anschwellen, schrumpfen oder reißen. Es ist unbedingt zu prüfen, ob das Dichtungsmaterial mit dem Betriebstemperaturbereich kompatibel ist. Bei CKT besteht die interne Produktionspraxis darin, Dichtungen in einem zu 100 Prozent hauseigenen Montageprozess zu testen, was einen hohen Einblick in das Verhalten von Dichtungen unter kontrollierten Herstellungsbedingungen bietet.
Zur routinemäßigen Wartung sollten die Einstellung der Zylinderdämpfung, die Reinigung der Abgasschalldämpfer und die Überprüfung, dass die Montageposition der Magnetschalter nicht verschoben wurde, gehören. In vielen Fabriken ist eine einfache Neupositionierung der Schaltverzögerungen die Hauptursache dafür, dass die Maschine ein oder zwei Hübe pro Minute verliert. Eine akustische Leckprüfung mit Seifenlösung oder einem modernen Ultraschalldetektor kann Lecks in Kupplungen erkennen, die die größte Energieverschwendungsquelle in pneumatischen Anlagen darstellen.
Wenn die Zuverlässigkeit von Zylindern von entscheidender Bedeutung ist, kommt das Thema Zylinderinstallation und -ausrichtung zur Sprache. Eine Fehlausrichtung zwischen der Zylinderachse und der bewegten Last kann die tatsächliche Lebensdauer auf nur einen Bruchteil der vorgesehenen Lebensdauer reduzieren. Verständnis die versteckten Kosten einer unsachgemäßen Zylinderinstallation ist wichtiger als die Wahl des Zylinders mit dem höchsten Preis.
FAQ
Wie wähle ich die richtige pneumatische Automatisierungsausrüstung für meine Maschine aus?
Definieren Sie zunächst die Aufgabe: Bewegen, Greifen, Drücken, Heben oder Sortieren. Definieren Sie das Lastgewicht, die Hublänge, die erforderliche Geschwindigkeit, den verfügbaren Betriebsdruck, die Taktrate und die Umgebungsbedingungen. Berechnen Sie anhand dieser Kriterien die erforderliche Bohrung, wählen Sie ein Magnetventil mit angemessenem Cv und ein F.R.L. für den Gesamtdurchfluss dimensioniert. Wählen Sie für die Vakuumhandhabung einen Generator aus, der das erforderliche Vakuumniveau und den erforderlichen Saugstrom liefert, und passen Sie dann den Saugertyp an die Teileoberfläche an. Bei dieser Reihenfolge werden die Komponenten auf der Grundlage messbarer Maschinenanforderungen und nicht auf der Grundlage von Präferenzen ausgewählt.
Warum laufen meine pneumatischen Automatisierungsgeräte langsam und unzuverlässig?
In den meisten Fällen liegt die Ursache in einer Kombination aus Druckabfall und unzureichendem Durchfluss. Eine unterdimensionierte F.R.L. oder ein teilweise verstopfter Filter ist die Hauptursache. Ein zu kleines Magnetventil begrenzt den Luftstrom zum Zylinder und verlangsamt die Hubgeschwindigkeit. Auch undichte Armaturen und verschlissene Dichtungen führen zu einem schleichenden Druckverlust. Überprüfen Sie den Druck am Flascheneinlass und vergleichen Sie ihn mit dem Druck an der Reglerstation. ein Abfall um mehr als 0,02 bis 0,05 MPa ist eine Untersuchung wert.
Wie oft sollten pneumatische Komponenten in industriellen Umgebungen ausgetauscht werden?
Die Austauschintervalle hängen von der Zyklenzahl, dem Betriebsdruck, der Luftqualität und den Lastbedingungen ab. In Hochtaktmaschinen werden Magnetventile häufig nach 5 Millionen Zyklen überprüft. Zylinderdichtungen müssen möglicherweise nach 3 bis 5 Millionen Zyklen im Dauerbetrieb überprüft werden. Je nach Verschmutzung müssen die Filterelemente im Allgemeinen alle 4.000 bis 8.000 Stunden ausgetauscht werden. Der zuverlässigste Ansatz besteht darin, die Anzahl der Zyklen zu verfolgen und Schlüsselkomponenten am Ende ihrer Nutzungsdauer auszutauschen, anstatt auf einen vollständigen Ausfall zu warten.
Was ist der Unterschied zwischen einstufigen und mehrstufigen Vakuumerzeugern?
Einstufige Generatoren sind kompakt und liefern mit einfach gestalteten Innendüsen ein moderates Vakuum. Sie werden häufig für Kleinteile in Pick-and-Place-Anwendungen verwendet. Mehrstufige Generatoren verfügen über mehrere in Reihe oder parallel geschaltete Düsen, die ein höheres Vakuum und einen größeren Saugstrom bei geringerem Druckluftverbrauch pro Vakuumeinheit erzeugen. Diese sind für poröse Materialien, längere Saugleitungen oder Anwendungen spezifiziert, bei denen mehrere Sauger als Gruppe geliefert werden.
Wie kann ich den Druckluftverbrauch in einem pneumatischen System reduzieren, ohne die Leistung zu beeinträchtigen?
Reduzieren Sie den Betriebsdruck auf den niedrigsten akzeptablen Wert, da der Luftverbrauch proportional zum absoluten Druck ist. Wählen Sie Zylinder mit der minimal erforderlichen Hublänge. Setzen Sie Vakuumerzeuger mit mehrstufiger Bauweise dort ein, wo ein hohes Vakuum erforderlich ist. Beseitigen Sie Lecks, indem Sie Kupplungen und Armaturen warten. Überprüfen Sie die F.R.L. für Druckabfall und der Schmierstoffgeber für übermäßigen Ölfluss. In vielen Fällen kann durch die einfache Behebung von Lecks der Luftverbrauch um 20 bis 30 Prozent gesenkt werden, ohne dass Prozessparameter geändert werden müssen.